Laser światłowodowy, MOPA, UV czy CO₂: źródło nie jest werdyktem z katalogu. Materiał, wykończenie, oczekiwany efekt, wydajność i warunki odczytu należy rozpatrywać jako jeden proces.
Oznakowanie może wyglądać przekonująco, a mimo to nie spełniać wymagań produkcyjnych. Materiał, stan jego powierzchni, oczekiwany efekt, wydajność oraz warunki odczytu lub kontroli wyznaczają zakres analizy. Wiązka, układ optyczny, parametry, mocowanie, odciąg i odczyt tworzą jeden proces wymagający weryfikacji.
CZTERY WSKAZÓWKI
Poznaj źródła, które warto rozważyć.
Właściwy wybór nie polega na wskazaniu „najlepszego lasera”. Chodzi o określenie pożądanego oddziaływania na rzeczywistą część i uzyskiwanego rezultatu.
01
Światłowodowy bliska podczerwień
Często rozważany do metali i niektórych tworzyw sztucznych. W zależności od części i parametrów efekt może polegać na modyfikacji powierzchni, wyżarzaniu laserowym, ablacji lub grawerowaniu.
Źródło bliskiej podczerwieni zapewniające większą swobodę regulacji parametrów impulsu. Kontrast, precyzja, zachowanie tworzywa sztucznego lub gęstość kodu wymagają weryfikacji na części.
Warto rozważyć, gdy kluczowe znaczenie mają precyzja, oddziaływanie na warstwę powierzchniową lub kontrola wpływu ciepła. Bez próby nie należy zakładać, że powierzchnia pozostanie nienaruszona.
Możliwość w przypadku materiałów organicznych i niektórych polimerów, a także kartonu, gumy, skóry, drewna, PMMA lub niektórych rodzajów szkła, zależnie od oczekiwanego efektu.
Wybierz w zależności od materiału i stanu jego powierzchni.
SytuacjaKluczowe pytaniaMożliwości do weryfikacjiWymagana kontrolaProjekt
Metal niepowlekany lub stopKontrast, głębokość, wygląd, strefa funkcjonalnaLaser światłowodowy lub MOPA, zależnie od efektuWygląd, integralność, ewentualny odczytBadanie na reprezentatywnej partii
Aluminium anodowane, pasywowane lub powlekaneCzy warstwa ma pozostać nienaruszona?UV i inne procesy do weryfikacjiIntegralność warstwy, kontrastNależy określić kryteria branżowe Zachowanie warstwy na aluminium anodowanym
Tworzywa technicznePolimer, wypełniacze, pigmenty, wykończenieLaser światłowodowy, MOPA, UV lub CO₂Wygląd, odkształcenie, czytelnośćWeryfikacja rzeczywistego gatunku materiału
Szkło i materiały przezroczysteKruchość, efekt i obszar roboczyCO₂ lub UV w zależności od materiałuWygląd, integralność, odpornośćPróba kontrolowana
Materiały organiczneBrązowienie, precyzja, emisjeW pierwszej kolejności należy rozważyć CO₂Jakość krawędzi i odciągKompletny proces
Materiały określane tą samą nazwą mogą reagować odmiennie w zależności od gatunku, obróbki lub partii. Ta tabela pomaga przygotować analizę; nie zastępuje próby ani zalecenia dotyczącego konfiguracji.
OCZEKIWANY REZULTAT
Określ efekt, a nie tylko maszynę.
Kontrast, głębokość, chropowatość, zmiana odcienia, odczyt kodu i wydajność produkcji to odrębne cele. Jasne ich określenie pozwala uniknąć porównywania procesów na niewłaściwych zasadach.
01
Kontrast i głębokość
Czarne oznaczenie na metalu, głębokie grawerowanie czy miejscowa ablacja wymagają różnych ustawień. Zastosowanie końcowe — czyszczenie, ścieranie, temperatura, korozja lub sterylizacja — uzupełnia specyfikację.
02
DataMatrix i miniaturowy tekst
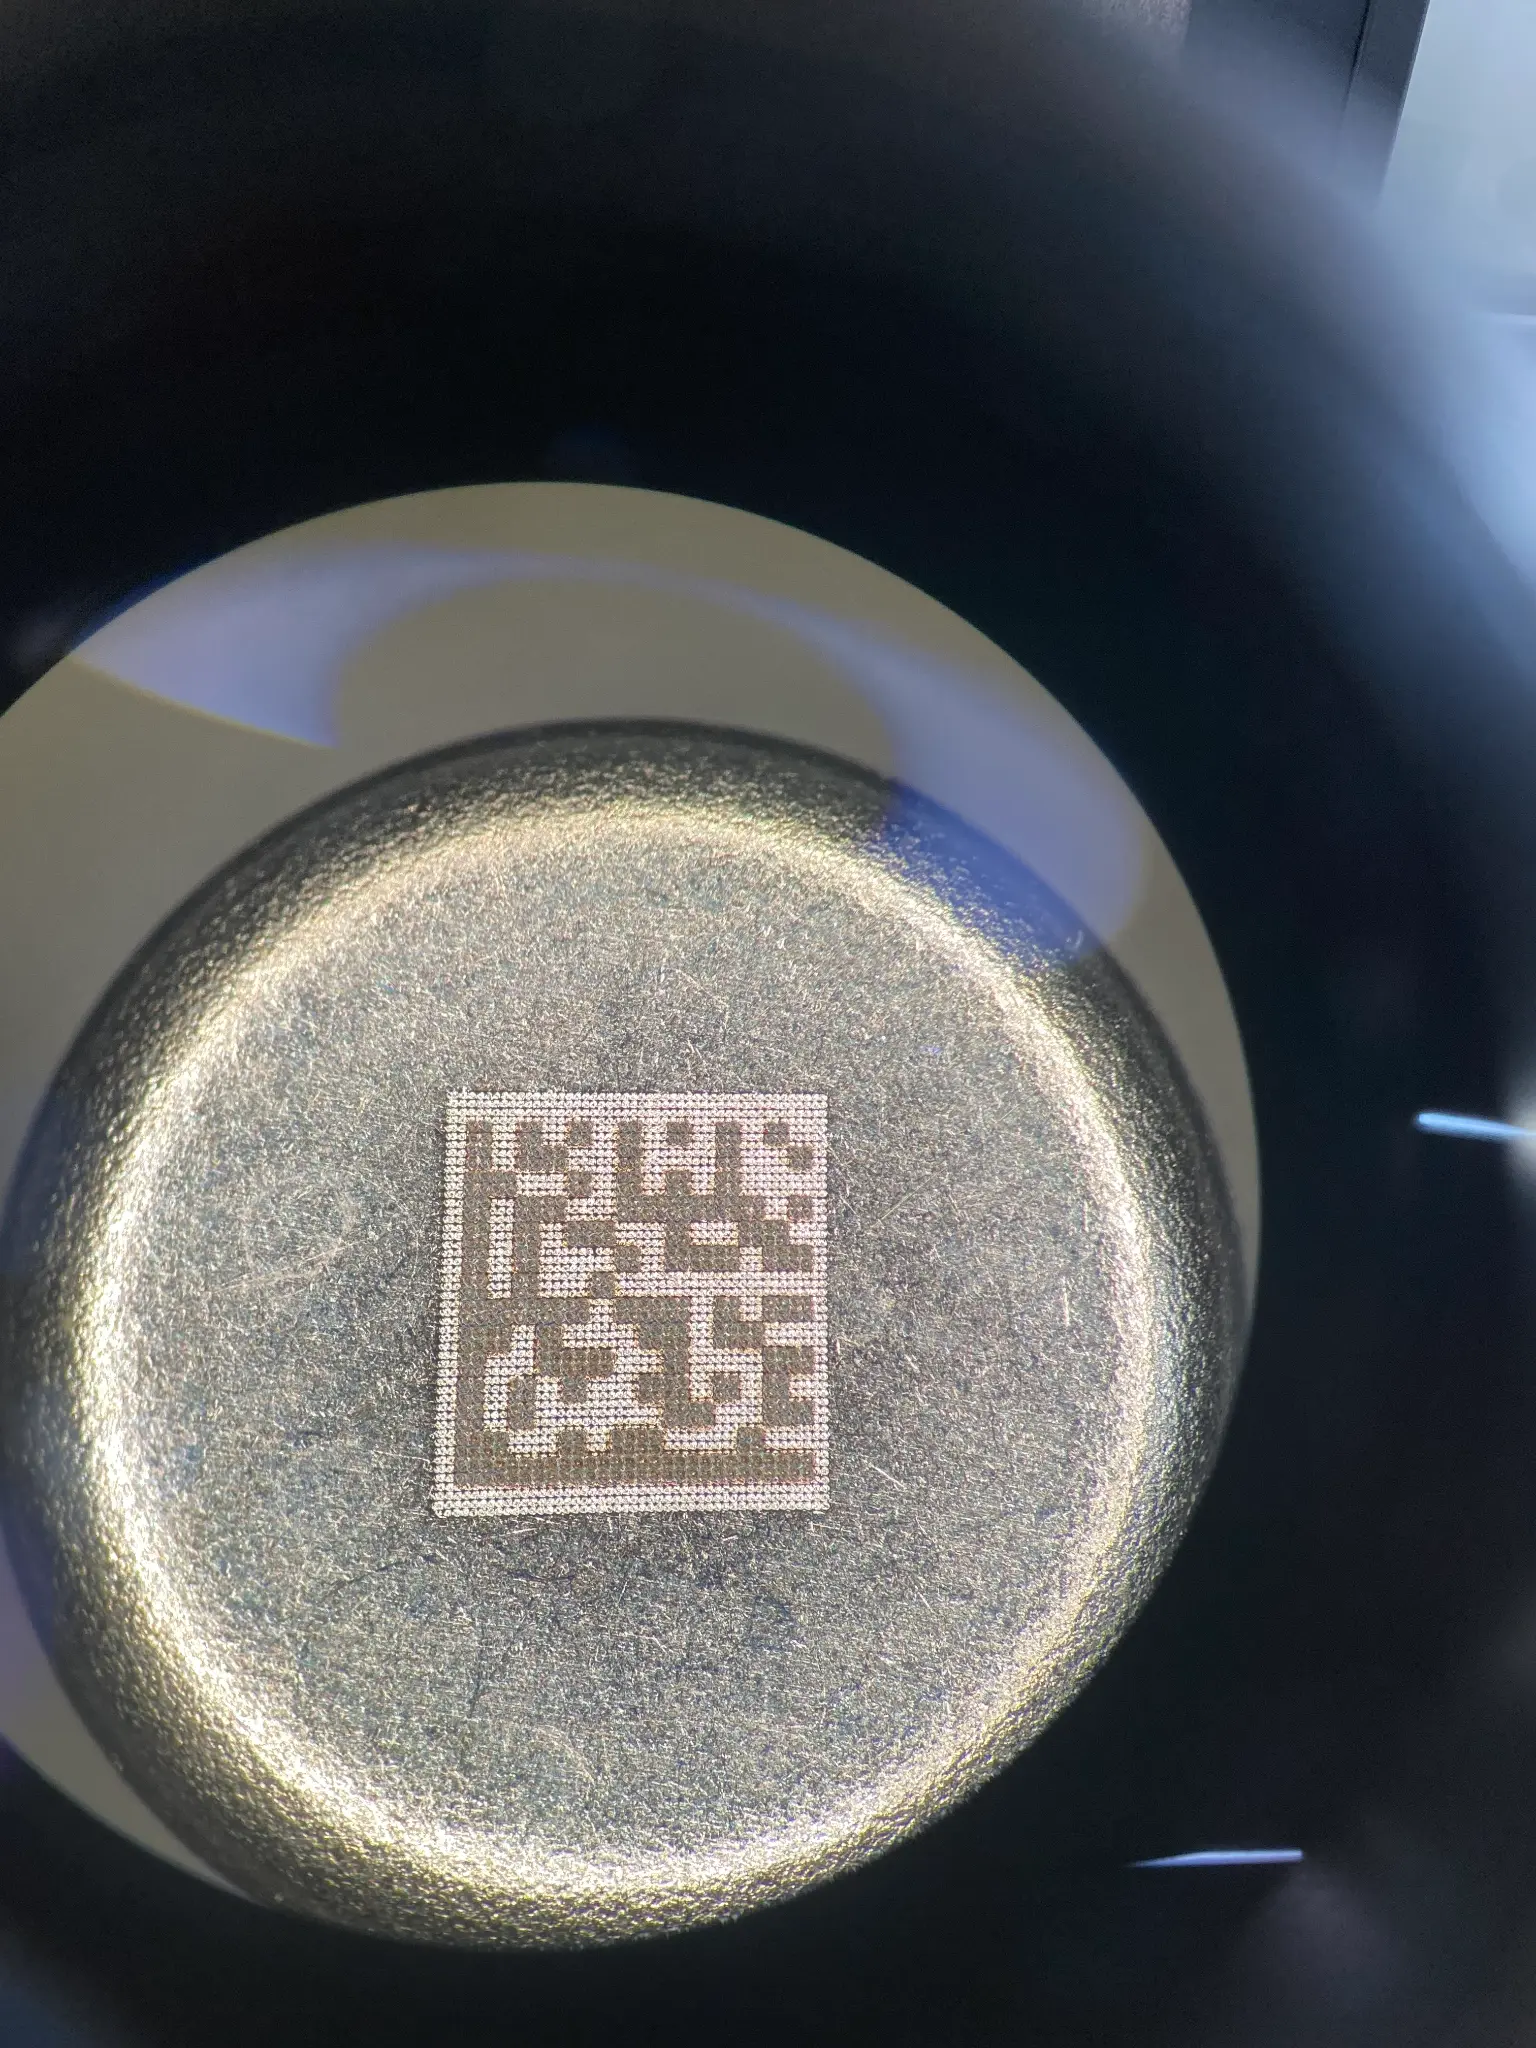
Kod nie jest zatwierdzony tylko dlatego, że wygląda jak kod. Strefę, zakodowane dane, rozmiar modułu, kontrast, optykę, oświetlenie i urządzenie odczytujące należy określić łącznie.
Pozycjonowanie, dostęp, zmiany wysokości, transport, robotyzacja, kontrola i obsługa wyrobów niezgodnych mogą wpłynąć na wybrane rozwiązanie. Pełny cykl jest równie ważny jak czas oddziaływania wiązki.
PRZYKŁADY ZASTOSOWAŃ
Efekt należy oceniać w odpowiednim kontekście.
Zdjęcia ilustrują przykładowe sytuacje znakowania. Nie stanowią instrukcji ustawień ani gwarancji uzyskania takiego samego rezultatu na innej części.
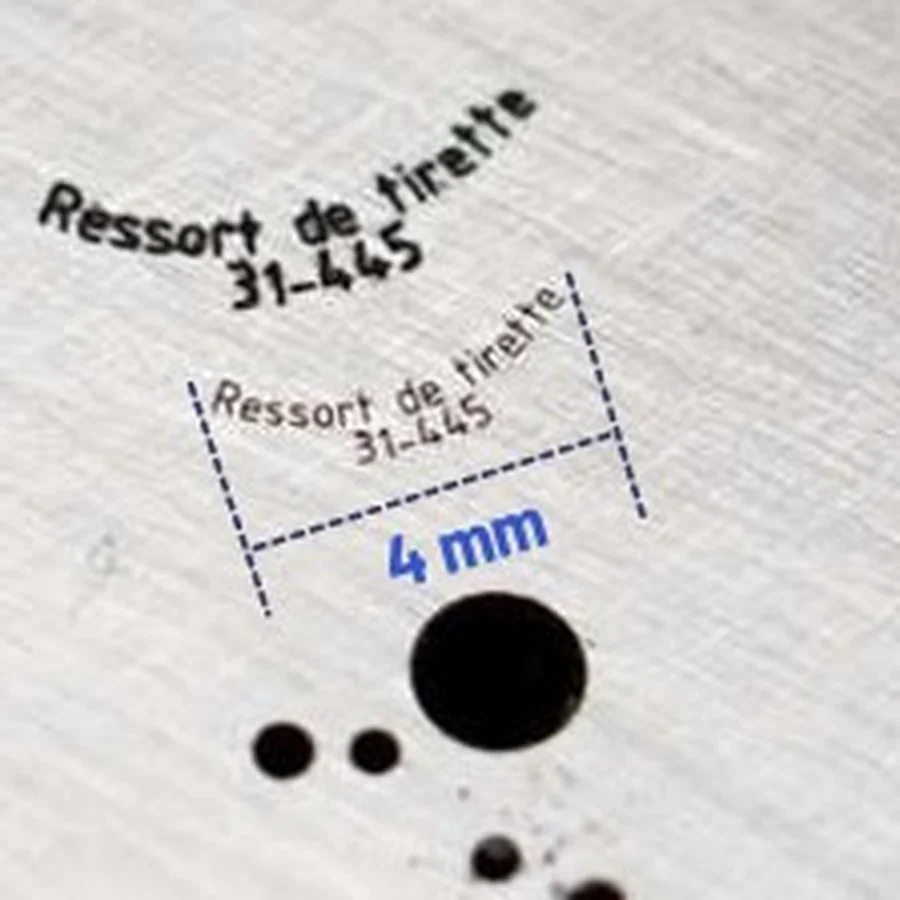
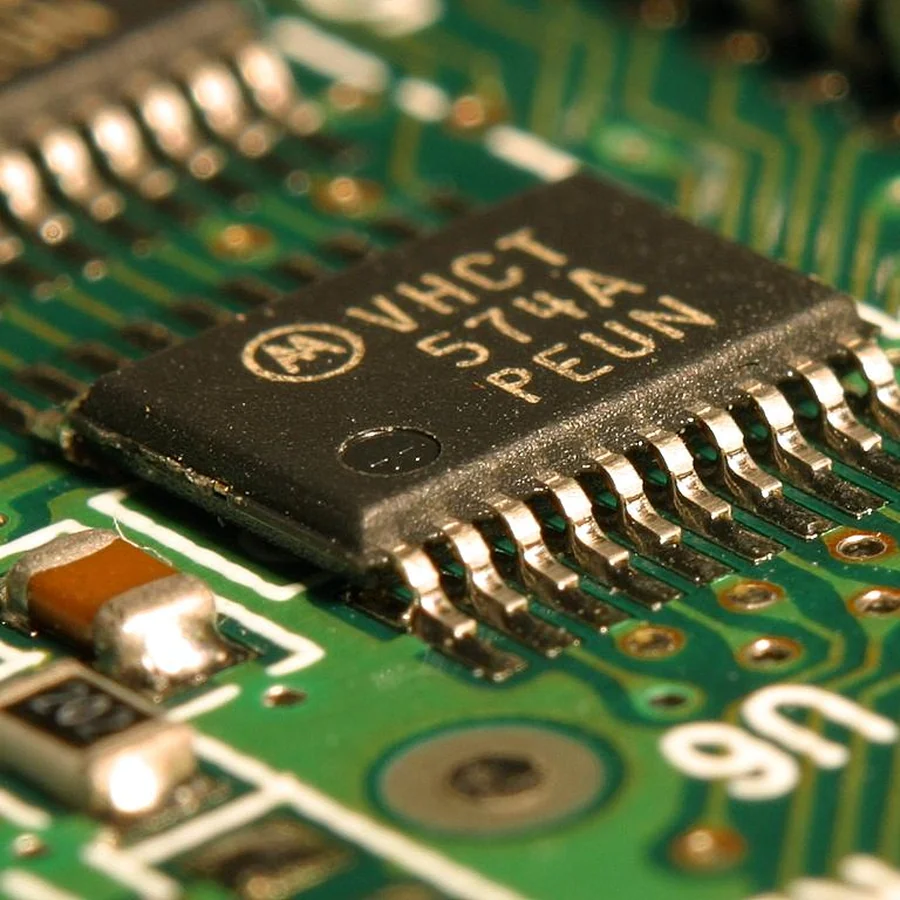
DataMatrix wygrawerowany na części metalowej — czytelność i kontrast należy sprawdzić w rzeczywistych warunkach.Mały detal: geometria, optyka i mocowanie stają się kluczowe.Komponent: rezultat musi pozostać zgodny z funkcją części.
ORIENTACYJNE PORÓWNANIE
Laser światłowodowy, MOPA, UV czy CO₂?
ŹródłoDługość faliOddziaływanie wymagające kwalifikacjiObszary do zbadaniaNiezbędna weryfikacja
Światłowodowy bliska podczerwieńOkoło 1,06 µmModyfikacja powierzchni zależna od części i parametrówMetale, stopy, niektóre tworzywa sztuczneEfekt, integralność, cykl i odczyt
Światłowodowy MOPAOkoło 1,06 µmSzerszy zakres regulacji impulsu przy zbliżonej długości faliKontrast, gęste kody, metale i niektóre tworzywa sztucznePróba porównawcza na rzeczywistym wykończeniu
UV355 nmOddziaływanie na powierzchnię wymagające starannej kwalifikacjiPowłoki, polimery, precyzyjne oznaczenia, mikrokodyIntegralność warstwy, precyzja i zastosowanie
CO₂Około 10,6 µmOddziaływanie z niektórymi materiałami organicznymi i polimeramiKarton, papier, drewno, guma, skóra, PMMA, niektóre rodzaje szkłaWygląd, emisje i zachowanie materiału
Długości fal to techniczne wartości orientacyjne. Same w sobie nie pozwalają określić jakości, głębokości, szybkości ani trwałości rezultatu na danej części.
ZWERYFIKUJ PROCES
Zanim ustalisz źródło.
Reprezentatywna próbka pomaga powiązać materiał, wykończenie, geometrię, oczekiwany efekt i cykl produkcyjny z rozwiązaniem, które można rzeczywiście zastosować.
01
Przeprowadź próbę na reprezentatywnej partii
Próba powinna w jak największym stopniu uwzględniać materiał, wykończenie, geometrię, dostępną powierzchnię i warunki użytkowania. W przypadku kodu w próbie należy użyć planowanego urządzenia odczytującego.
02
Sprawdź istotne parametry rezultatu
Wygląd, wymiary, odczyt, integralność powłoki, odporność na czynniki środowiskowe lub inne kryterium jakości należy określić w ramach projektu przed wyborem procesu.
03
Uwzględnij odciąg i bezpieczeństwo
Materiał i proces mogą generować opary, cząstki lub pozostałości. Odciąg u źródła, filtracja, osłona i bezpieczeństwo stanowią część rozwiązania.
Nie. MOPA to nadal źródło światłowodowe bliskiej podczerwieni z możliwością szerokiej regulacji impulsu. Laser UV rozważa się, gdy kluczowe jest oddziaływanie na powierzchnię, powłokę lub wrażliwy materiał.
Jaki laser wybrać do znakowania DataMatrix na stali nierdzewnej, aluminium lub tworzywie sztucznym?
Sam materiał nie wystarczy. Wykończenie, dostępna powierzchnia, zakodowane dane, urządzenie odczytujące, wydajność produkcji i kryteria akceptacji należy rozpatrywać łącznie podczas próby na części.
Czy można znakować część anodowaną bez uszkodzenia jej powłoki?
To kwestia wymagająca kwalifikacji, a nie ogólna obietnica. Rodzaj anodowania, warstwę, część, oczekiwany efekt i wymagany poziom integralności należy zweryfikować w ramach projektu.
Czy laser CO₂ nadaje się do szkła, pleksiglasu i metalu?
CO₂ może być rozwiązaniem w przypadku niektórych rodzajów szkła, PMMA i materiałów organicznych. W przypadku metalu zazwyczaj nie jest pierwszym wyborem do klasycznego znakowania bezpośredniego.
Co należy przesłać, aby przygotować próbę?
Reprezentatywna część, oznaczenie materiału i wykończenia, oczekiwana grafika lub kod, dostępna powierzchnia, wydajność produkcji oraz kryteria odczytu lub kontroli pozwalają przygotować użyteczną wstępną analizę.
ANALIZA ZASTOSOWANIA
Prześlij nam swoją część, aby zakwalifikować proces bezpośrednio na niej.
Podaj materiał lub gatunek, wykończenie, wymaganą grafikę lub kod, dostępną powierzchnię, wydajność produkcji i kryteria akceptacji. NWS Laser przygotuje propozycję procesu, a nie obietnicę katalogową.
PRZYPOMNIENIE O PROJEKCIE
Zaplanujmy rozmowę o projekcie.
Zostaw swoje dane: przedstawiciel NWS Laser skontaktuje się, by omówić projekt i kolejne przydatne kroki.
ZAPYTANIE WYSŁANE
Dziękujemy. Formularz został pomyślnie wysłany.
Zespół NWS Laser otrzymał Twoje zapytanie i skontaktuje się wkrótce.