Fibra, MOPA, UV o CO₂: la sorgente non si sceglie in base al catalogo. Materiale, finitura, risultato atteso, ritmo di produzione e condizioni di lettura e controllo vanno studiati come un unico processo.
Una marcatura può sembrare convincente e tuttavia non soddisfare le esigenze di produzione. Il materiale, il suo stato superficiale, il risultato atteso, il ritmo di produzione e le condizioni di lettura o controllo definiscono lo studio. Il fascio, l’ottica, i parametri, il posaggio, l’aspirazione e la lettura costituiscono un unico processo da qualificare.
QUATTRO PUNTI DI RIFERIMENTO
Capire le sorgenti da esaminare.
La scelta giusta non consiste nell’indicare un «laser migliore». Consiste nel definire l’interazione utile con un pezzo reale e il risultato da ottenere.
01
Fibra nel vicino infrarosso
Spesso esaminata per i metalli e alcune materie plastiche. A seconda del pezzo e dei parametri, il risultato può consistere in una modifica superficiale, una marcatura per ricottura, un’ablazione o un’incisione.
Una sorgente nel vicino infrarosso che offre maggiore flessibilità nella regolazione degli impulsi. Contrasto, finezza, comportamento di una plastica o densità di un codice devono essere qualificati sul pezzo.
Da esaminare quando sono determinanti la finezza, l’interazione con uno strato superficiale o il controllo dell’impatto termico. Non si deve presupporre alcun risultato relativo all’integrità della superficie senza aver effettuato una prova.
Una possibilità per i materiali organici e alcuni polimeri, nonché per cartone, gomma, pelle, legno, PMMA o alcuni vetri, a seconda dell’effetto ricercato.
Scegliere in base al materiale e al suo stato superficiale.
SituazioneDomande prioritarieOpzioni da qualificareControllo richiestoProgetto
Metallo nudo o legaContrasto, profondità, aspetto, area funzionaleFibra o MOPA a seconda del risultatoAspetto, integrità, eventuale leggibilitàStudio su un lotto rappresentativo
Alluminio anodizzato, passivato o rivestitoLo strato deve rimanere intatto?UV e altri processi da qualificareIntegrità dello strato, contrastoCriteri specifici dell’applicazione da definire Preservare lo strato sull’alluminio anodizzato
Plastica tecnicaPolimero, cariche, pigmenti, finituraFibra, MOPA, UV o CO₂Aspetto, deformazione, leggibilitàValidazione del grado effettivo
Vetro e materiali trasparentiFragilità, resa e area di lavoroCO₂ o UV in base al materialeAspetto, integrità, resistenzaProva controllata
Materiali organiciImbrunimento, precisione, emissioniCO₂ da valutare in via prioritariaQualità del bordo e aspirazioneProcesso completo
Materiali denominati allo stesso modo possono reagire diversamente in base al grado, al trattamento o al lotto. Questa tabella prepara lo studio; non sostituisce né una prova né una raccomandazione di configurazione.
RISULTATO ATTESO
Definire l’effetto, non solo la macchina.
Contrasto, profondità, rugosità, variazione di tonalità, lettura di un codice e cadenza sono obiettivi distinti. Definirli chiaramente evita di confrontare processi su basi errate.
01
Contrasto e profondità
Una marcatura nera sul metallo, un’incisione profonda o un’ablazione locale non si impostano allo stesso modo. L’uso finale — pulizia, abrasione, temperatura, corrosione o sterilizzazione — completa le specifiche.
02
DataMatrix e testo in miniatura
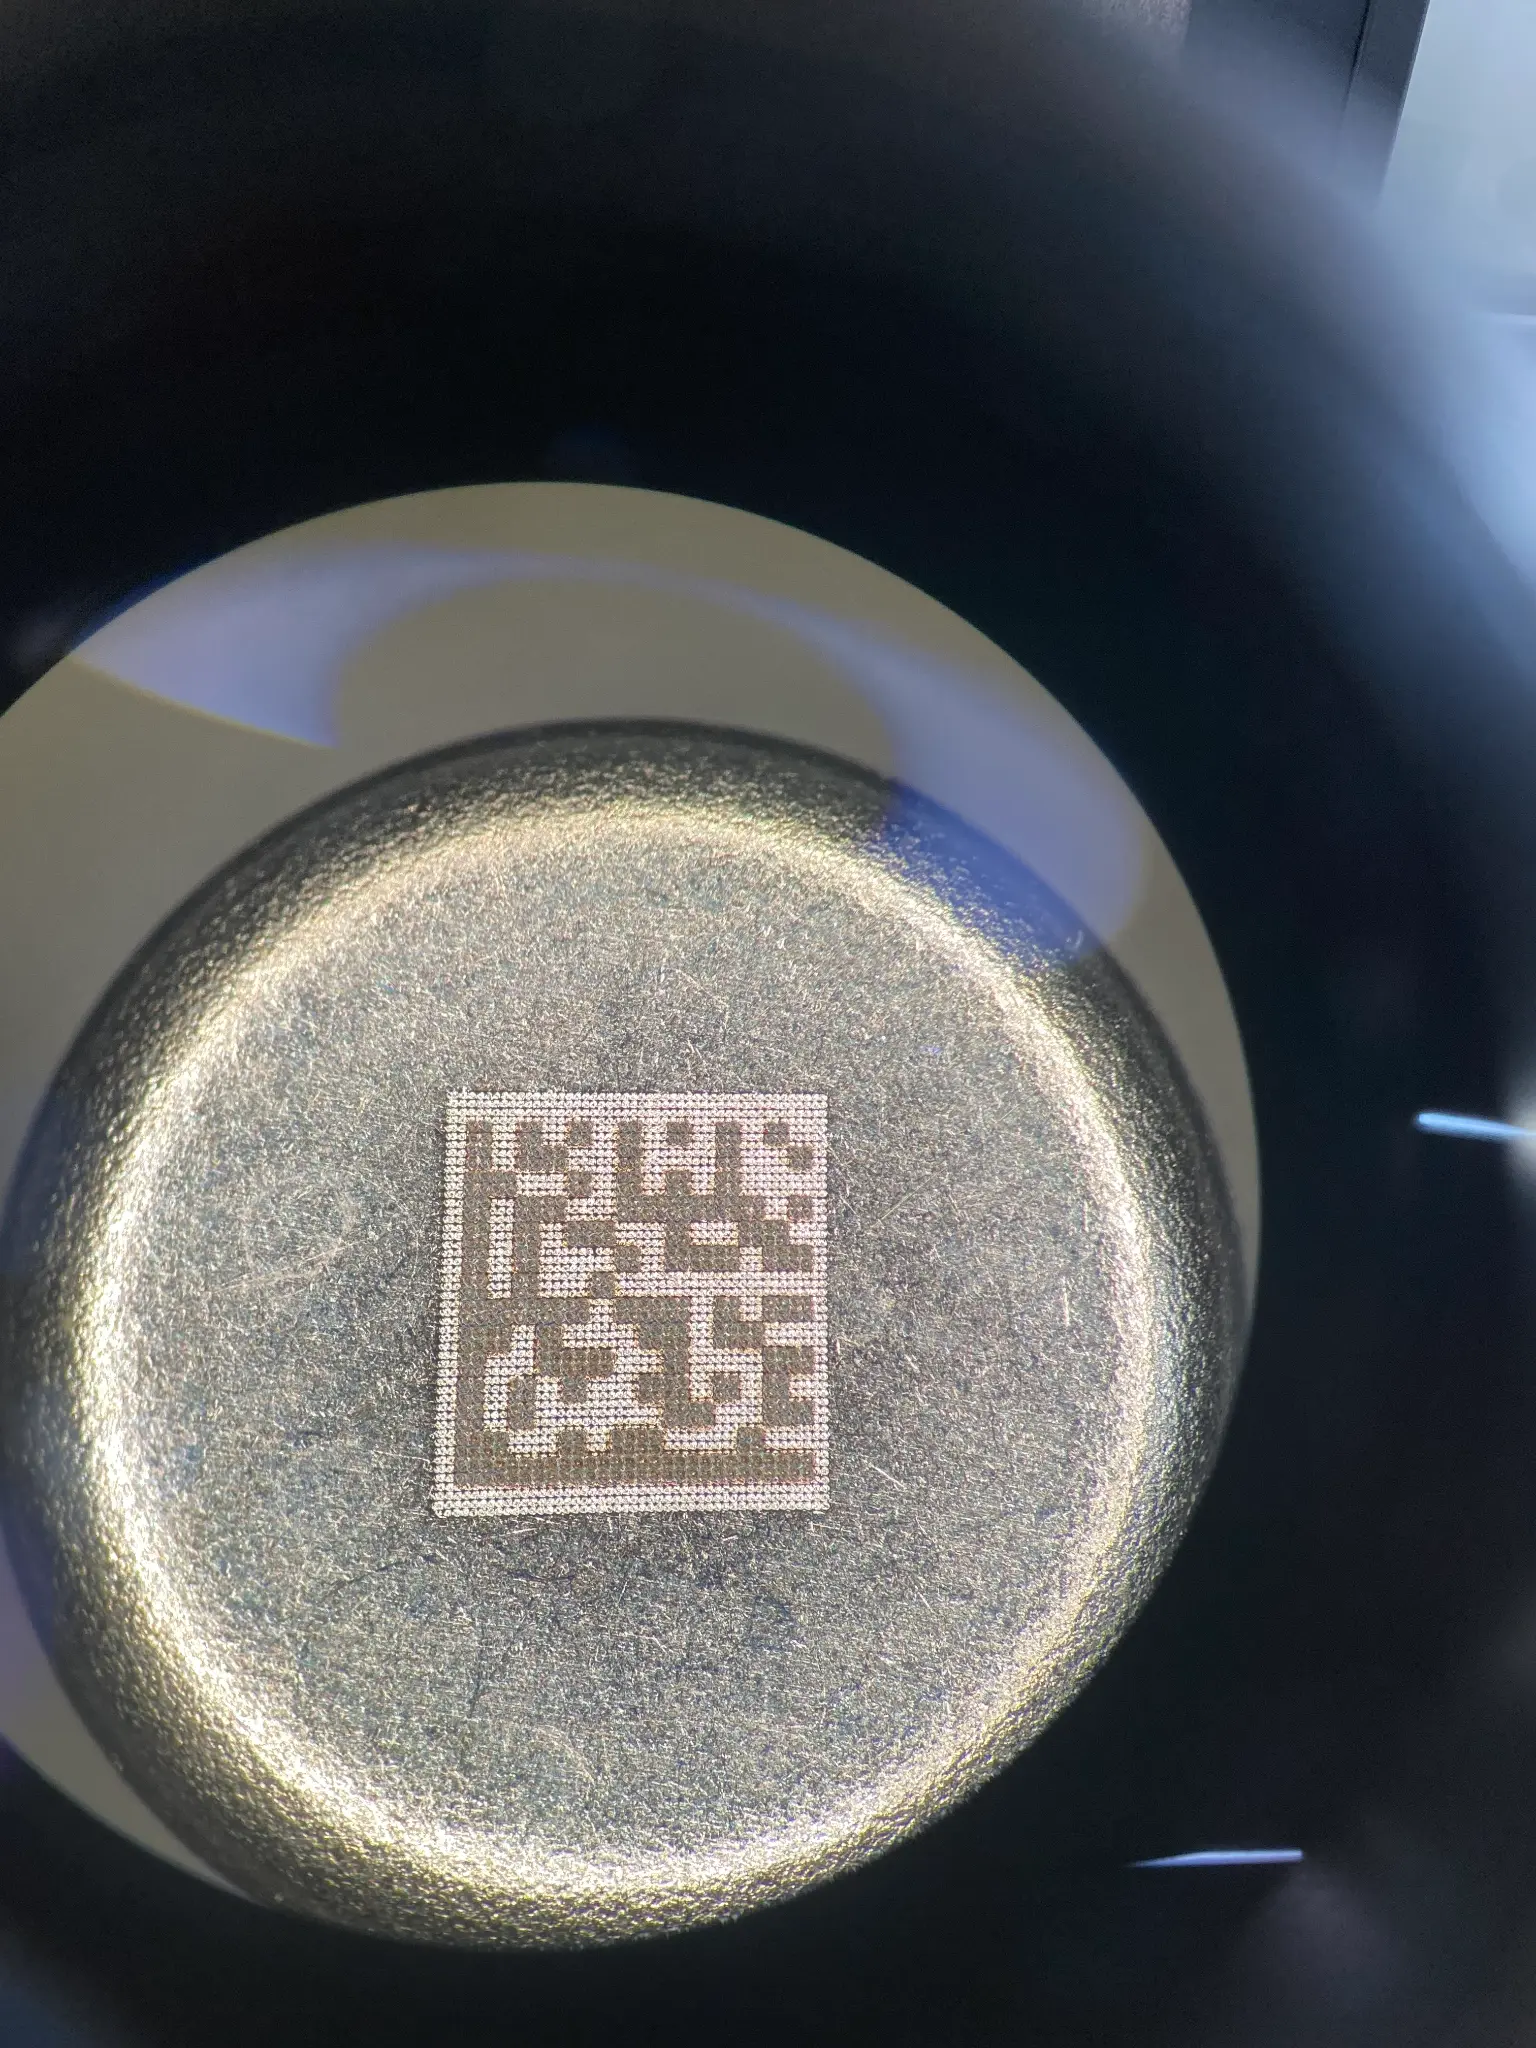
Un codice non è convalidato solo perché sembra un codice. Area, dati codificati, dimensione del modulo, contrasto, ottica, illuminazione e sistema di lettura si definiscono congiuntamente.
Posizionamento, accesso, variazioni di altezza, trasporto, robotizzazione, controllo e gestione dei pezzi non conformi possono modificare la soluzione scelta. Il ciclo completo conta tanto quanto il tempo di esposizione al fascio.
ESEMPI DI APPLICAZIONE
La resa si valuta nel suo contesto.
Le foto illustrano situazioni di marcatura. Non costituiscono né una ricetta di impostazione né una garanzia di risultato su un altro pezzo.
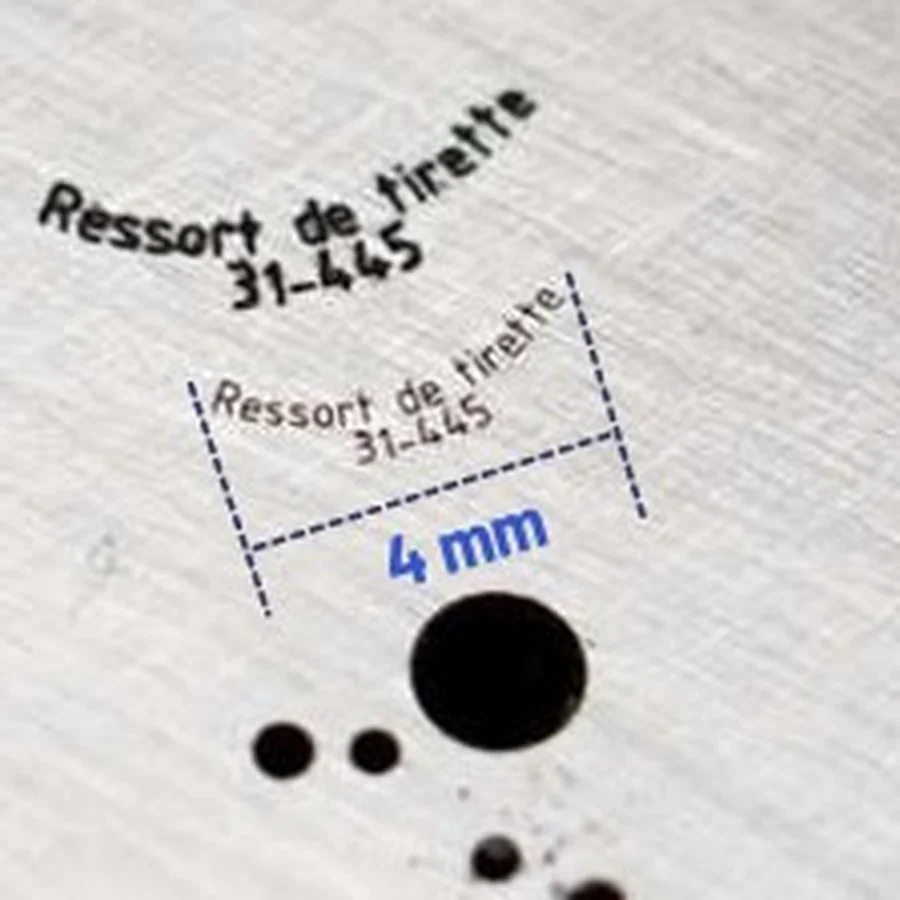
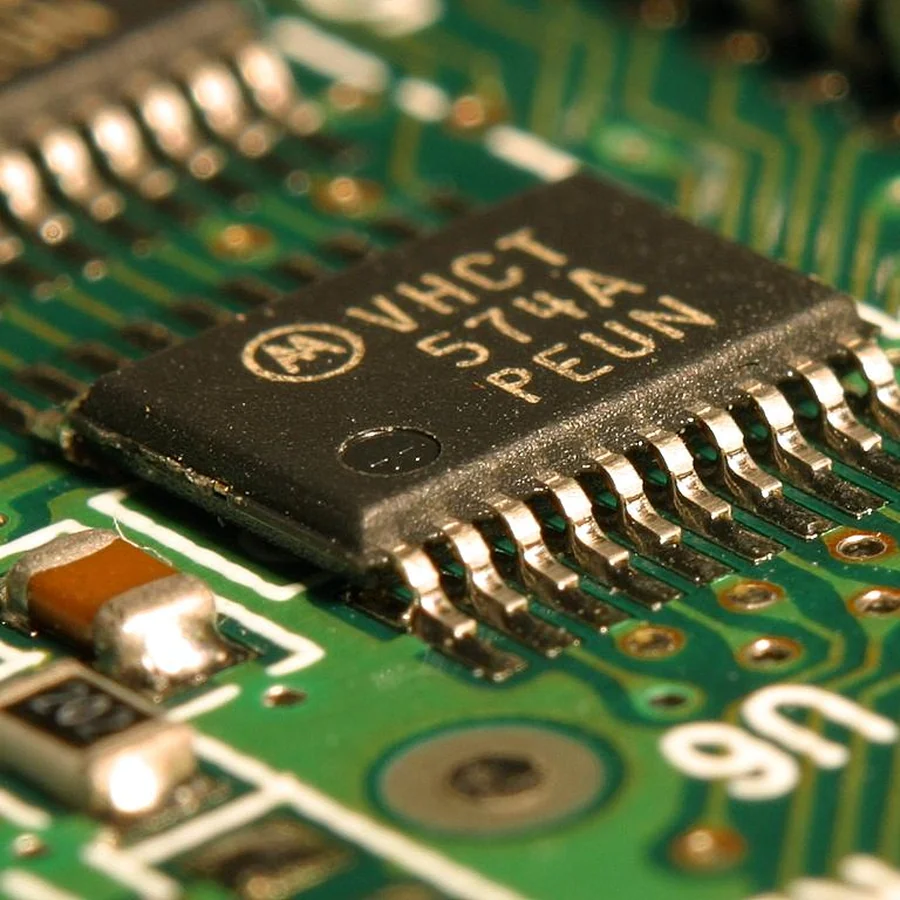
DataMatrix inciso su un pezzo metallico — leggibilità e contrasto vanno verificati nelle condizioni reali.Formato ridotto: geometria, ottica e fissaggio diventano determinanti.Componente: il risultato deve restare coerente con la funzione del pezzo.
CONFRONTO INDICATIVO
Fibra, MOPA, UV o CO₂?
SorgenteLunghezza d’ondaInterazione da qualificareAmbiti da approfondireValidazione indispensabile
Fibra nel vicino infrarossoCirca 1,06 µmModifica della superficie in base al pezzo e ai parametriMetalli, leghe, alcune plasticheResa, integrità, ciclo e lettura
Fibra MOPACirca 1,06 µmMaggiore flessibilità di regolazione dell’impulso a lunghezza d’onda comparabileContrasto, codici ad alta densità, metalli e alcune plasticheProva comparativa sulla finitura effettiva
UV355 nmInterazione superficiale da qualificare con attenzioneRivestimenti, polimeri, marcature fini, microcodiciIntegrità dello strato, precisione e uso
CO₂Circa 10,6 µmInterazione con alcuni materiali organici e polimeriCartone, carta, legno, gomma, pelle, PMMA, alcuni vetriAspetto, emissioni e comportamento del materiale
Le lunghezze d’onda sono riferimenti tecnici. Non bastano per dedurre la qualità, la profondità, la velocità o la durata di un risultato su un determinato pezzo.
VALIDARE IL PROCESSO
Prima di definire la sorgente.
Un campione rappresentativo aiuta a collegare il materiale, la finitura, la geometria, la resa ricercata e il ciclo produttivo a una soluzione realmente utilizzabile.
01
Provare su un lotto rappresentativo
La prova deve riprodurre il più possibile materiale, finitura, geometria, area disponibile e vincoli d’uso. Per un codice, il sistema di lettura previsto deve essere incluso nella prova.
02
Verificare il risultato utile
Aspetto, dimensioni, lettura, integrità del rivestimento, resistenza all’ambiente o altri criteri di qualità vanno definiti dal progetto prima di scegliere il processo.
03
Integrare aspirazione e sicurezza
Il materiale e il processo possono generare fumi, particelle o residui. L’aspirazione alla fonte, la filtrazione, la cabina e la sicurezza fanno parte della soluzione.
No. Il MOPA resta una sorgente a fibra nel vicino infrarosso, con un’ampia flessibilità di regolazione dell’impulso. Si valuta un UV quando l’interazione con una superficie, un rivestimento o un materiale sensibile è determinante.
Quale laser scegliere per un DataMatrix su acciaio inox, alluminio o plastica?
Il solo materiale non basta. Finitura, area disponibile, dati codificati, sistema di lettura, cadenza e criteri di accettazione vengono valutati congiuntamente durante una prova sul pezzo.
Si può marcare un pezzo anodizzato senza danneggiarne il rivestimento?
È un aspetto da qualificare, non una promessa generica. Il tipo di anodizzazione, lo strato, il pezzo, l’effetto ricercato e il livello di integrità atteso devono essere validati dal progetto.
Il CO₂ è adatto al vetro, al plexiglas e al metallo?
Il CO₂ può essere un’opzione per alcuni vetri, PMMA e materiali organici. Per il metallo, in genere non è il primo punto di partenza per una marcatura diretta classica.
Che cosa occorre inviare per preparare una prova?
Un pezzo rappresentativo, la designazione del materiale e della finitura, il grafismo o il codice richiesto, l’area disponibile, la cadenza e i criteri di lettura o controllo consentono di preparare uno studio preliminare utile.
STUDIO APPLICATIVO
Inviateci il vostro pezzo per qualificare il processo direttamente su di esso.
Indicate il materiale o il grado, la finitura, il grafismo o il codice richiesto, l’area disponibile, la cadenza e i criteri di accettazione. NWS Laser prepara un’indicazione sul processo, non una promessa da catalogo.
RICHIESTA DI RICHIAMATA
Prepariamo il vostro richiamo.
Lasciate i vostri recapiti: un referente NWS Laser vi ricontatterà per inquadrare il progetto e definire il prossimo passo utile.
RICHIESTA INVIATA
Grazie. Il vostro modulo è stato inviato correttamente.
Il team NWS Laser ha ricevuto la vostra richiesta e vi ricontatterà a breve.