Nahinfrarot-Faser
Wird häufig für Metalle und bestimmte Kunststoffe untersucht. Je nach Werkstück und Parametern kann das Ergebnis eine Oberflächenveränderung, ein Anlassmarkieren, eine Ablation oder eine Gravur sein.
IK-SERIES-Integration ansehen
NWS-LASER-RESSOURCEN · LEITFADEN · INDUSTRIELLE KENNZEICHNUNG
Faser, MOPA, UV oder CO₂: Die Quelle ist kein Katalogurteil. Material, Oberfläche, gewünschtes Ergebnis, Taktzahl und Lesekontrolle müssen als ein und dasselbe Verfahren untersucht werden.
AUSGANGSPUNKT
Eine Markierung kann überzeugend wirken und dennoch den Produktionsanforderungen nicht entsprechen. Material, Oberflächenzustand, gewünschtes Ergebnis, Taktzahl sowie die Bedingungen für Lesen oder Prüfung bestimmen die Untersuchung. Strahl, Optik, Parameter, Vorrichtung, Absaugung und Lesen bilden ein einziges zu qualifizierendes Verfahren.
VIER ORIENTIERUNGSPUNKTE
Bei der richtigen Wahl geht es nicht darum, einen „besten Laser“ zu benennen. Es geht darum, die geeignete Wechselwirkung mit einem realen Werkstück und das gewünschte Ergebnis festzulegen.
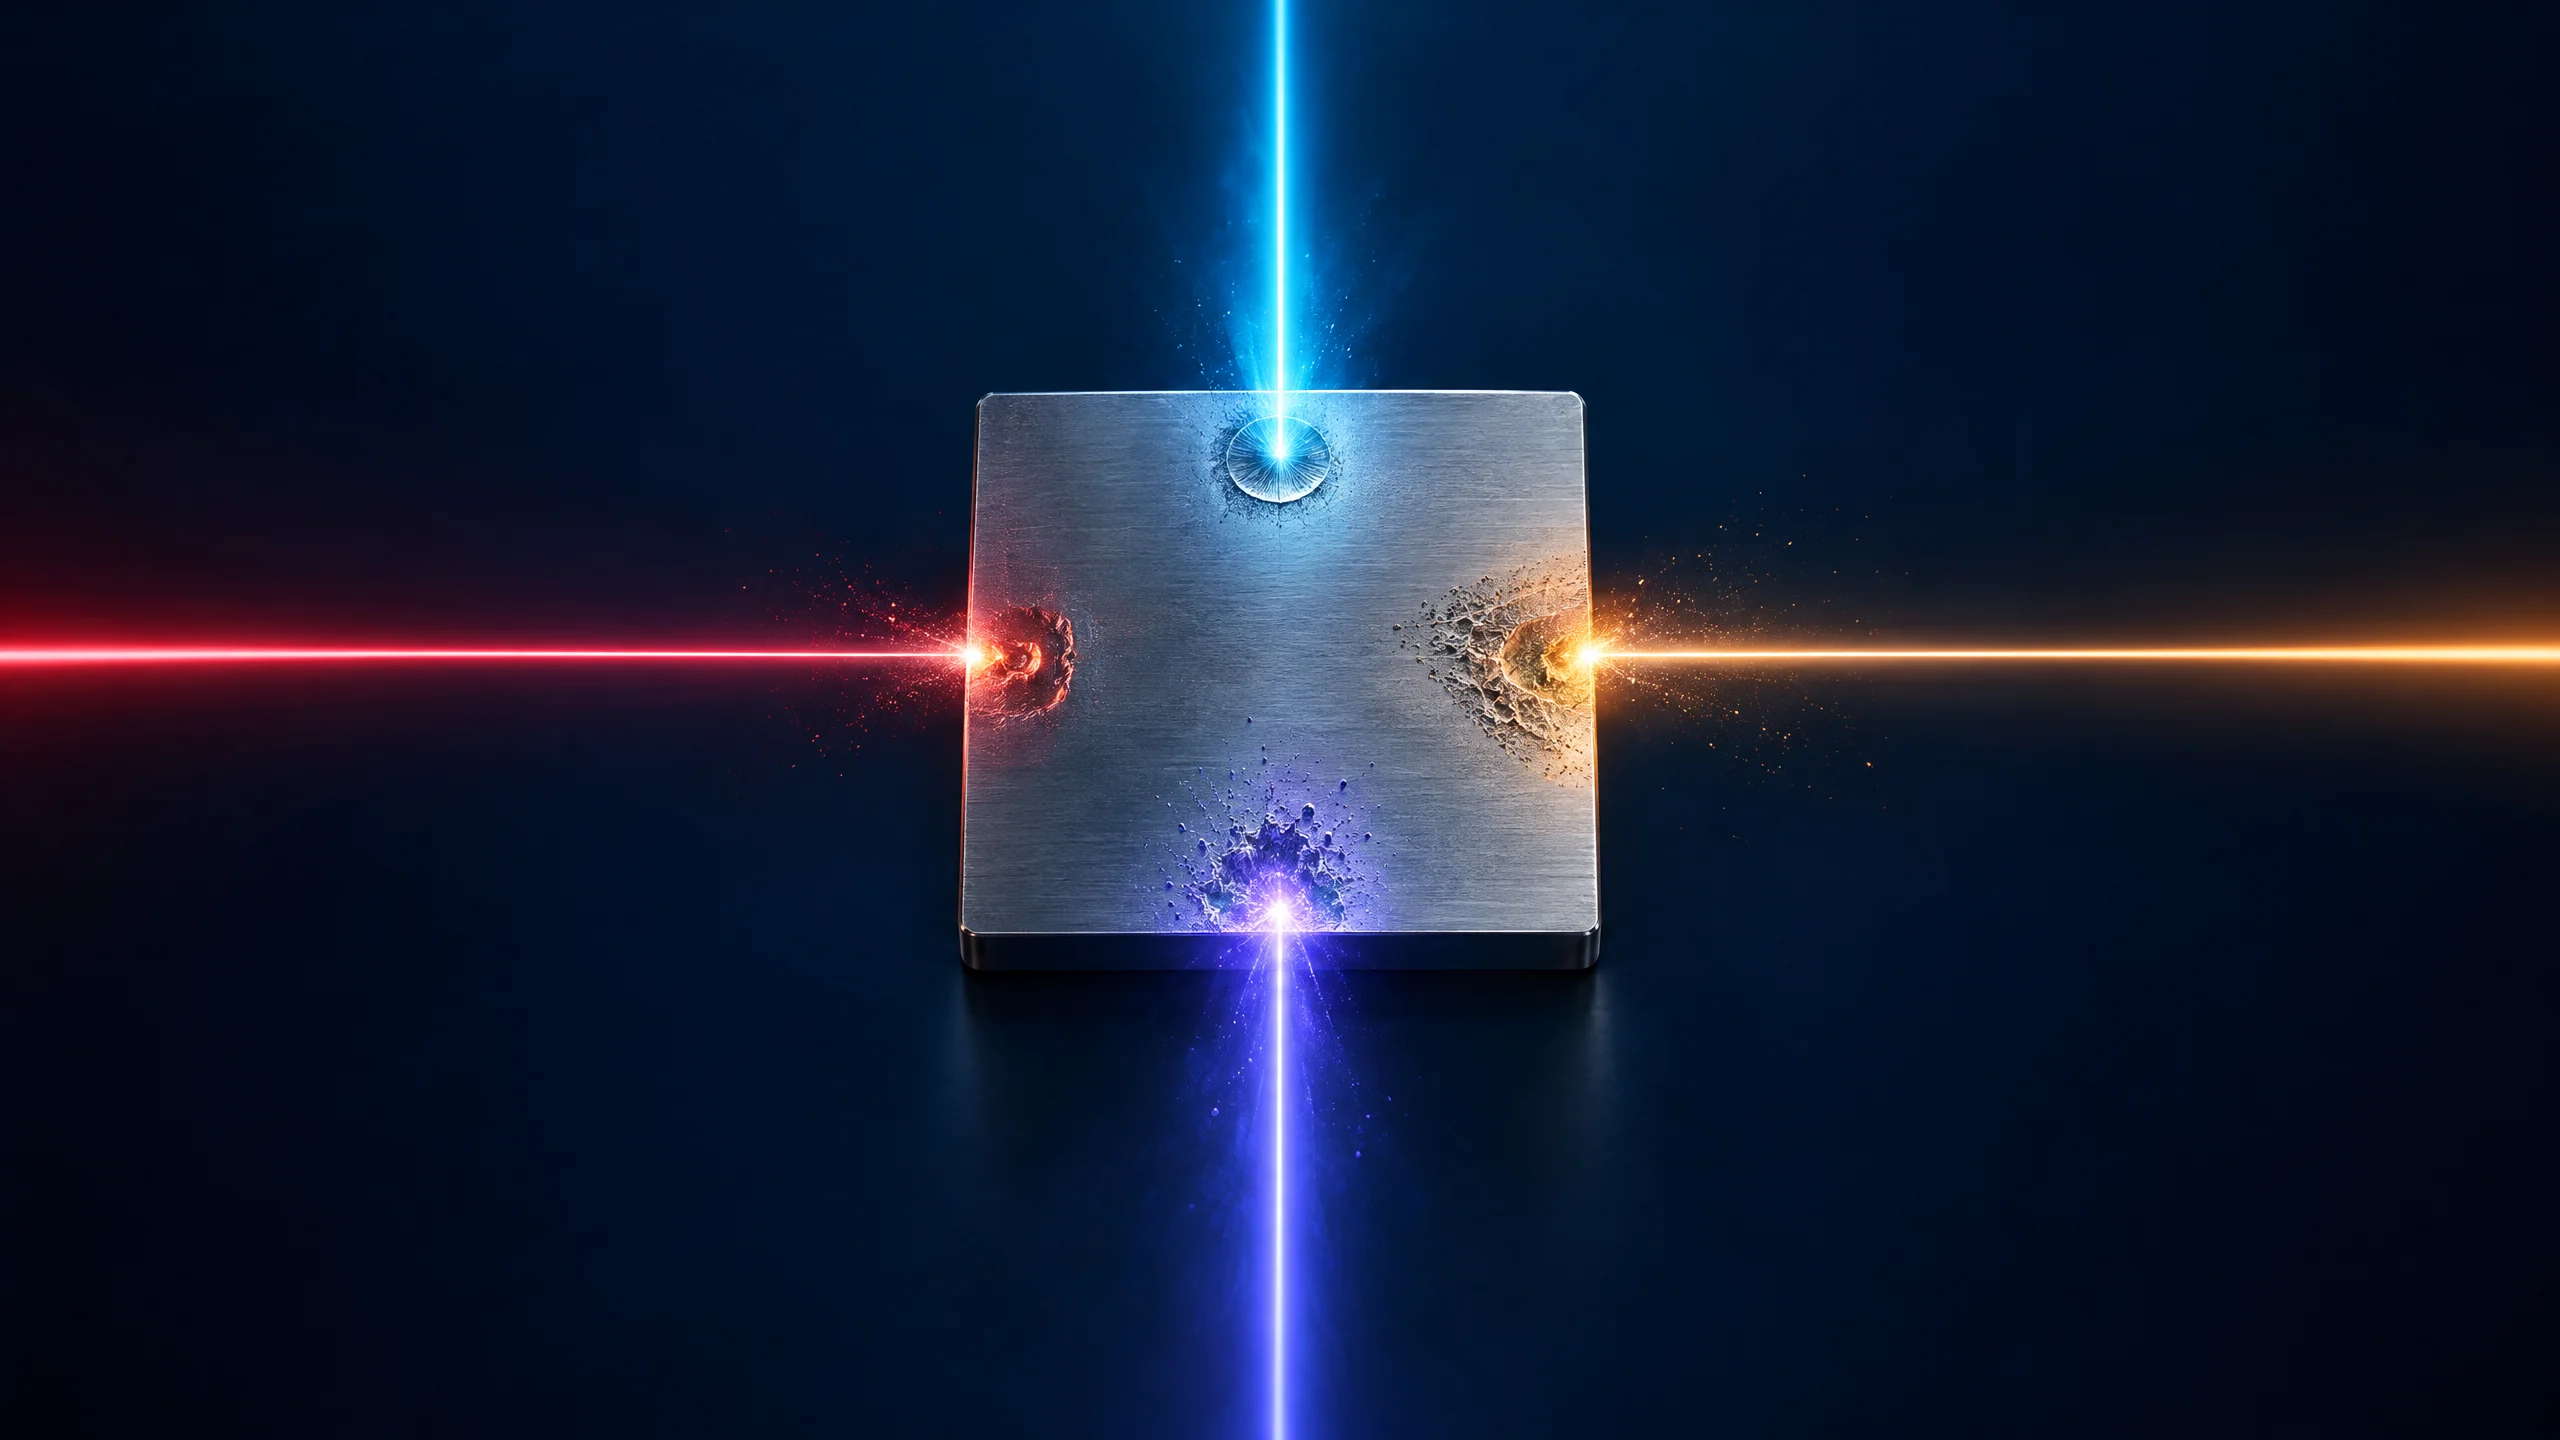
Wird häufig für Metalle und bestimmte Kunststoffe untersucht. Je nach Werkstück und Parametern kann das Ergebnis eine Oberflächenveränderung, ein Anlassmarkieren, eine Ablation oder eine Gravur sein.
IK-SERIES-Integration ansehenEine Nahinfrarotquelle mit größerem Spielraum bei den Impulseinstellungen. Kontrast, Feinheit, Verhalten eines Kunststoffs oder Codedichte müssen am Werkstück qualifiziert werden.
MOPA 1064 nm verstehenZu untersuchen, wenn Feinheit, Wechselwirkung mit einer Oberflächenschicht oder die Kontrolle der thermischen Einwirkung entscheidend sind. Ohne Versuch darf kein Ergebnis hinsichtlich der Oberflächenintegrität vorausgesetzt werden.
UV 355 nm entdeckenEine mögliche Option für organische Materialien und bestimmte Polymere sowie für Karton, Gummi, Leder, Holz, PMMA oder bestimmte Gläser – je nach gewünschtem Effekt.
Mein Material beschreibenAM WERKSTÜCK
Zwei Materialien, die gleich bezeichnet werden, können je nach Werkstoffsorte, Behandlung oder Charge unterschiedlich reagieren. Diese Tabelle dient der Vorbereitung der Untersuchung; sie ersetzt weder einen Versuch noch eine Konfigurationsempfehlung.
ERWARTETES ERGEBNIS
Kontrast, Tiefe, Rauheit, Farbtonänderung, Code-Lesbarkeit und Durchsatz sind unterschiedliche Ziele. Eine klare Formulierung verhindert, dass Verfahren auf einer falschen Grundlage verglichen werden.
Eine schwarze Markierung auf Metall, eine Tiefengravur oder ein lokaler Abtrag erfordern unterschiedliche Einstellungen. Die spätere Verwendung – Reinigung, Abrieb, Temperatur, Korrosion oder Sterilisation – ergänzt das Anforderungsprofil.
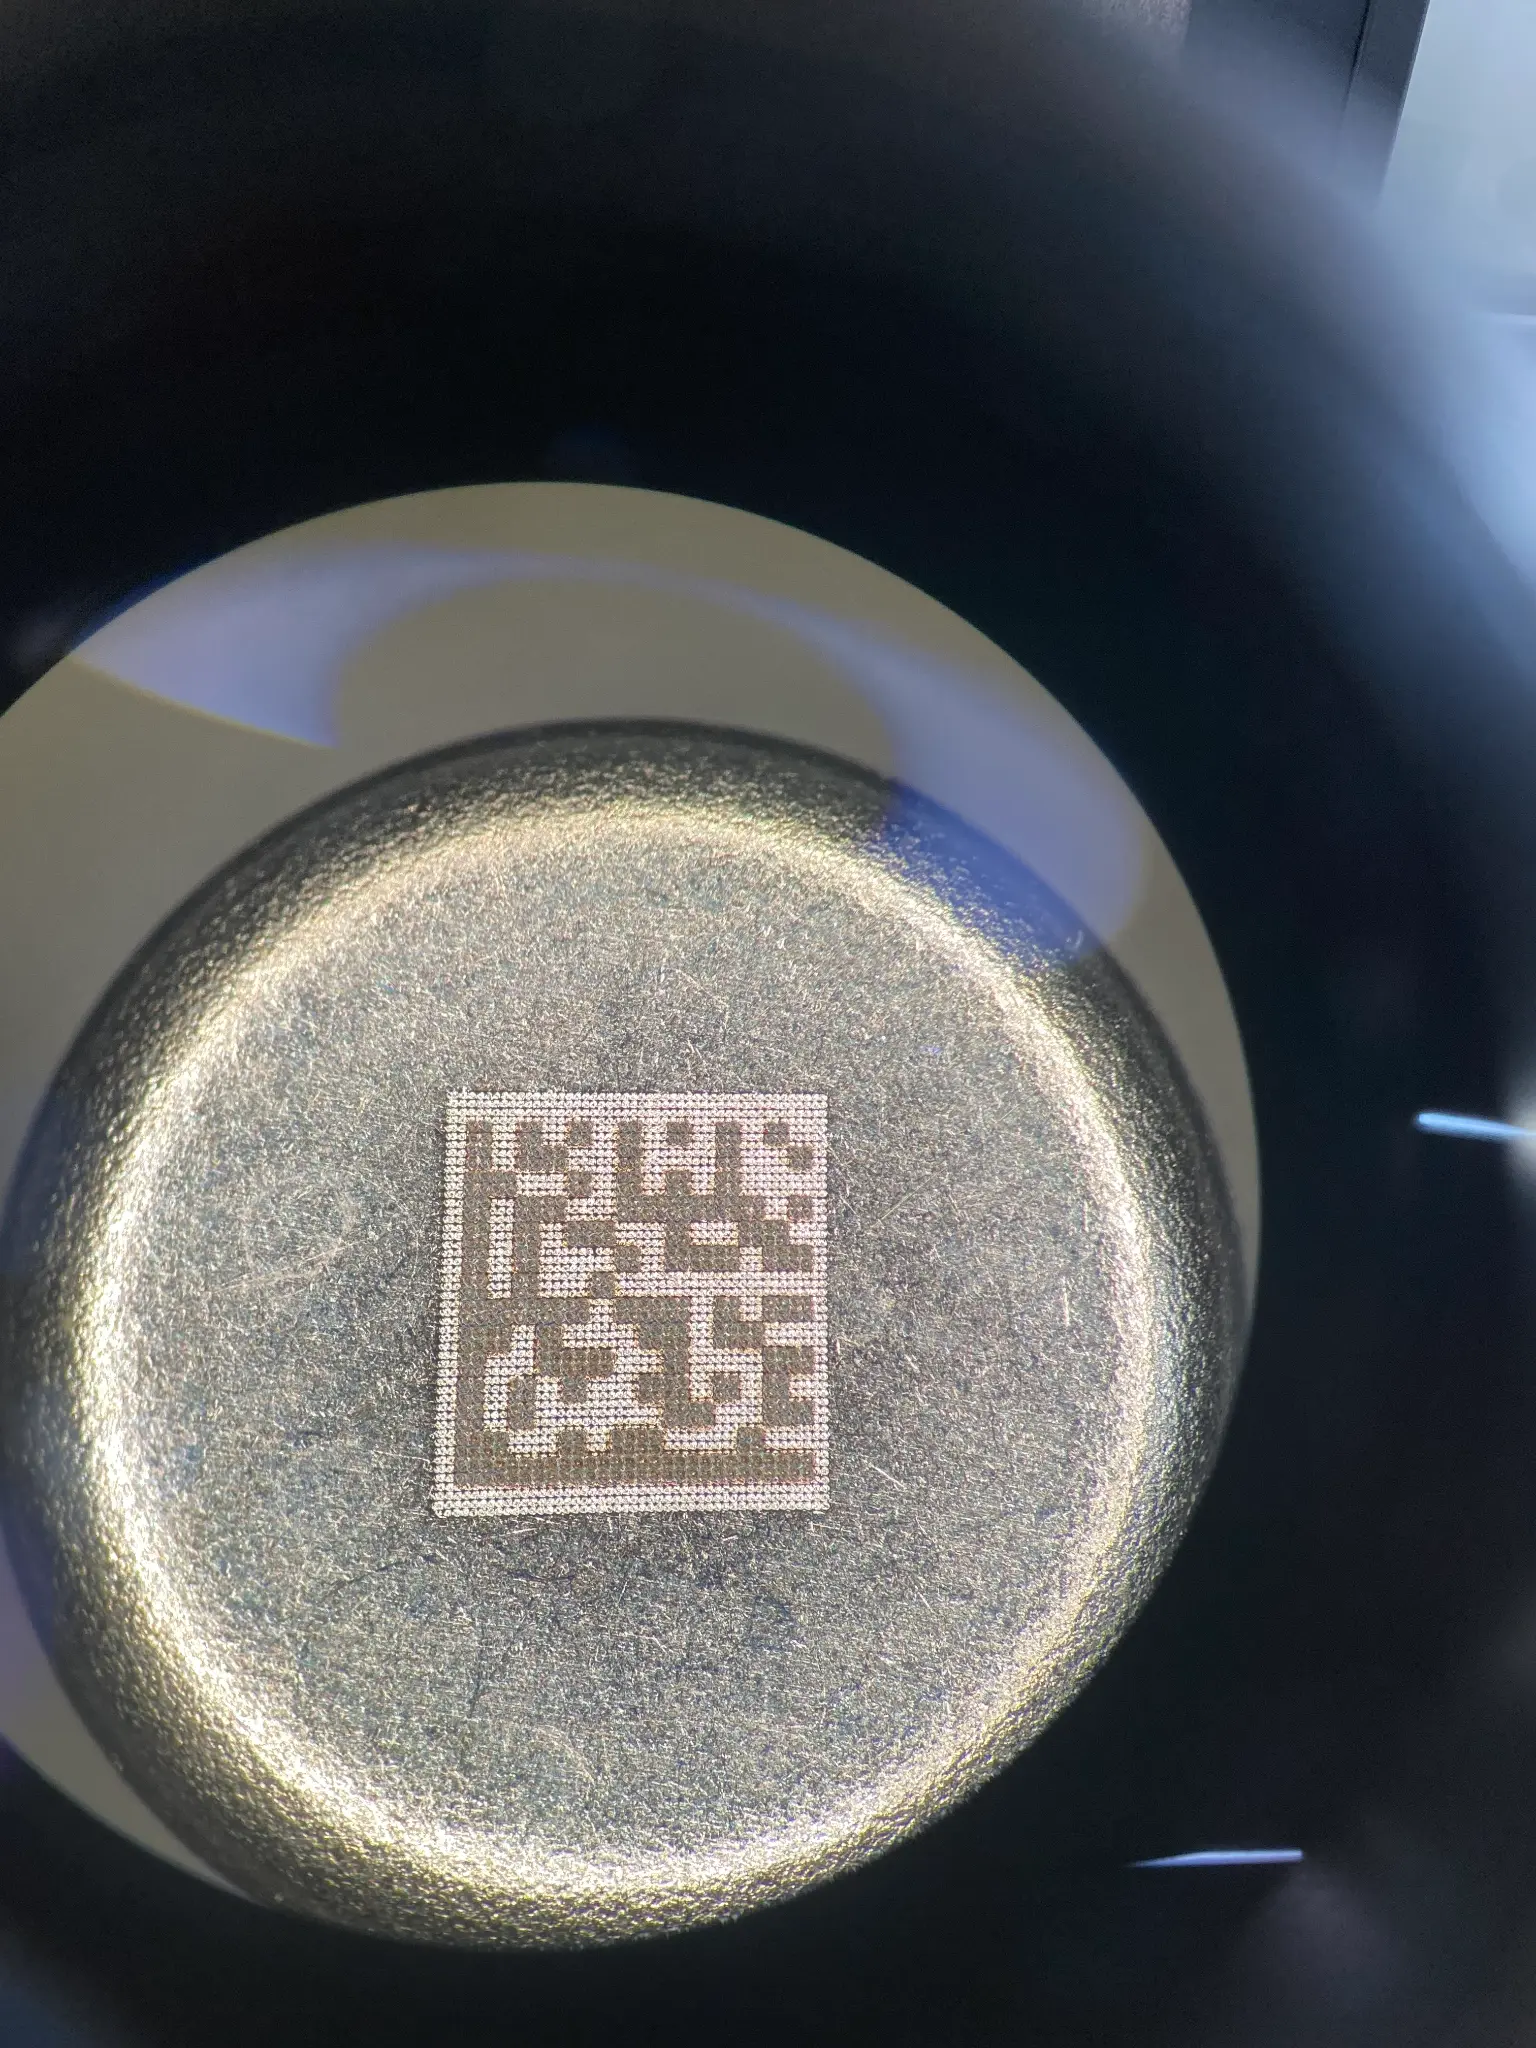
Ein Code ist nicht validiert, nur weil er wie ein Code aussieht. Bereich, codierte Daten, Modulgröße, Kontrast, Optik, Beleuchtung und Lesegerät müssen gemeinsam festgelegt werden.
DataMatrix-Markierung ansehenPositionierung, Zugänglichkeit, Höhenabweichungen, Fördertechnik, Robotisierung, Prüfung und Umgang mit Ausschuss können die gewählte Lösung beeinflussen. Der gesamte Zyklus zählt ebenso wie die reine Strahlzeit.
ANWENDUNGSBEISPIELE
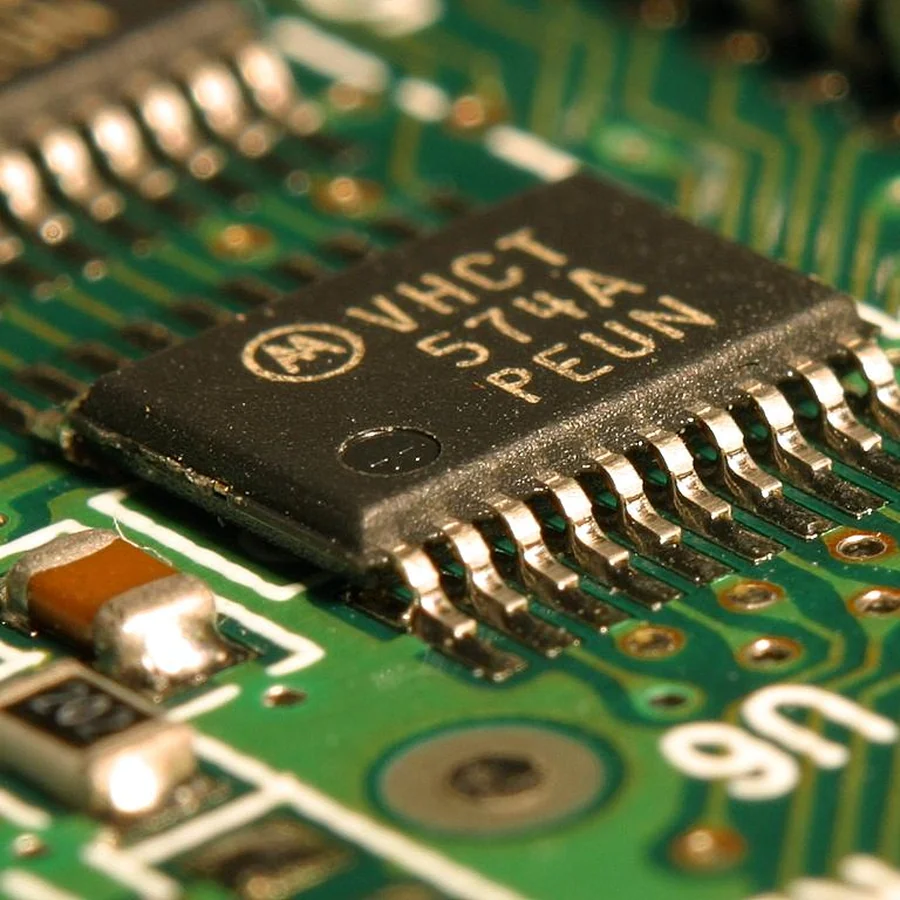
Die Fotos veranschaulichen Markiersituationen. Sie sind weder eine Einstellanleitung noch eine Garantie für ein Ergebnis an einem anderen Werkstück.
ORIENTIERENDER VERGLEICH
Die Wellenlängen sind technische Richtwerte. Sie reichen nicht aus, um die Qualität, Tiefe, Geschwindigkeit oder Haltbarkeit eines Ergebnisses an einem bestimmten Werkstück abzuleiten.
VERFAHREN VALIDIEREN
Ein repräsentatives Muster hilft dabei, Material, Oberflächenfinish, Geometrie, gewünschtes Ergebnis und Produktionszyklus mit einer tatsächlich einsetzbaren Lösung in Einklang zu bringen.
Der Versuch sollte Material, Oberflächenfinish, Geometrie, verfügbaren Bereich und Einsatzbedingungen so genau wie möglich abbilden. Bei einem Code sollte das vorgesehene Lesegerät in den Versuch einbezogen werden.
Aussehen, Abmessungen, Lesbarkeit, Beschichtungsintegrität, Beständigkeit gegenüber Umwelteinflüssen oder andere Qualitätskriterien müssen im Projekt festgelegt werden, bevor das Verfahren ausgewählt wird.
Material und Verfahren können Rauch, Partikel oder Rückstände erzeugen. Quellabsaugung, Filterung, Einhausung und Sicherheit sind Teil der Lösung.
Rauch und Partikel verstehenHÄUFIG GESTELLTE FRAGEN
ANWENDUNGSUNTERSUCHUNG
Geben Sie Material oder Werkstoffsorte, Oberflächenfinish, gewünschtes Motiv oder gewünschten Code, verfügbaren Bereich, Durchsatz und Abnahmekriterien an. NWS Laser erarbeitet eine Orientierung zum Verfahren statt eines Katalogversprechens.