Partikel & Staub
Metalle, Mineralien und organische Materialien können feine oder ultrafeine Partikel, Oxide, Ruß und feste Rückstände erzeugen, die zu charakterisieren sind.
EXPERTISE NWS Laser · RAUCH & PARTIKEL
Markieren, Gravieren und Schneiden verändern das Material. Bevor eine Lösung festgelegt wird, muss Material, Beschichtung, Lasertechnologie und die Produktionsparameter qualifiziert werden, die die Emissionen bestimmen.
DAS ANLIEGEN
Laserrauch kann ultrafeine Partikel, Stäube, Gase, Dämpfe und organische Verbindungen enthalten. Seine Zusammensetzung hängt vom bearbeiteten Material, seinen Füllstoffen oder Beschichtungen, der Wellenlänge, der eingetragenen Energie und dem Produktionszyklus ab.
SEHEN SIE DAS VERFAHREN
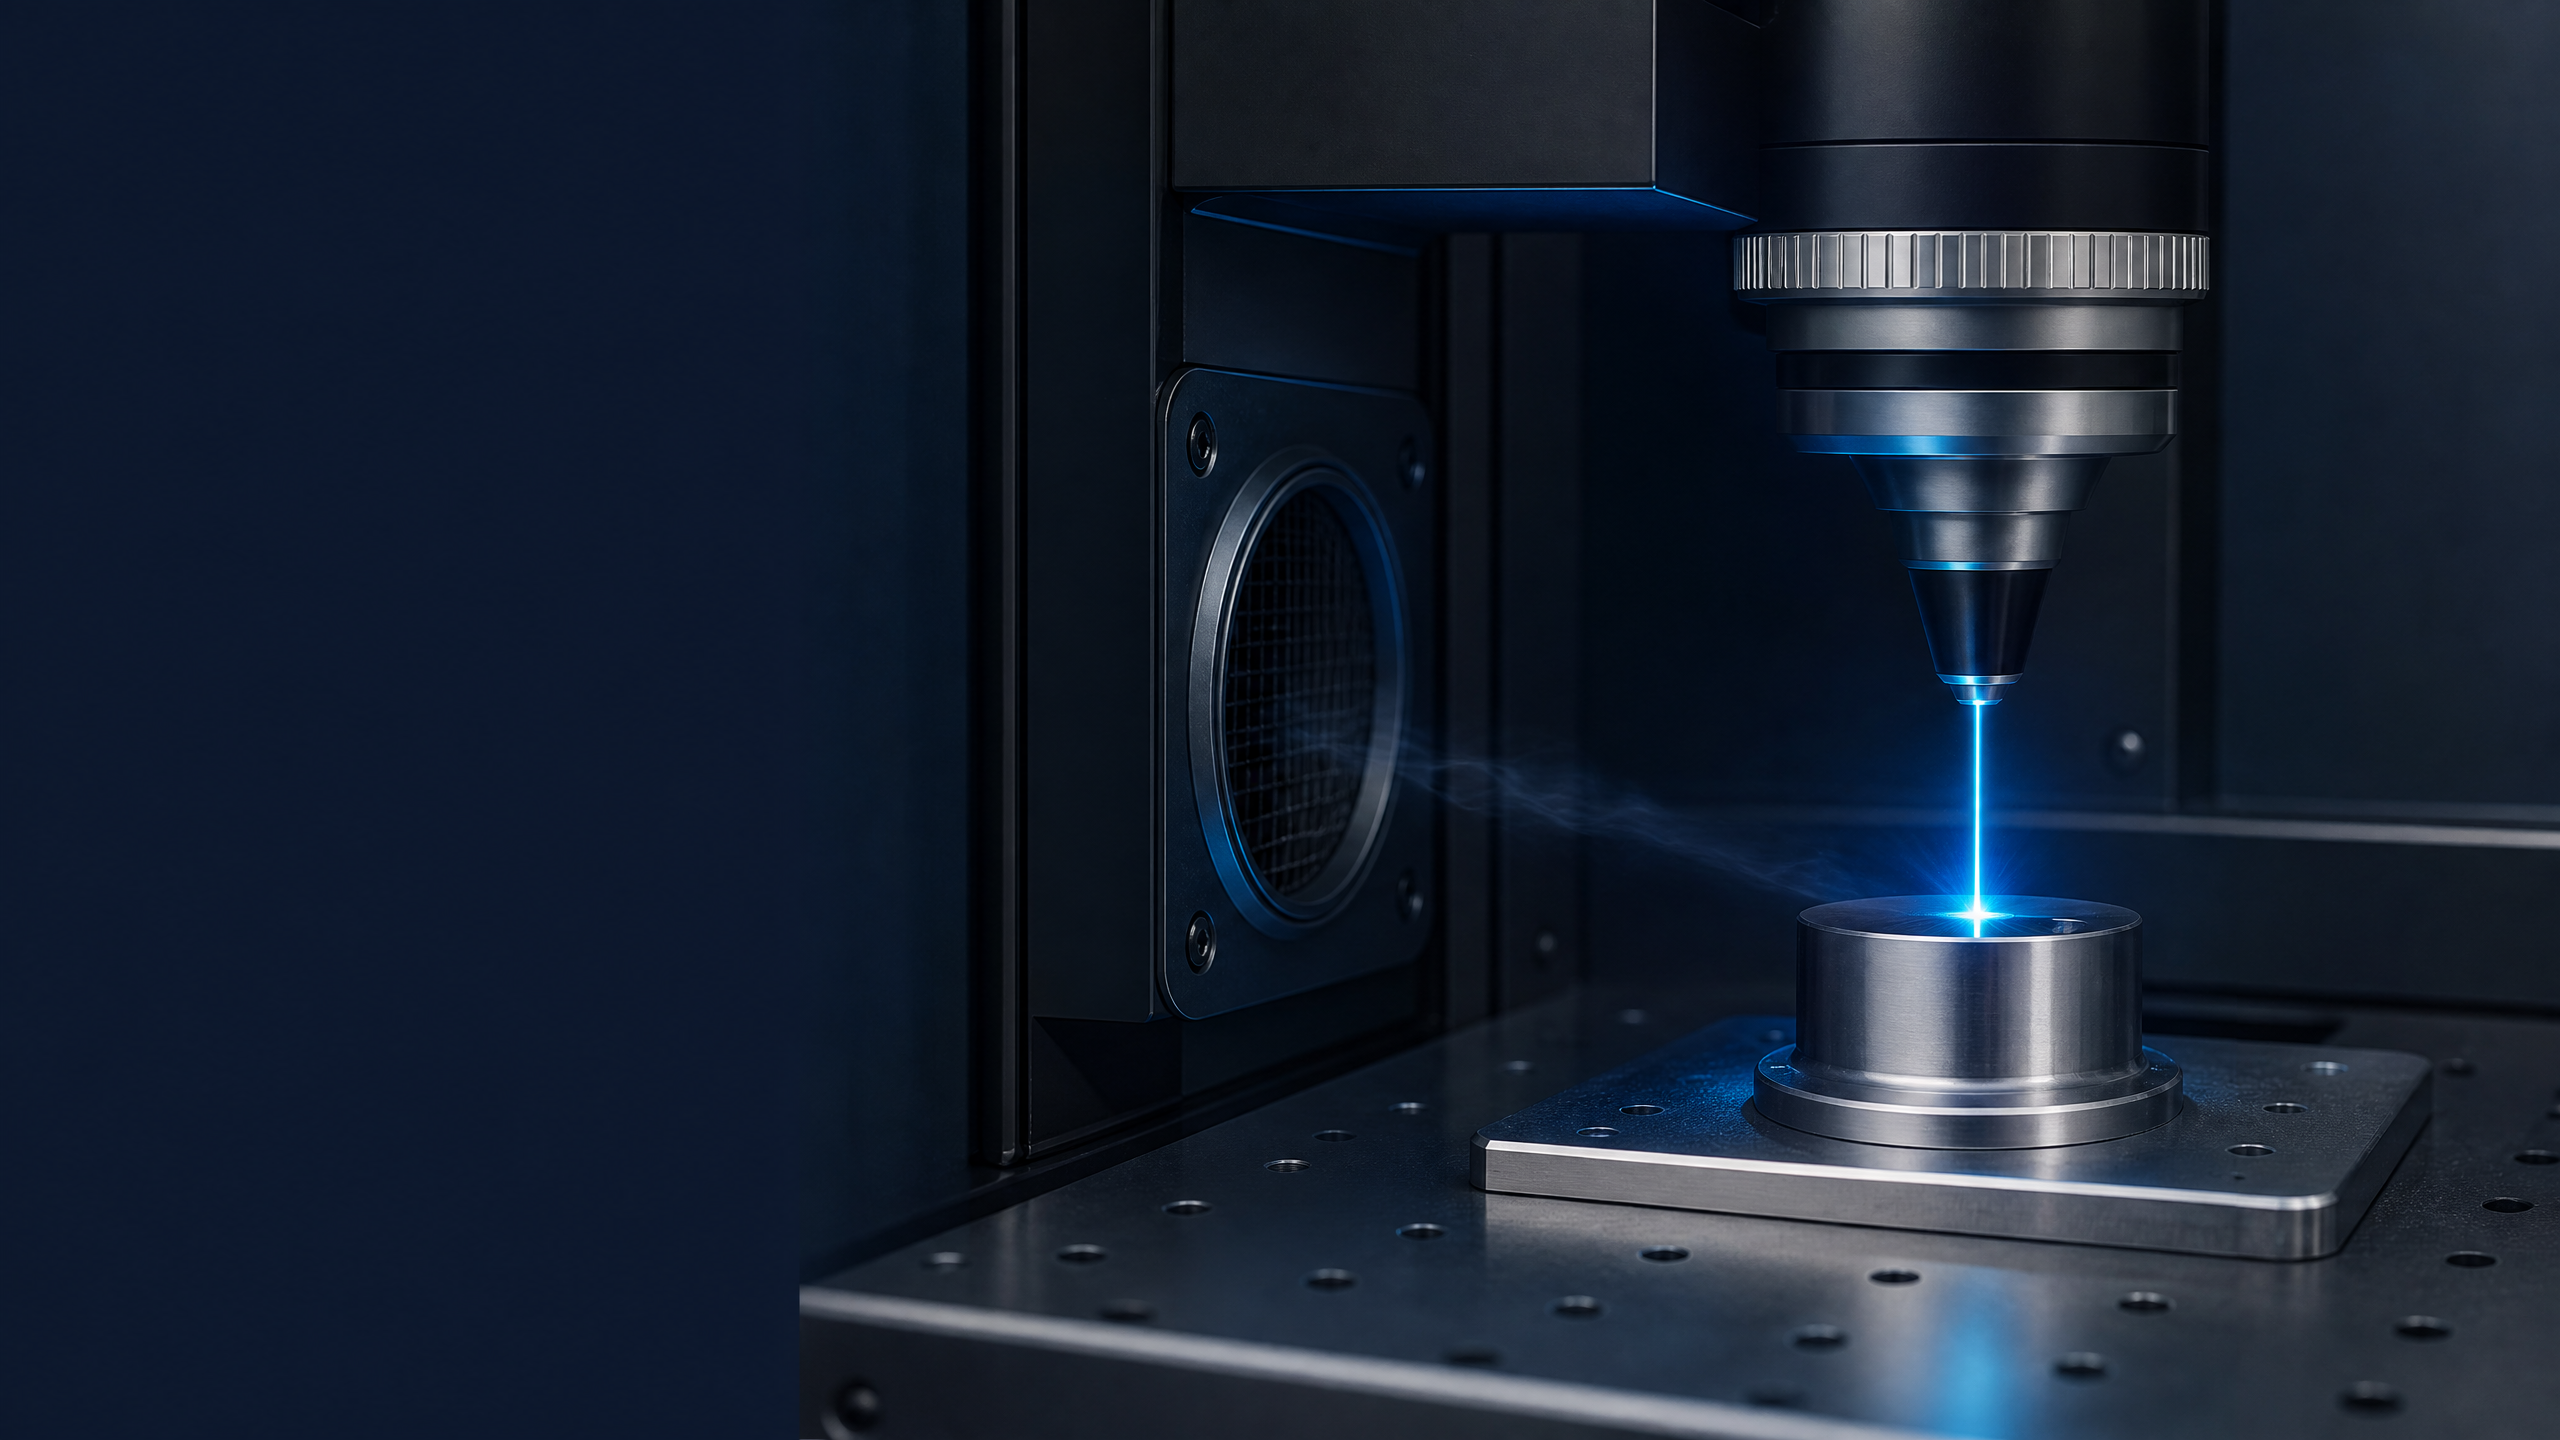
Der Strahl, das Material und die unmittelbare Umgebung des Bauteils bilden eine einzige Analysezone. Die Nähe der Absaugung bestimmt anschließend die Beherrschung des Strömungsfeldes.
LIRE L’ÉMISSION
Die richtige Frage lautet nicht nur „Gibt es Rauch?“, sondern „Woraus besteht er, wann wird er erzeugt und wo muss er erfasst werden?“.
Metalle, Mineralien und organische Materialien können feine oder ultrafeine Partikel, Oxide, Ruß und feste Rückstände erzeugen, die zu charakterisieren sind.
Thermische oder photochemische Umwandlungen können flüchtige organische Verbindungen, Aldehyde, Verbrennungsgase oder molekulare Fragmente freisetzen, je nach Material und Verfahren.
Füllstoffe, Klebstoffe, Lacke, Beschichtungen, Weichmacher und Oberflächenbehandlungen können das Emissionsprofil eines äußerlich ähnlichen Bauteils deutlich verändern.
AUSBILDUNGSMECHANISMEN
Die technische Analyse beginnt mit dem dominanten Wechselwirkungsmechanismus. Die NWS Laser-Expertise verknüpft Technologie, Material und die angestrebte Funktion des Bauteils.
Hinweis: Die Art der Endemission ist im Hinblick auf das tatsächlich vorliegende Material, die Oberflächenbehandlung und die Produktionsparameter zu bewerten.
BEHERRSCHUNGSKETTE
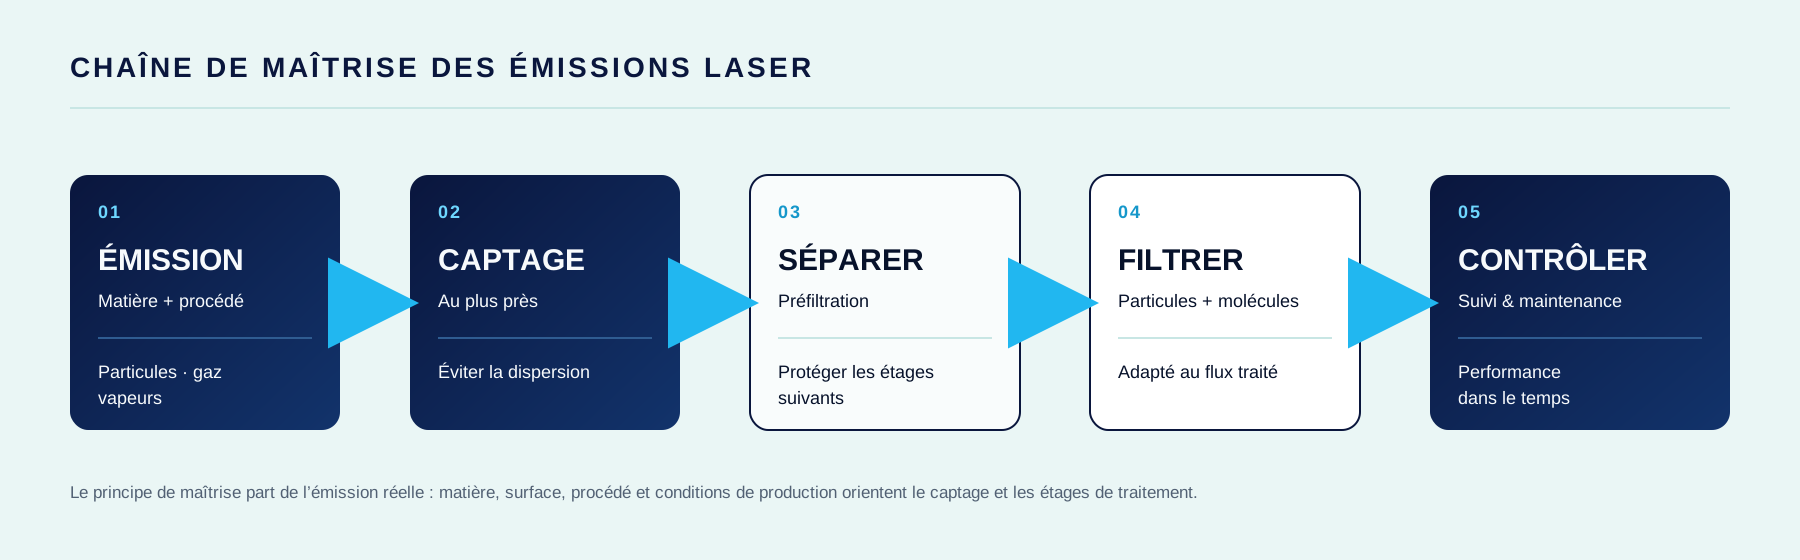
Luftbehandlung ist nicht auf ein einzelnes Gerät beschränkt. Sie beginnt am Entstehungsort und wird durch eine Kette aus Erfassung, Abscheidung, Filtration und Überwachung organisiert.
ZU QUALIFIZIERENDE MATERIALIEN
METALLE · BESCHICHTUNGEN
Die Emissionen können sich mit Legierung, Oxidation, Oberflächenbehandlung und Verunreinigungen verändern. Das fertige Bauteil – nicht nur das Grundmetall – muss identifiziert werden.
POLYMERE · VERBUNDWERKSTOFFE
Kunststoffe verhalten sich nicht alle gleich. Formulierung, Pigmente, Flammschutzmittel und Verstärkungen sind in die Qualifizierung einzubeziehen.
ORGANISCHE STOFFE
Organische Materialien erzeugen unterschiedlichste Rauch-, Staub- und Abbauprodukte, abhängig von Holzart, Verklebung, Gerbung oder Färbung.
QUELLNAHE ERFASSUNG
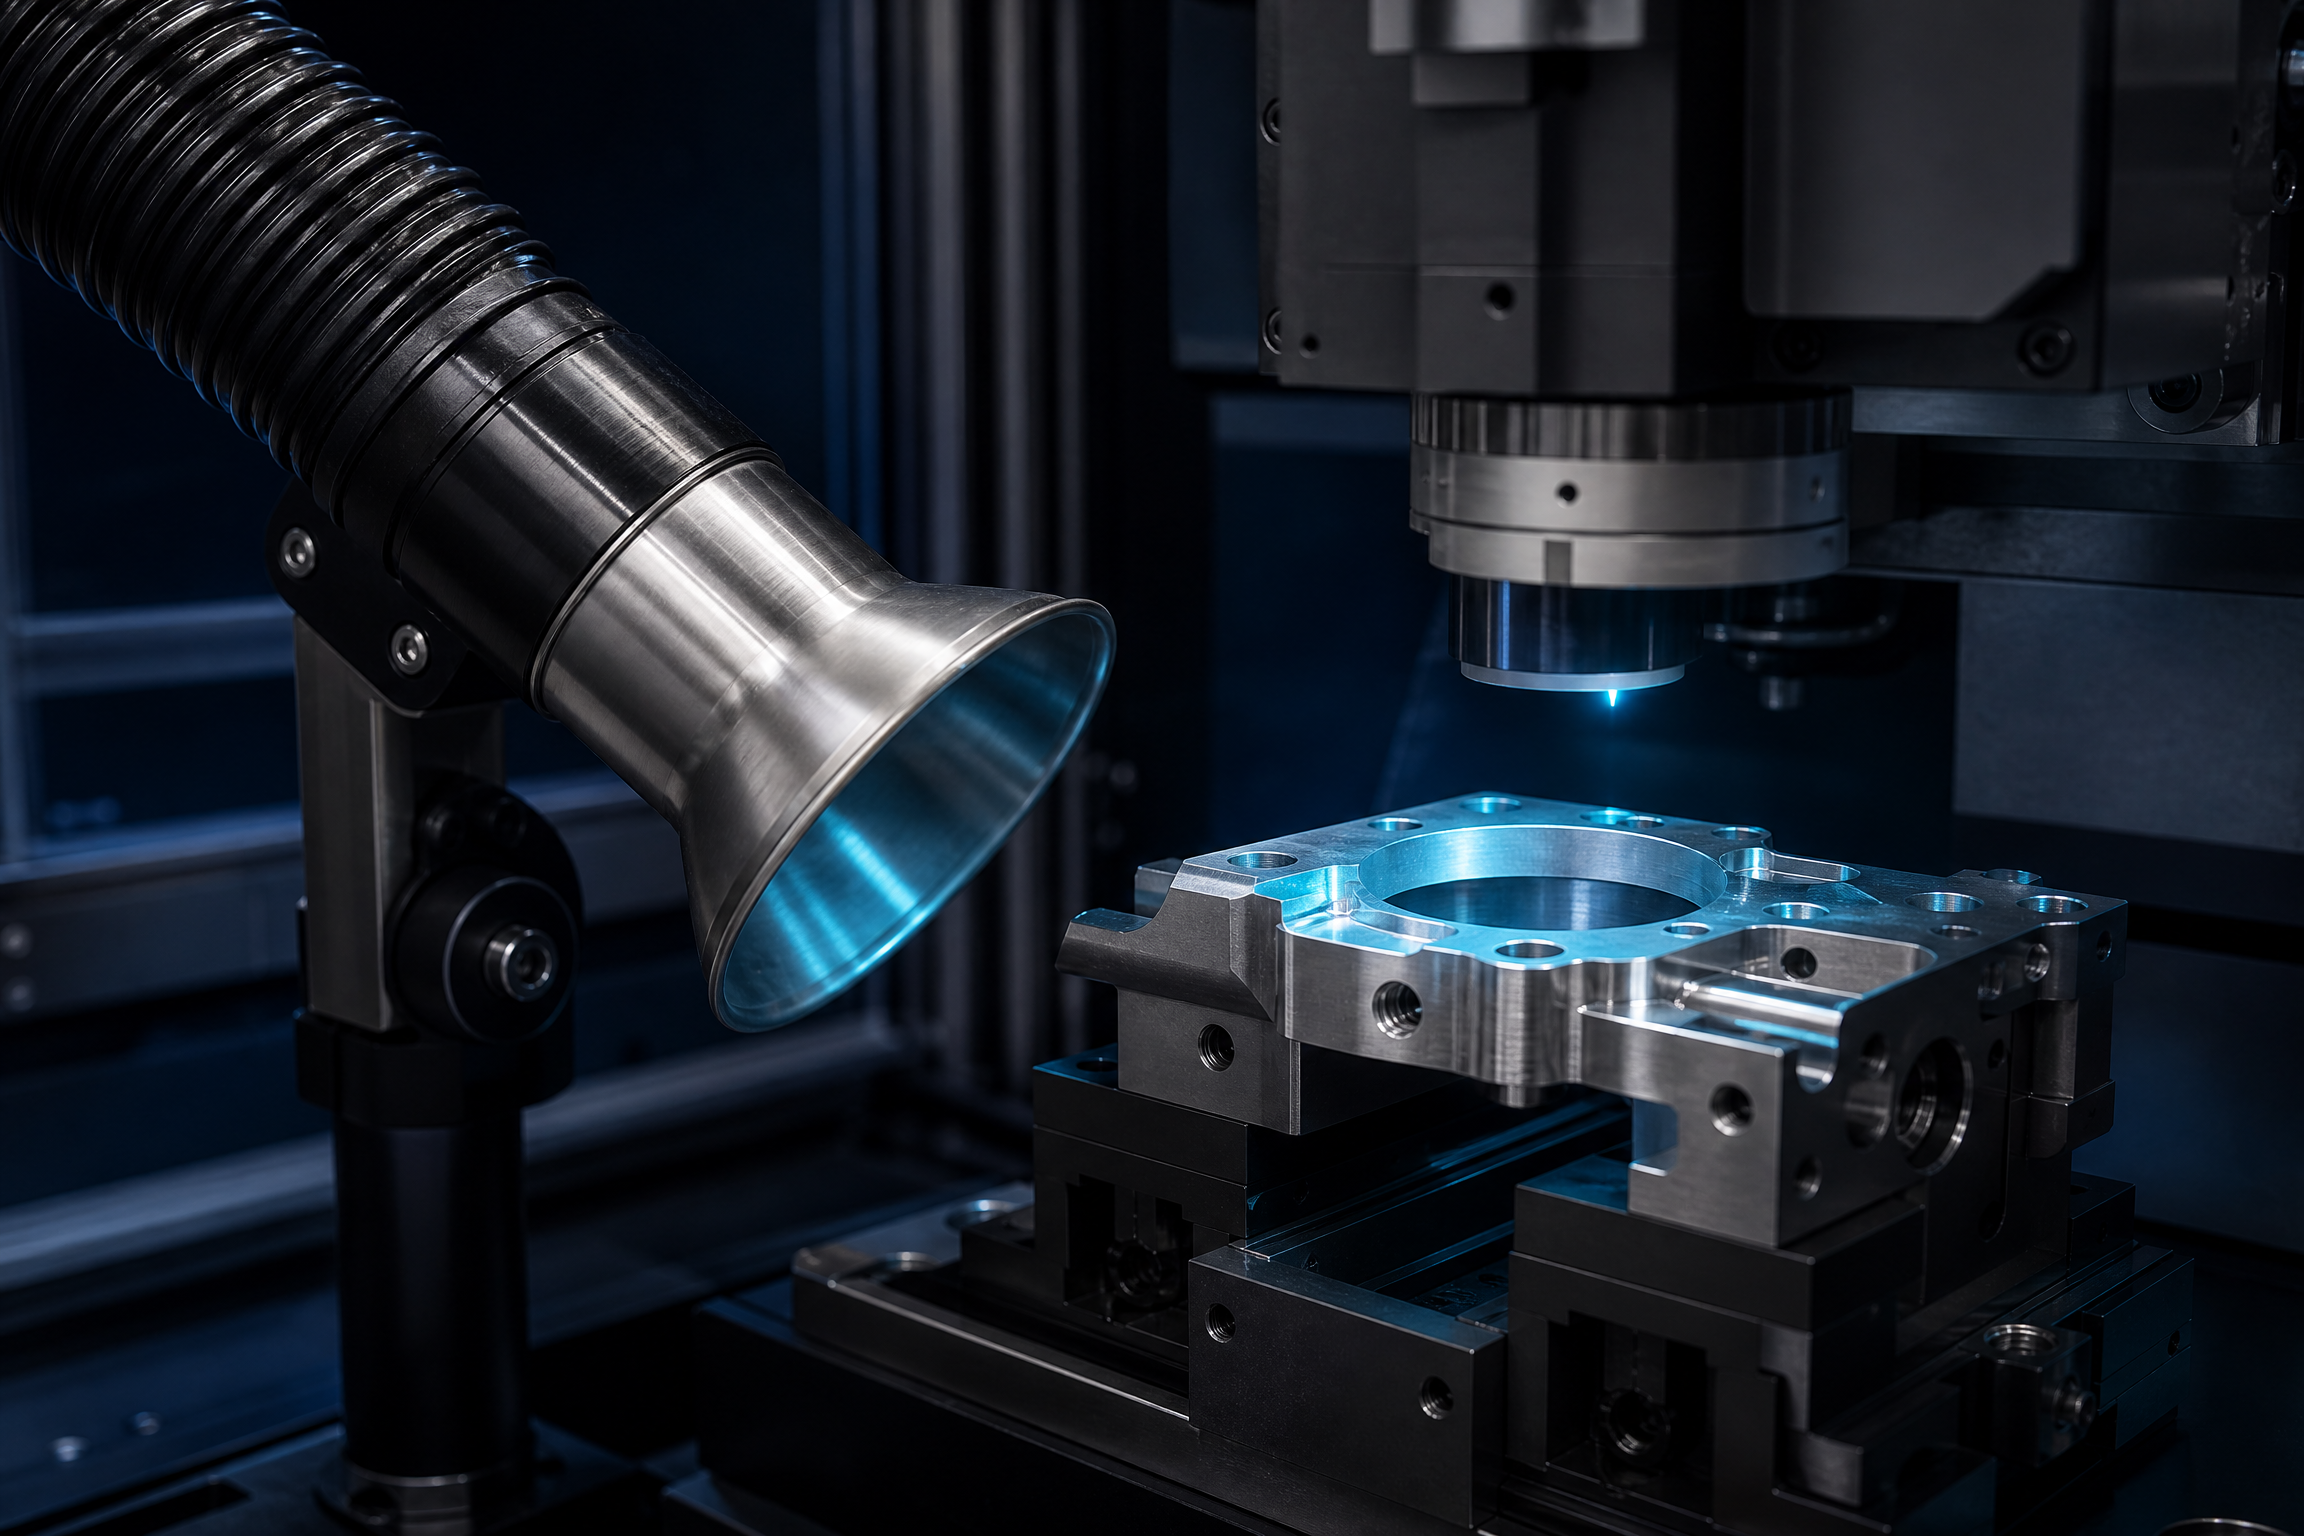
Der Absaugpunkt ist so nah wie möglich an der Entstehungsstelle der Emission zu planen. Öffnung, Geometrie, Volumenstrom und Arbeitsbereich müssen mit dem tatsächlich verwendeten Verfahren übereinstimmen.
BEHERRSCHUNG AN DER QUELLE
Eine Beherrschungslösung wird um die reale Emission, ihren Entstehungsort und die Nutzungsbedingungen der Maschine herum aufgebaut.
Material, Oberflächenbehandlung, Klebstoff, Füllstoff, Beschichtung und verfügbare Lieferanteninformationen.
Lasertechnologie, Leistung, Frequenz, Geschwindigkeit, Taktung, Arbeitsbereich und Gehäuseniveau.
Die Erfassung ist dort zu planen, wo die Emission entsteht, bevor sie sich in der Produktionsumgebung verteilt.
Die Abscheide- und Filtersysteme werden nach dem Luftstrom ausgelegt; ihre Überwachung sichert die Kontinuität der Leistung.
PRÄVENTIONSRAHMEN
Das Projekt ist Teil einer Strategie zur Vermeidung chemischer Gefährdungen. In Frankreich wie in der Schweiz müssen die Expositionsbewertung, die kollektive Risikokontrolle und die Prozessdokumentation an die jeweiligen Stoffe und Arbeitsumstände angepasst werden.
Materialblatt, Behandlung, Beschichtungen und Lieferanteninformation.
Entstehungsort, Luftführung und Wartungszugänglichkeit.
Überwachung der Anlage und Anpassung entsprechend der Produktionsentwicklung.
RAUCH- & PARTIKELSTUDIE LASER
Teilen Sie das tatsächliche Material, das Laser‑Verfahren, das Produktionsvolumen und die Werkstattauflagen mit. NWS Laser unterstützt Sie bei der Bewertung des Emissionsrisikos und beim Auswahlprinzip für die Absaugung.