Partículas & poeiras
Metais, minerais e matérias orgânicas podem produzir partículas finas ou ultrafinas, óxidos, fuligens e resíduos sólidos a caracterizar.
EXPERIÊNCIA NWS Laser · FUMOS & PARTÍCULAS
A marcação, a gravação e o corte transformam o material. Antes de definir uma solução, é preciso qualificar o material, o revestimento, a tecnologia laser e os parâmetros de produção que determinam as emissões.
O DESAFIO
Os fumos laser podem combinar partículas ultrafinas, poeiras, gases, vapores e compostos orgânicos. A sua composição depende do material tratado, das cargas ou revestimentos, do comprimento de onda, da energia depositada e do ciclo de produção.
VOIR LE PROCÉDÉ
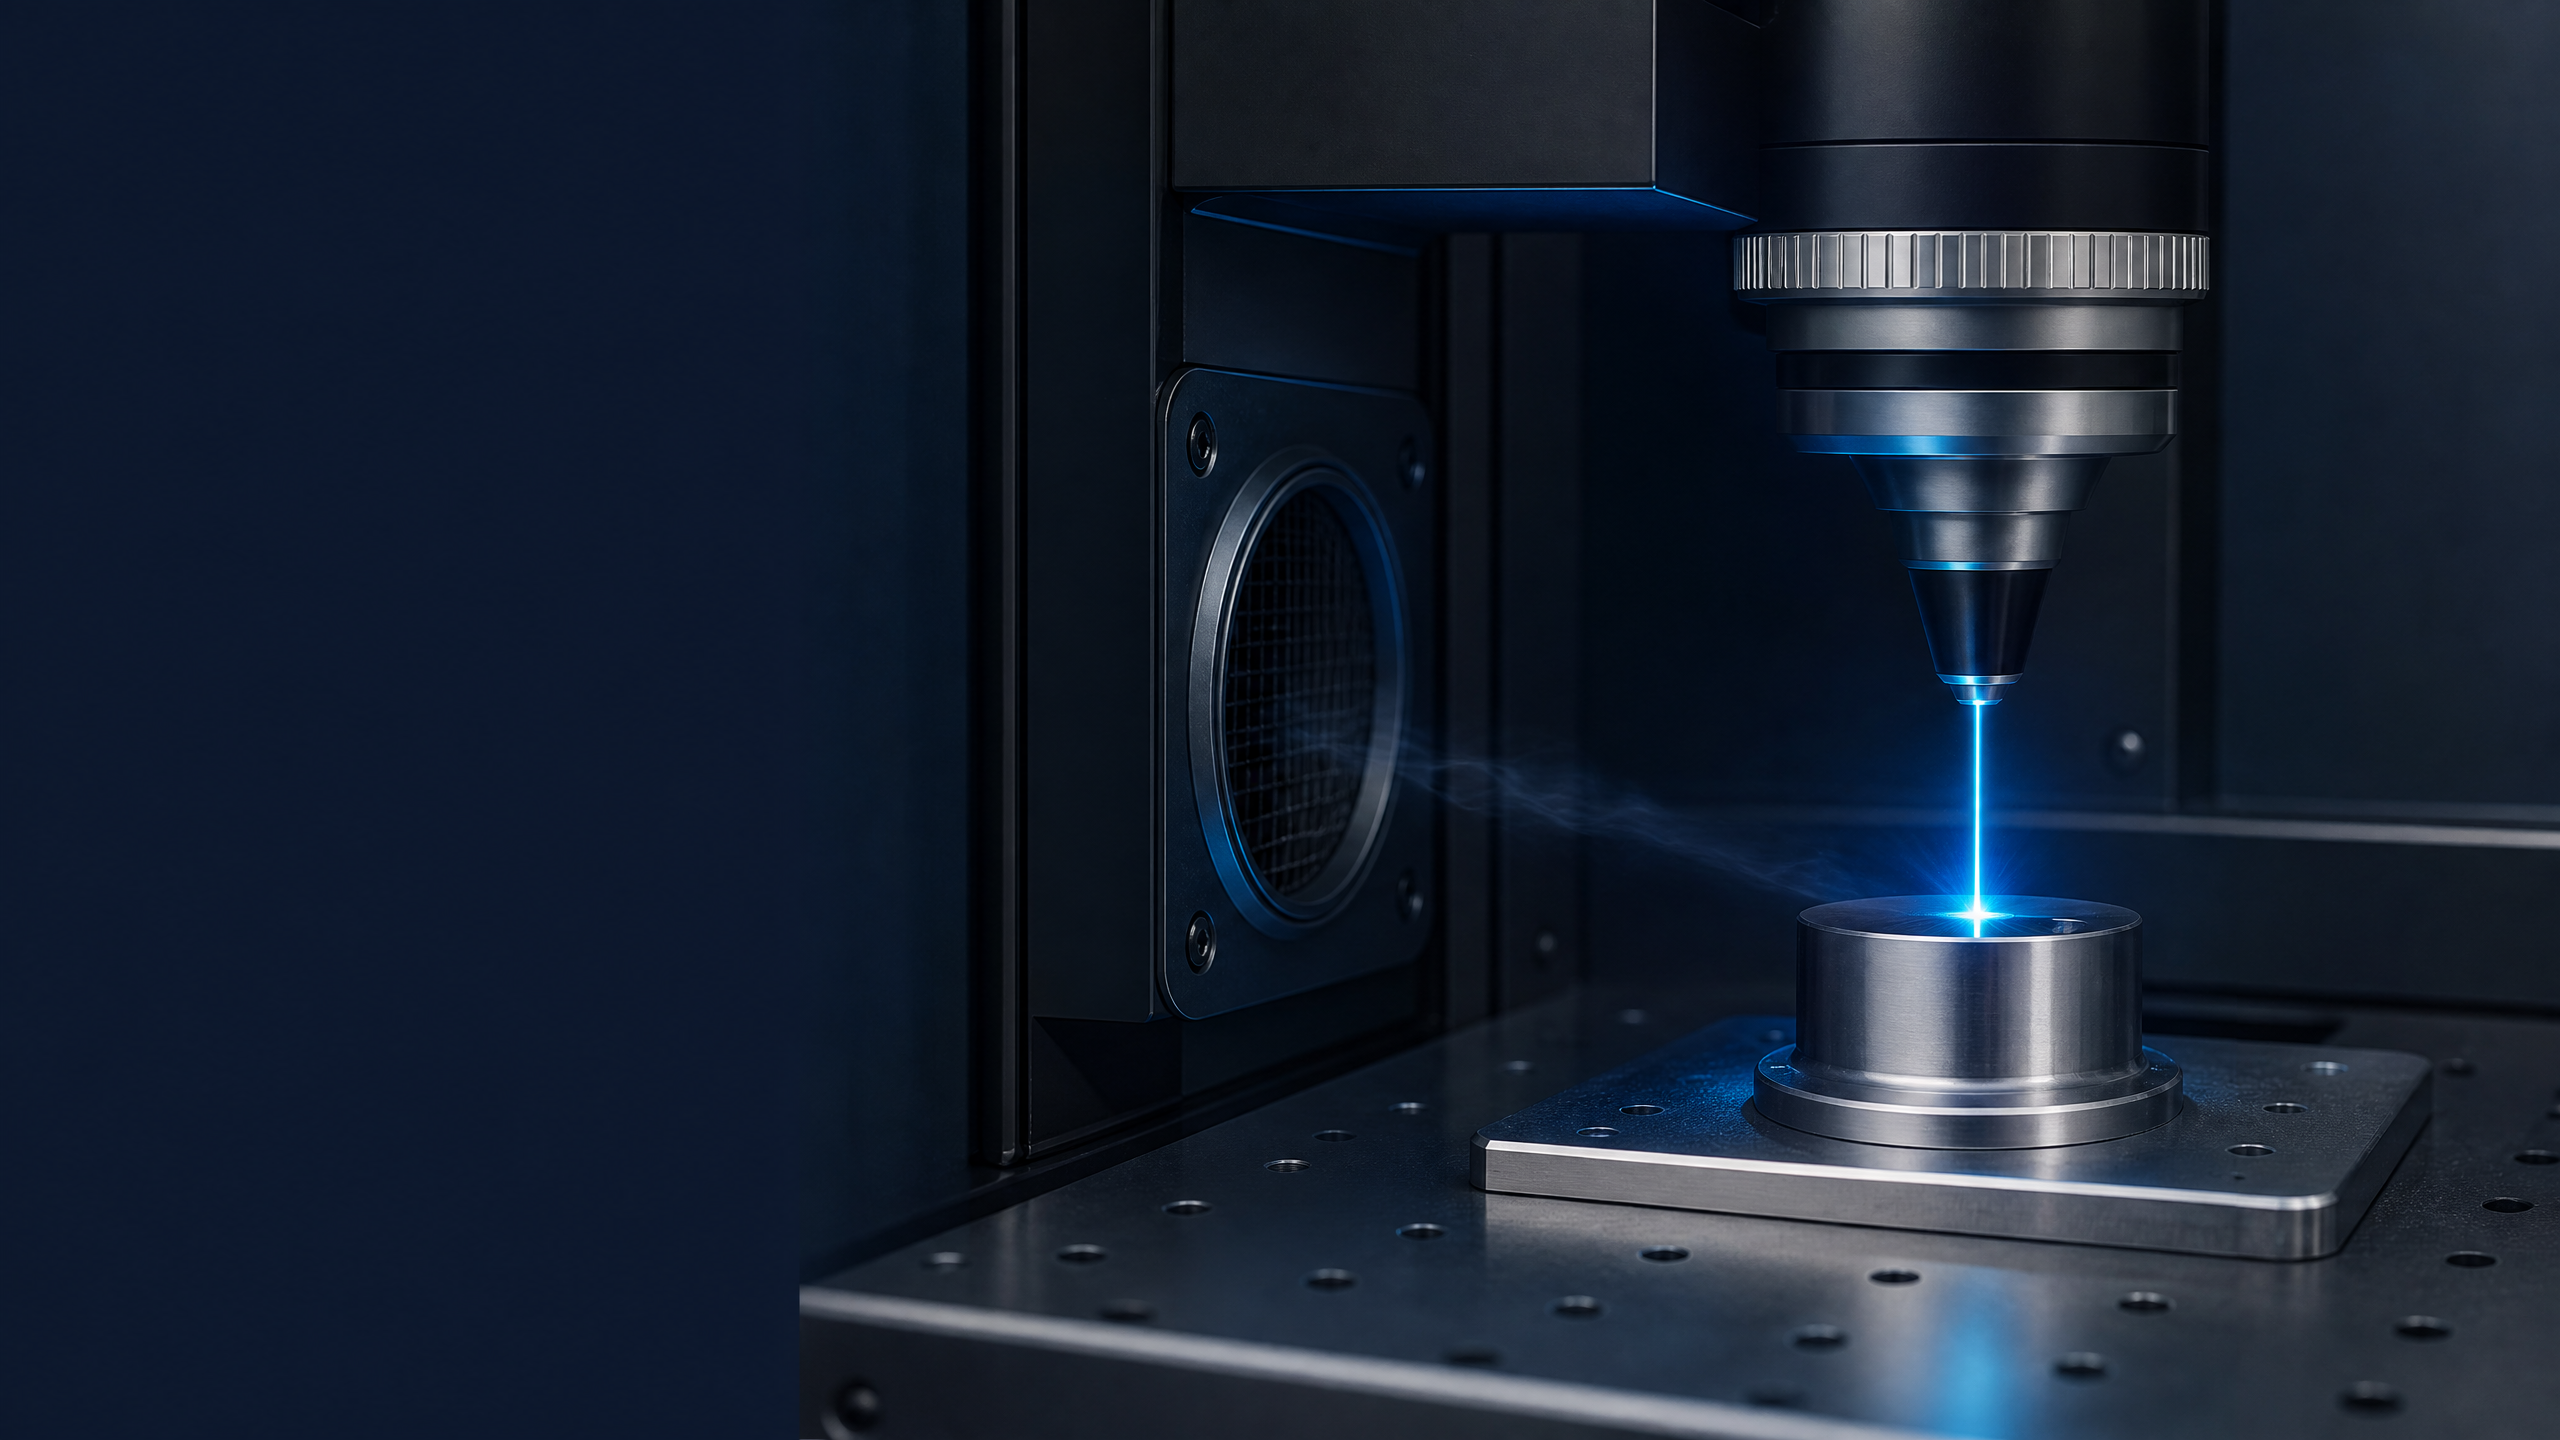
O feixe, o material e o ambiente imediato da peça formam uma única zona de análise. A proximidade da captação condiciona depois o controlo do fluxo.
LER A EMISSÃO
A pergunta correta não é apenas «há fumo?», mas «do que é que é composto, quando é produzido e onde é preciso captá‑lo?».
Metais, minerais e matérias orgânicas podem produzir partículas finas ou ultrafinas, óxidos, fuligens e resíduos sólidos a caracterizar.
A transformação térmica ou fotoquímica pode libertar COV, aldeídos, gases de combustão ou fragmentos moleculares conforme o material e o processo.
Cargas, colas, pinturas, revestimentos, plastificantes e acabamentos podem alterar fortemente o perfil de emissão de uma peça aparentemente semelhante.
MECANISMOS DE FORMAÇÃO
A leitura técnica começa pelo mecanismo de interação dominante. A experiência NWS Laser aproxima a tecnologia, o material e a função pretendida na peça.
Leitura indicativa: a natureza da emissão final deve ser avaliada em função do material real, dos tratamentos de superfície e dos parâmetros de produção.
CADEIA DE CONTROLO
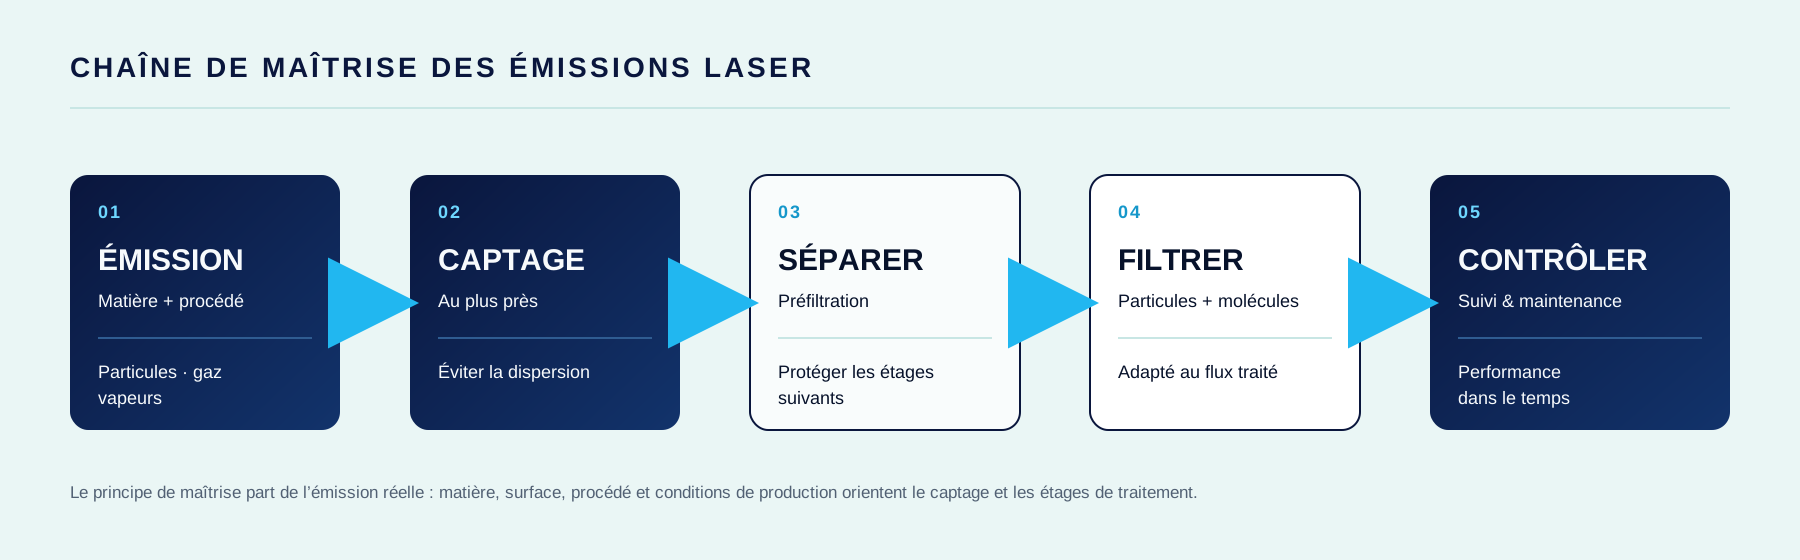
O tratamento do ar não se reduz a um equipamento isolado. Começa no ponto de geração e organiza-se numa cadeia de captação, separação, filtração e monitorização.
MATERIAIS A QUALIFICAR
METAIS · REVESTIMENTOS
As emissões podem variar com a liga, a oxidação, o tratamento de superfície e os contaminantes. A peça acabada, e não apenas o metal base, deve ser identificada.
POLÍMEROS · COMPÓSITOS
Os polímeros não se comportam todos da mesma forma. Formulação, pigmentos, retardantes de chama e reforços devem ser integrados na qualificação.
MATERIAIS ORGÂNICOS
Os materiais orgânicos geram fumos, poeiras e compostos de degradação variáveis conforme a espécie, a colagem, o curtimento ou a tintura.
CAPTAÇÃO NA ORIGEM
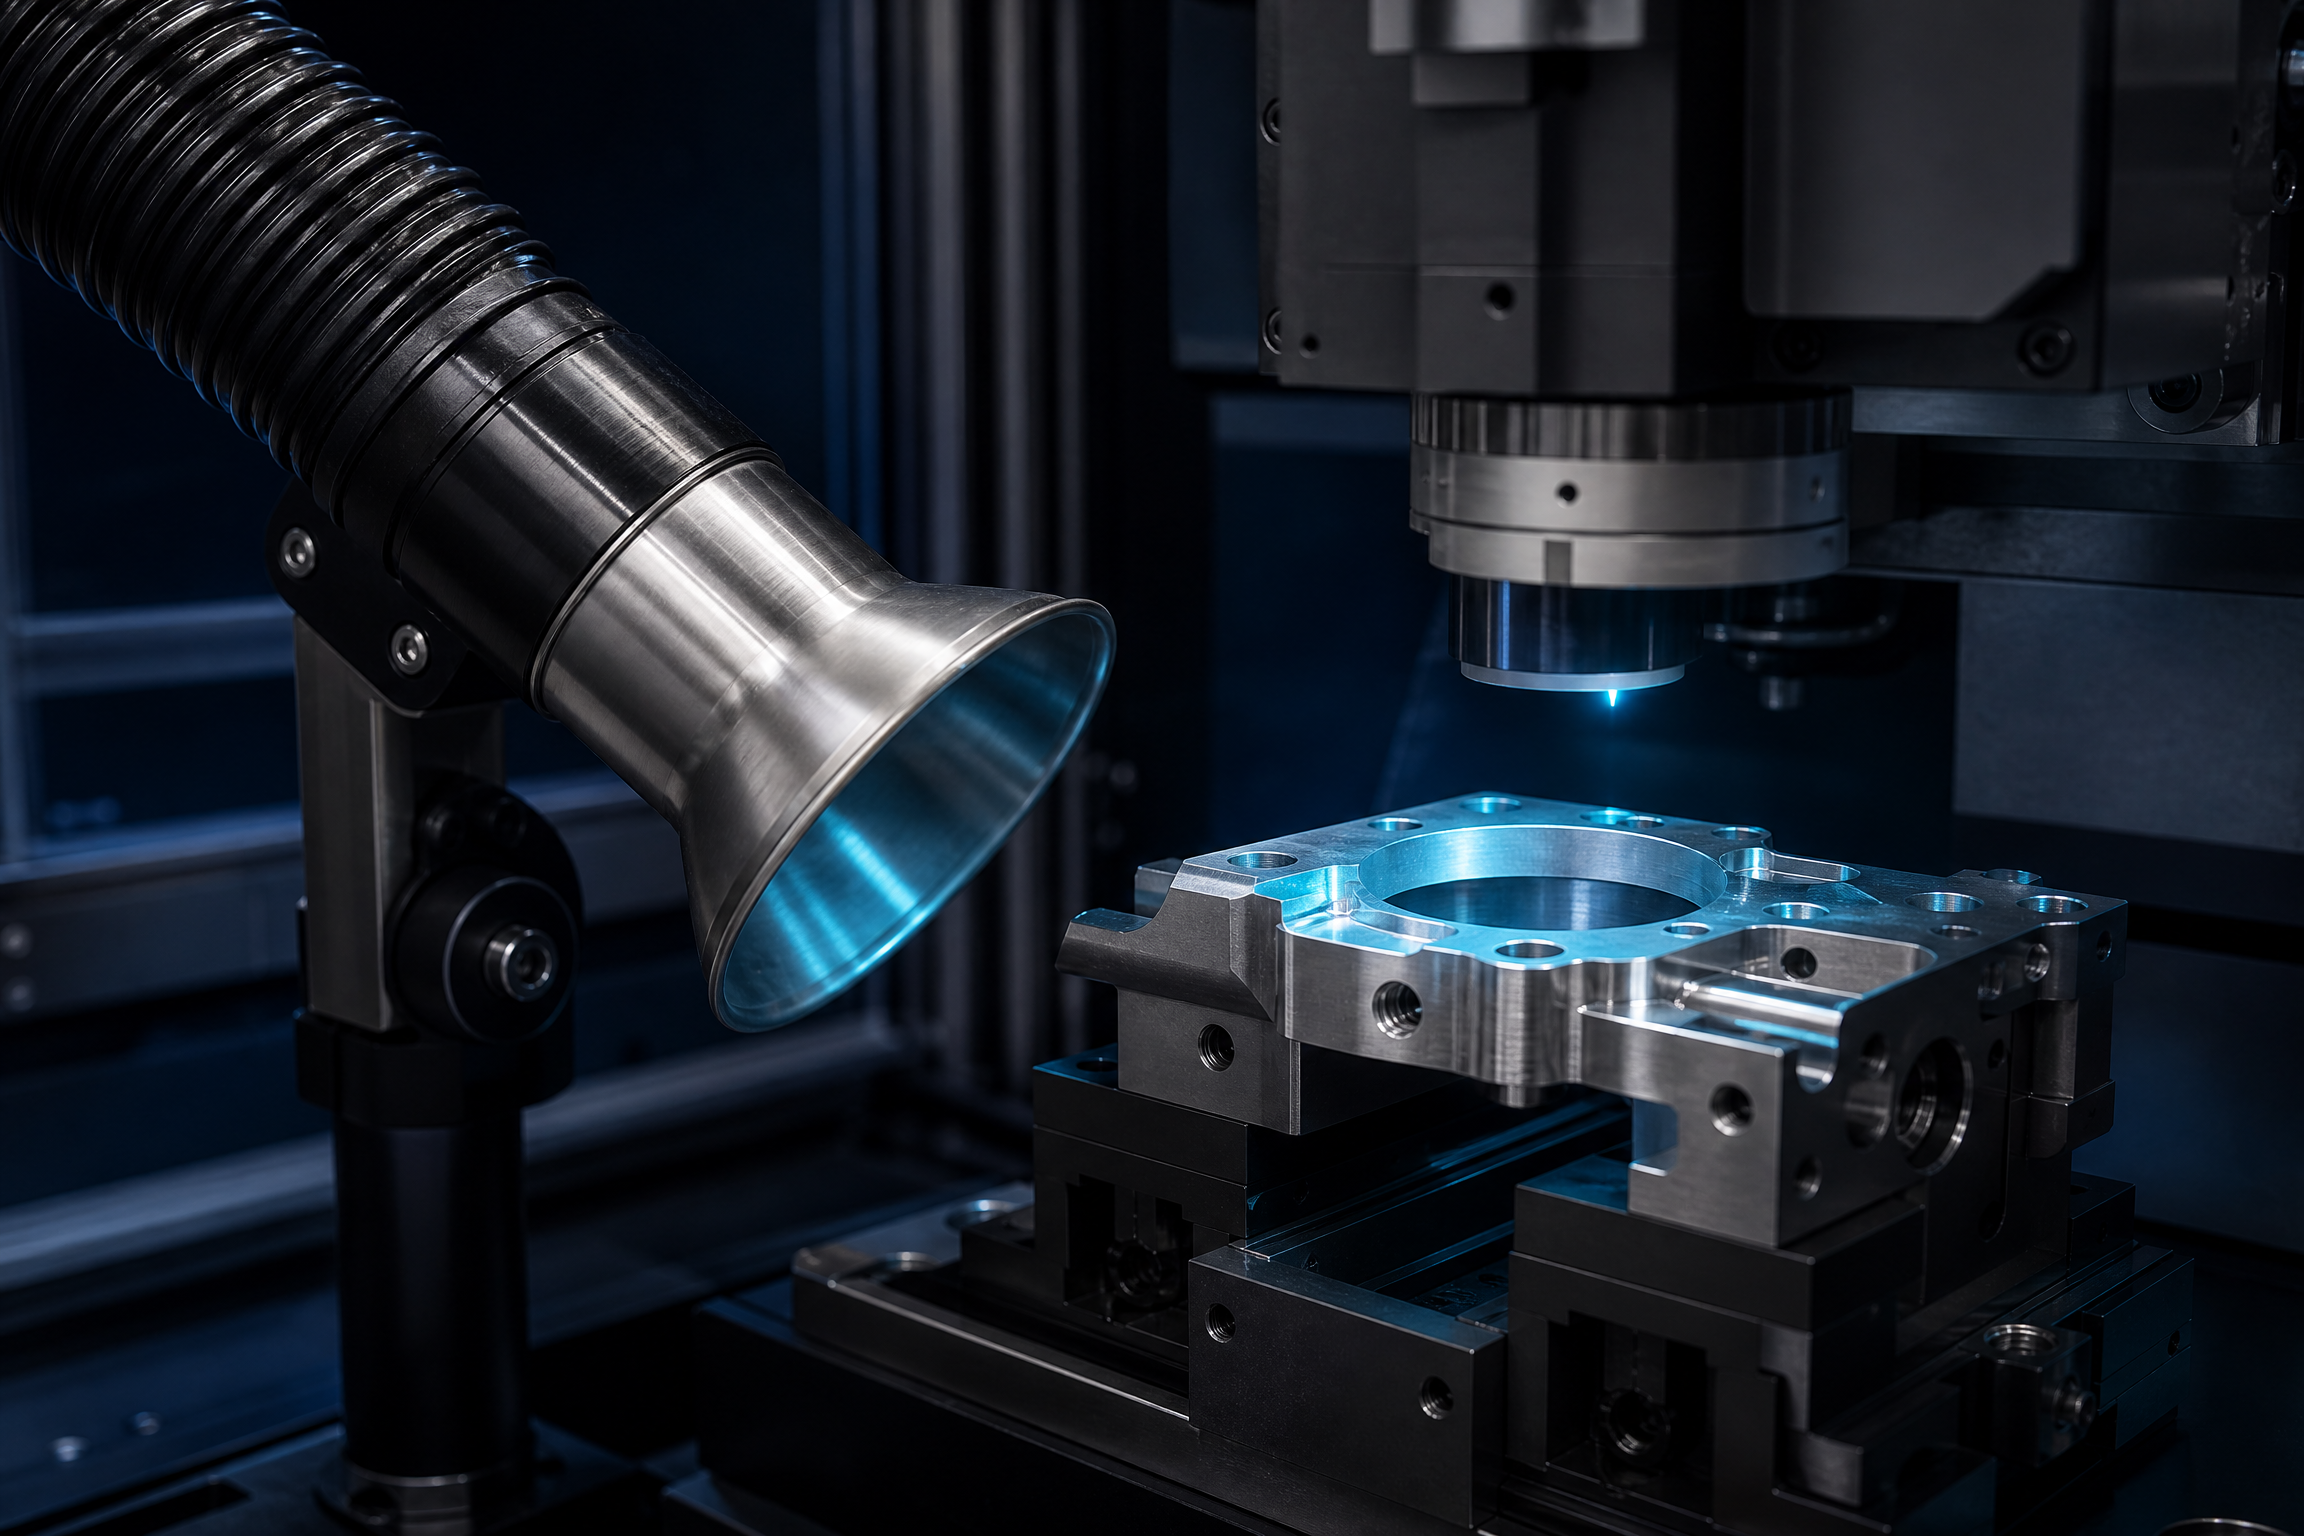
O ponto de aspiração concebe‑se o mais próximo possível do fenómeno de emissão. A abertura, a geometria, o caudal e a zona de trabalho devem permanecer coerentes com o processo realmente utilizado.
CONTROLAR NA FONTE
Uma solução de controlo constrói‑se em torno da emissão real, do seu ponto de aparecimento e das condições de utilização da máquina.
Material, tratamento de superfície, cola, carga, revestimento e informação disponível do fornecedor.
Tecnologia laser, potência, frequência, velocidade, cadência, zona de trabalho e nível de cabine.
A captação estuda‑se no local onde a emissão nasce, antes da sua dispersão no ambiente de produção.
Os estádios de separação e de filtração são definidos em função do caudal; o seu acompanhamento condiciona a continuidade do desempenho.
QUADRO DE PREVENÇÃO
O projeto insere‑se numa abordagem de prevenção de agentes químicos. Em França como na Suíça, a avaliação da exposição, o controlo coletivo do risco e a documentação do processo devem ser ajustados às substâncias e ao contexto de trabalho em causa.
Ficha do material, tratamentos, revestimentos e informação do fornecedor.
Ponto de geração, circulação de ar e acessibilidade à manutenção.
Monitorização da instalação e ajustamento conforme a evolução da produção.
ESTUDO DE FUMOS E PARTÍCULAS A LASER
Partilhe o material real, o processo laser, o volume de produção e as restrições da oficina. A NWS Laser ajuda‑o a qualificar o risco de emissão e o princípio de captação a estudar.