Cząstki i pyły
Metale, minerały i materiały organiczne mogą wytwarzać cząstki drobne lub ultradrobne, tlenki, sadzę i stałe pozostałości wymagające charakterystyki.
EXPERTIZA NWS Laser · FUMY & CZĄSTKI
Znakowanie, grawerowanie i cięcie przekształcają materiał. Zanim dobierzemy rozwiązanie, trzeba skwalifikować materiał, powłokę, technologię laserową i parametry produkcji, które determinują emisje.
WYZWANIE
Fumy laserowe mogą zawierać ultradrobne cząstki, pyły, gazy, opary i związki organiczne. Ich skład zależy od obrabianego materiału, dodatków lub powłok, długości fali, dostarczonej energii i cyklu produkcyjnego.
VOIR LE PROCÉDÉ
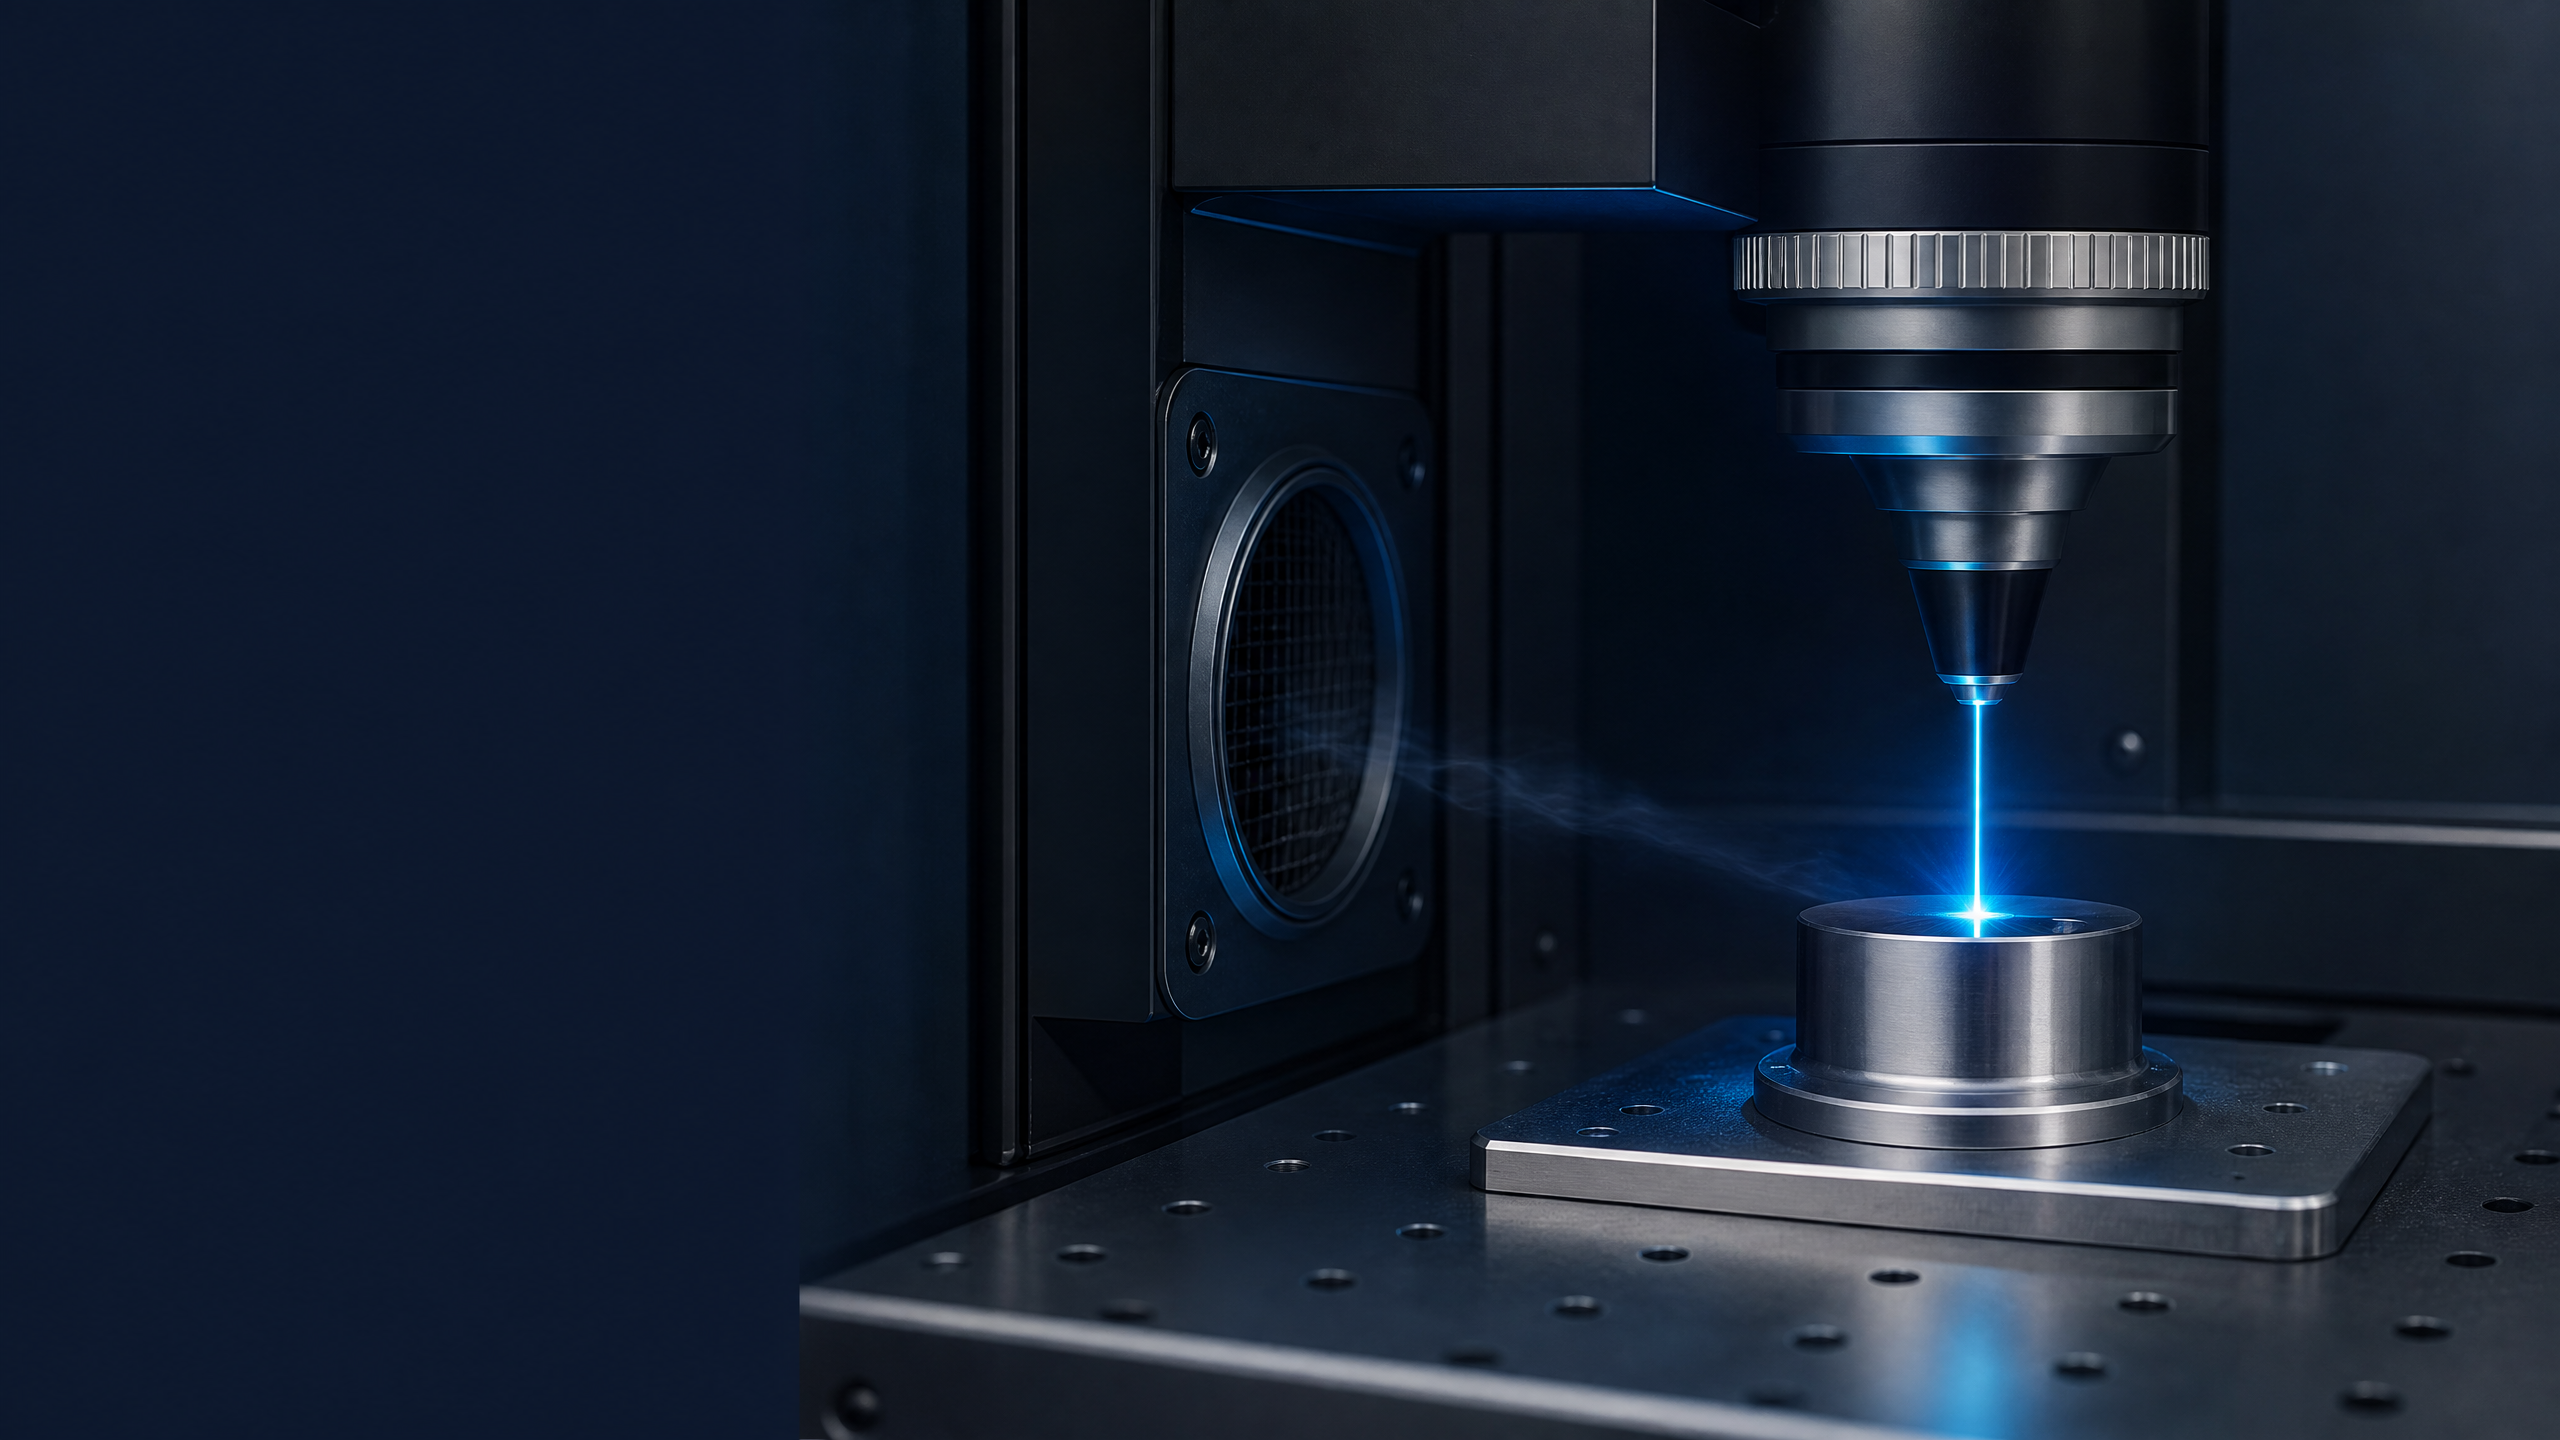
Wiązka, materiał i bezpośrednie otoczenie detalu tworzą jedną strefę analizy. Bliskość punktu odbioru warunkuje następnie kontrolę strumienia.
OCENA EMISJI
Właściwe pytanie to nie tylko „czy jest fuma?”, lecz „z czego się składa, kiedy powstaje i gdzie trzeba ją wychwycić?”.
Metale, minerały i materiały organiczne mogą wytwarzać cząstki drobne lub ultradrobne, tlenki, sadzę i stałe pozostałości wymagające charakterystyki.
Przemiana termiczna lub fotochemiczna może uwalniać LZO, aldehydy, gazy spalania lub fragmenty molekularne w zależności od materiału i procesu.
Dodatki, kleje, farby, powłoki, plastyfikatory i wykończenia mogą znacząco zmieniać profil emisji elementu pozornie podobnego.
MECHANIZMY POWSTAWANIA
Analiza techniczna zaczyna się od dominującego mechanizmu interakcji. Ekspertyza NWS Laser łączy technologię, materiał i funkcję oczekiwaną od detalu.
Odczyt orientacyjny: natura końcowej emisji musi być oceniona względem rzeczywistego materiału, obróbki powierzchni i parametrów produkcji.
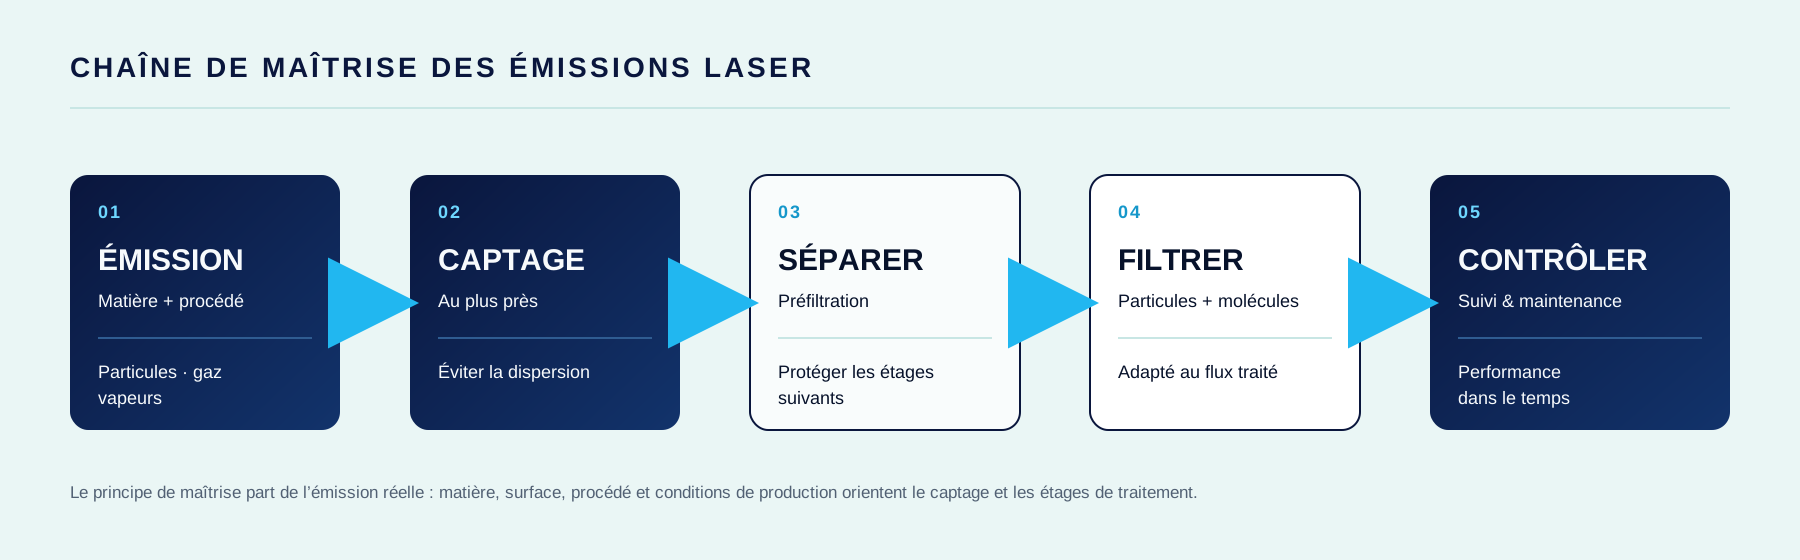
ŁAŃCUCH KONTROLI
Oczyszczanie powietrza nie ogranicza się do pojedynczego urządzenia. Zaczyna się w punkcie generacji, następnie organizuje się jako łańcuch uchwycenia, separacji, filtracji i monitoringu.
MATERIAŁY DO KWALIFIKACJI
METALE · POWŁOKI
Emisje mogą się zmieniać w zależności od stopu, utleniania, obróbki powierzchniowej i zanieczyszczeń. Należy zidentyfikować gotowy detal, a nie tylko metal bazowy.
POLIMERY · KOMPOZYTY
Polimery nie zachowują się jednakowo. Formulacja, pigmenty, środki opóźniające palność i zbrojenia muszą być uwzględnione przy kwalifikacji.
MATERIAŁY ORGANICZNE
Materiały organiczne generują dymy, pyły i produkty degradacji różne w zależności od gatunku drewna, klejenia, garbowania czy barwienia.
ODSYSANIE U ŹRÓDŁA
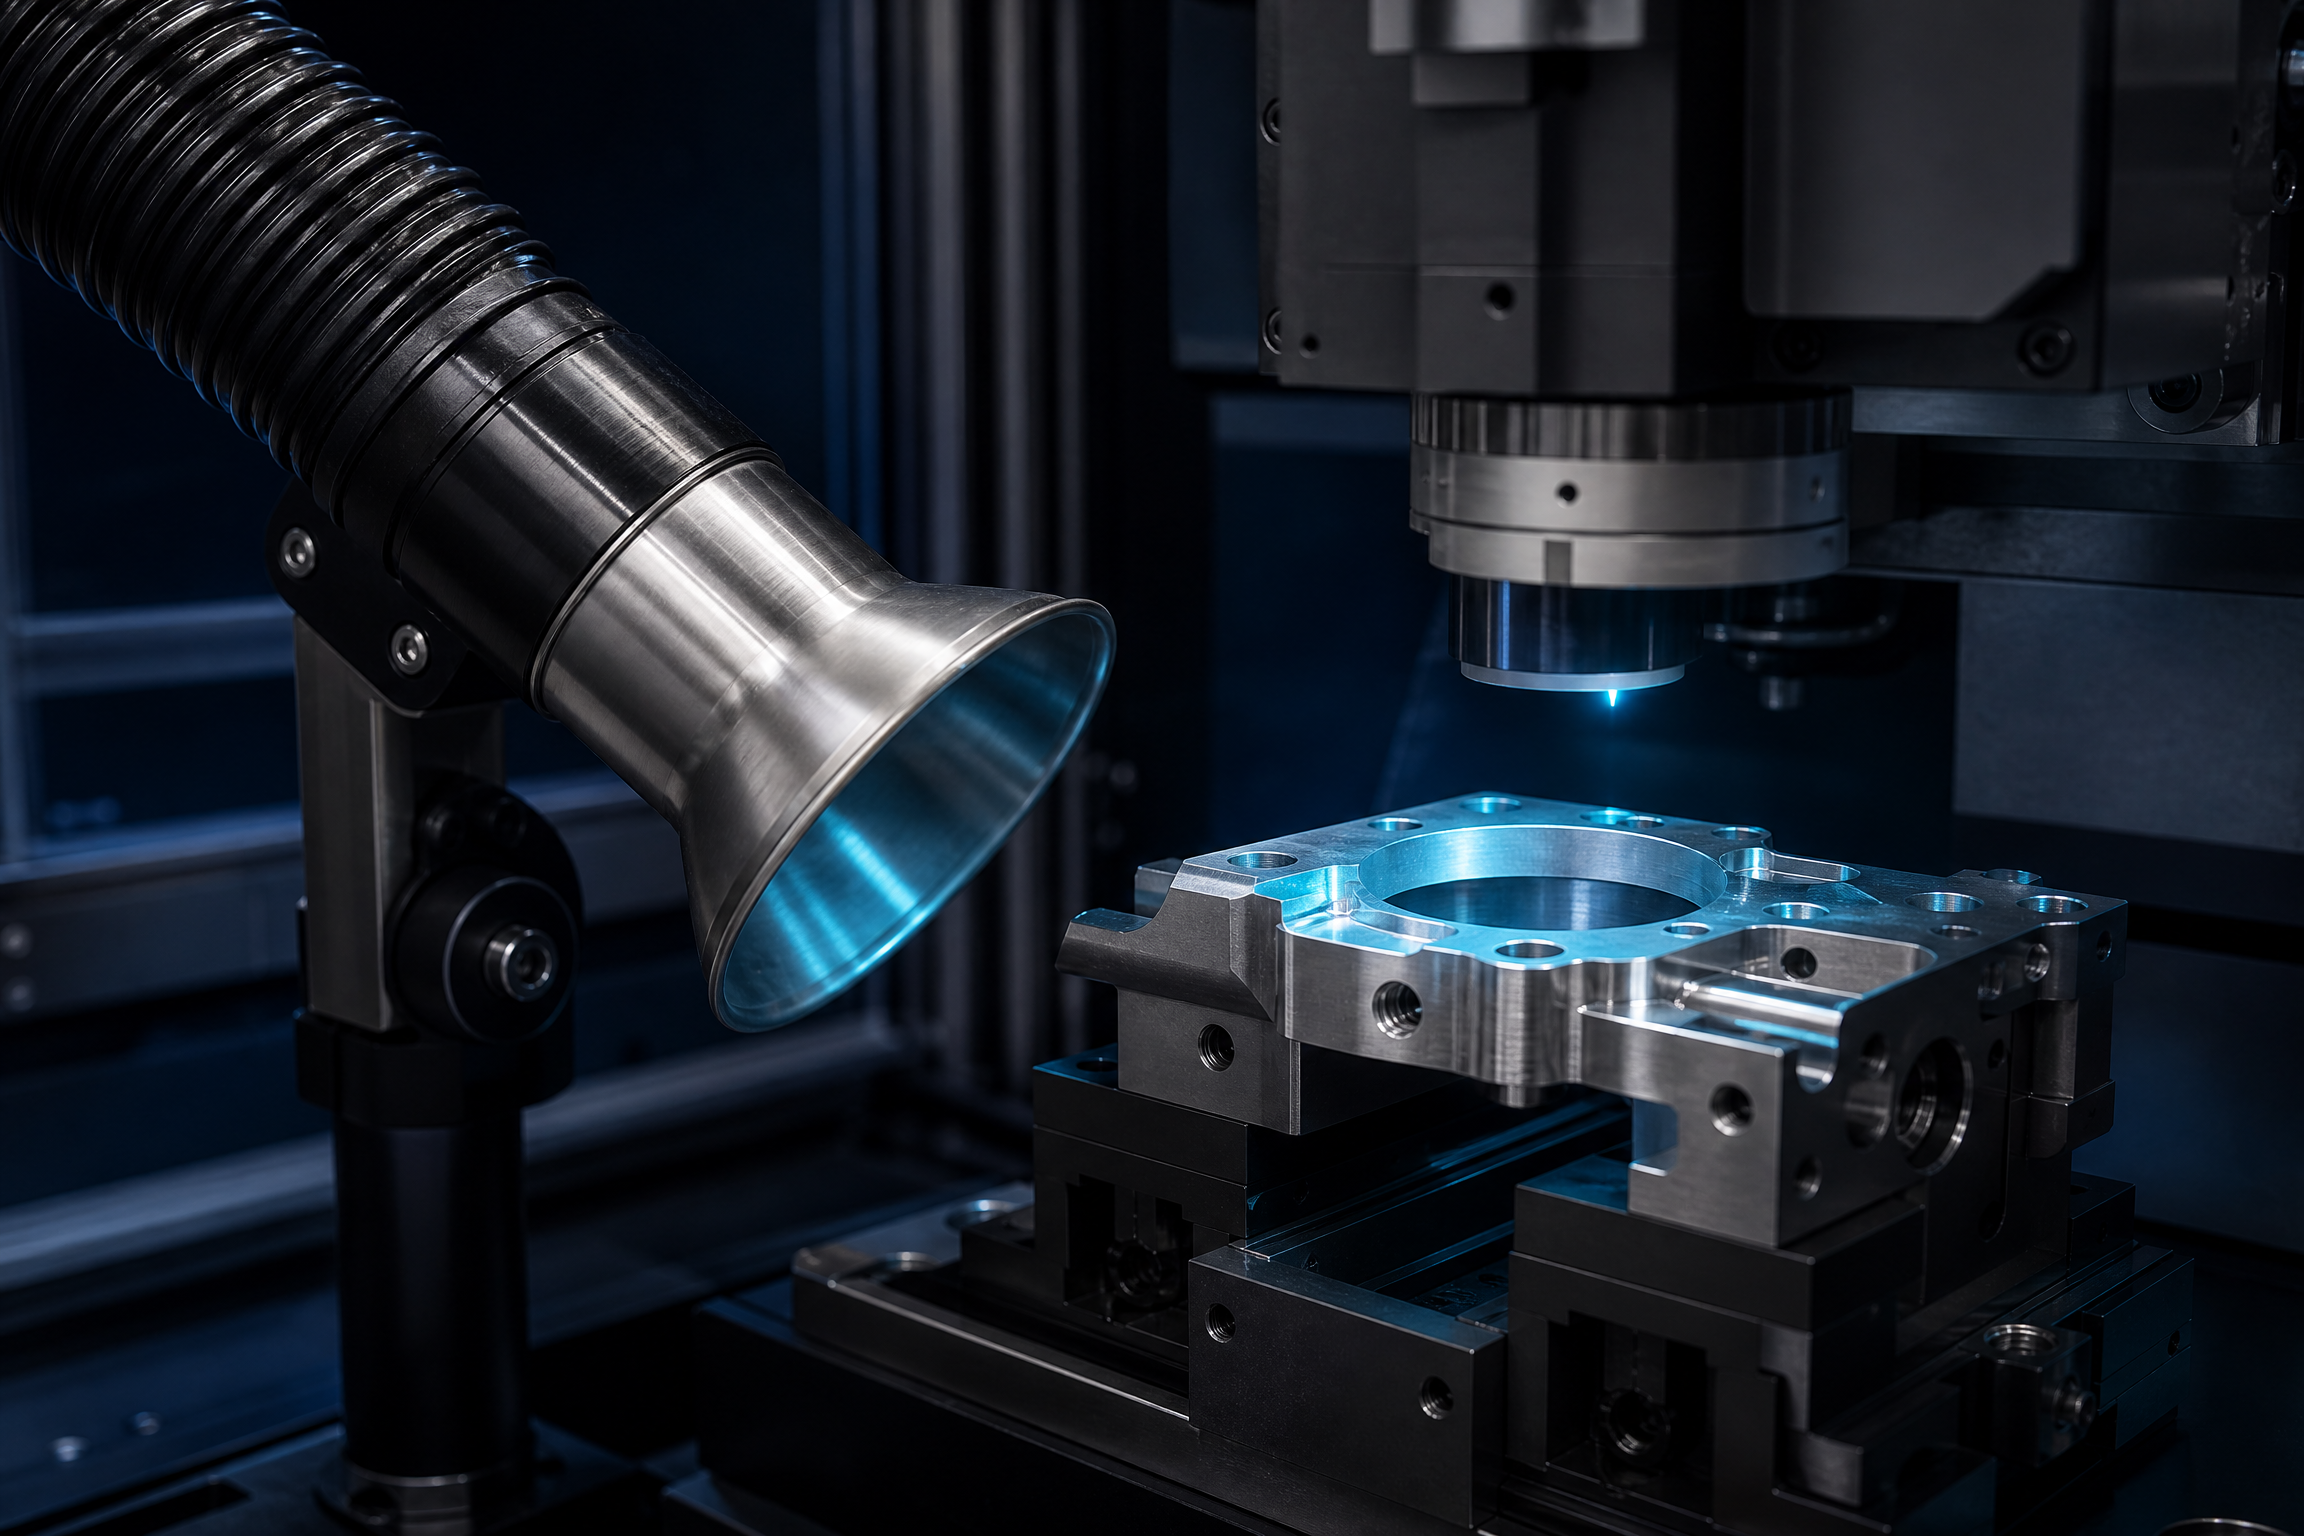
Punkt odsysania projektuje się jak najbliżej zjawiska emisji. Otwór, geometria, strumień i obszar roboczy muszą być spójne z rzeczywiście stosowanym procesem.
KONTROLA U ŹRÓDŁA
Rozwiązanie kontroli buduje się wokół rzeczywistej emisji, jej punktu pojawienia się i warunków użytkowania maszyny.
Materiał, obróbka powierzchni, klej, wypełniacz, powłoka i dostępne informacje od dostawcy.
Technologia laserowa, moc, częstotliwość, prędkość, wydajność, obszar roboczy i stopień osłony.
Przechwytywanie analizuje się w miejscu, gdzie emisja powstaje, zanim rozproszy się w środowisku produkcyjnym.
Etapy separacji i filtracji określa się w zależności od przepływu; ich monitorowanie warunkuje ciągłość wydajności.
RAMY ZAPOBIEGANIA
Projekt wpisuje się w działania zapobiegawcze dotyczące czynników chemicznych. Zarówno we Francji, jak i w Szwajcarii, ocena narażenia, zbiorcze zarządzanie ryzykiem i dokumentacja procesu muszą być dostosowane do konkretnych substancji i warunków pracy.
Karta materiałowa, obróbki, powłoki oraz informacje od dostawcy.
Miejsce powstawania zanieczyszczeń, cyrkulacja powietrza i dostępność serwisu.
Nadzór nad instalacją i dostosowania zgodnie ze zmianami produkcji.
BADANIE DYMU I CZĄSTEK LASEROWYCH
Podaj rzeczywisty materiał, proces laserowy, wolumen produkcji i ograniczenia warsztatowe. NWS Laser pomoże ocenić ryzyko emisji oraz zaproponować zasadę poboru, którą należy zbadać.