Deeltjes & stof
Metalen, mineralen en organische materialen kunnen fijne of ultrafijne deeltjes, oxiden, roet en vaste residuen produceren die gekarakteriseerd moeten worden.
NWS Laser EXPERTISE · DAMPEN & DEELTJES
Het markeren, graveren en snijden verandert het materiaal. Voordat een oplossing wordt vastgelegd, moet het materiaal, de coating, de lasertechnologie en de productieparameters gekwalificeerd worden die de emissies bepalen.
DE UITDAGING
Laserrook kan ultrafijne deeltjes, stof, gassen, dampen en organische verbindingen bevatten. De samenstelling hangt af van het bewerkte materiaal, toevoegingen of coatings, de golflengte, de toegevoerde energie en de productiescycli.
BEKIJK HET PROCES
De bundel, het materiaal en de directe omgeving van het onderdeel vormen één analyzone. De nabijheid van de afzuiging bepaalt vervolgens de beheersing van de stroom.
DE EMISSIE LEZEN
De juiste vraag is niet alleen ‘is er rook?’, maar ‘waaruit bestaat die, wanneer wordt ze geproduceerd en waar moet ze worden afgezogen?’.
Metalen, mineralen en organische materialen kunnen fijne of ultrafijne deeltjes, oxiden, roet en vaste residuen produceren die gekarakteriseerd moeten worden.
Thermische of fotochemische omzetting kan vluchtige organische stoffen, aldehyden, verbrandingsgassen of moleculaire fragmenten vrijmaken afhankelijk van materiaal en proces.
Vullingen, lijmen, verven, coatings, weekmakers en afwerkingen kunnen het emissieprofiel sterk veranderen, zelfs bij onderdelen die oppervlakkig op elkaar lijken.
VORMINGSMECHANISMEN
Technische analyse begint bij het dominante interactiemechanisme. De NWS Laser-expertise brengt technologie, materiaal en de gewenste functie van het onderdeel bijeen.
Indicatieve lezing: de aard van de uiteindelijke emissie moet worden beoordeeld ten opzichte van het werkelijke materiaal, de oppervlaktebehandelingen en de productiewaarden.
KETEN VAN BEHEERSING
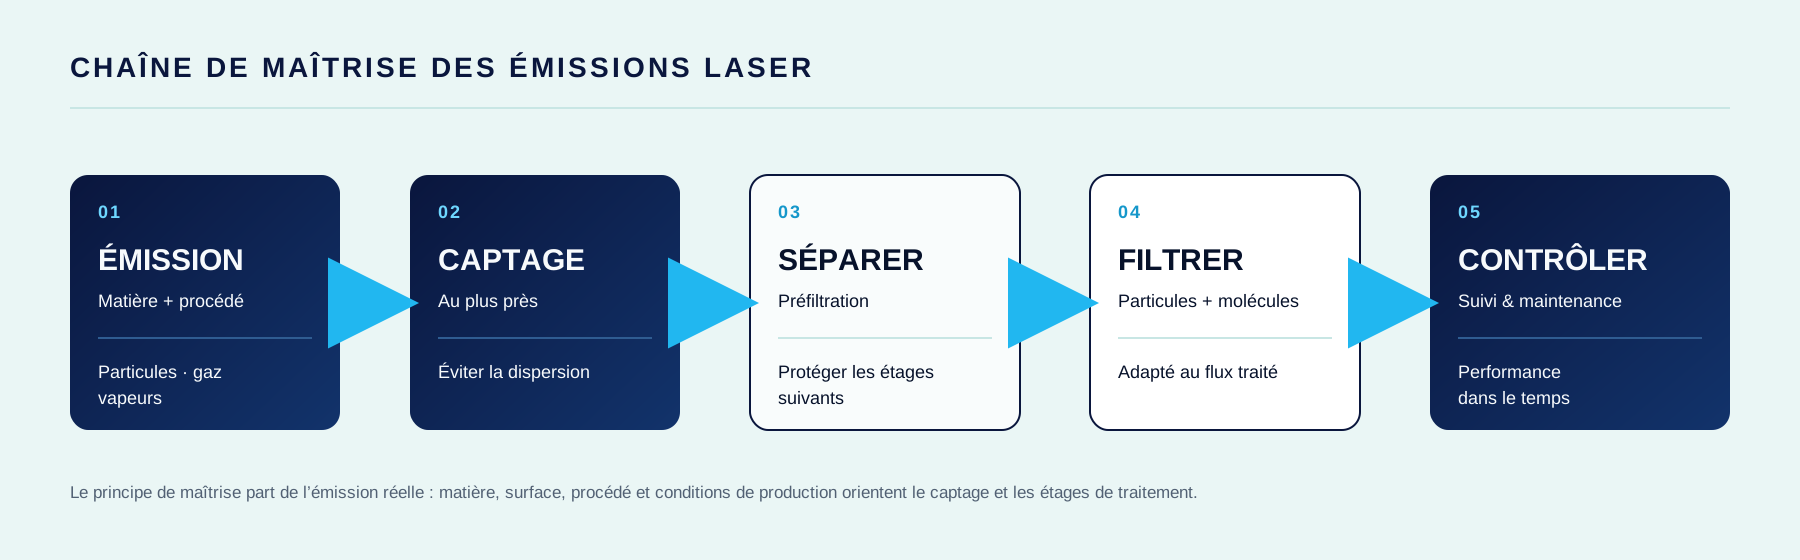
Luchtbehandeling is meer dan een opzichzelfstaand apparaat. Ze begint op het ontstekingspunt en wordt vervolgens georganiseerd als een keten van afzuiging, scheiding, filtratie en monitoring.
MATERIALEN TE KWALIFICEREN
METALEN · COATINGS
De emissies kunnen variëren met de legering, oxidatie, oppervlaktebehandeling en verontreinigingen. Het afgewerkte onderdeel, niet alleen het basismetaal, moet worden geïdentificeerd.
POLYMERS · COMPOSIETEN
Polymeren gedragen zich niet allemaal gelijk. Formulering, pigmenten, brandvertragers en versterkingen moeten worden meegenomen in de kwalificatie.
ORGANISCHE MATERIALEN
Organische materialen genereren rook, stof en afbraakproducten die variëren volgens houtsoort, lijming, looien of verven.
AFZUIGING AAN DE BRON
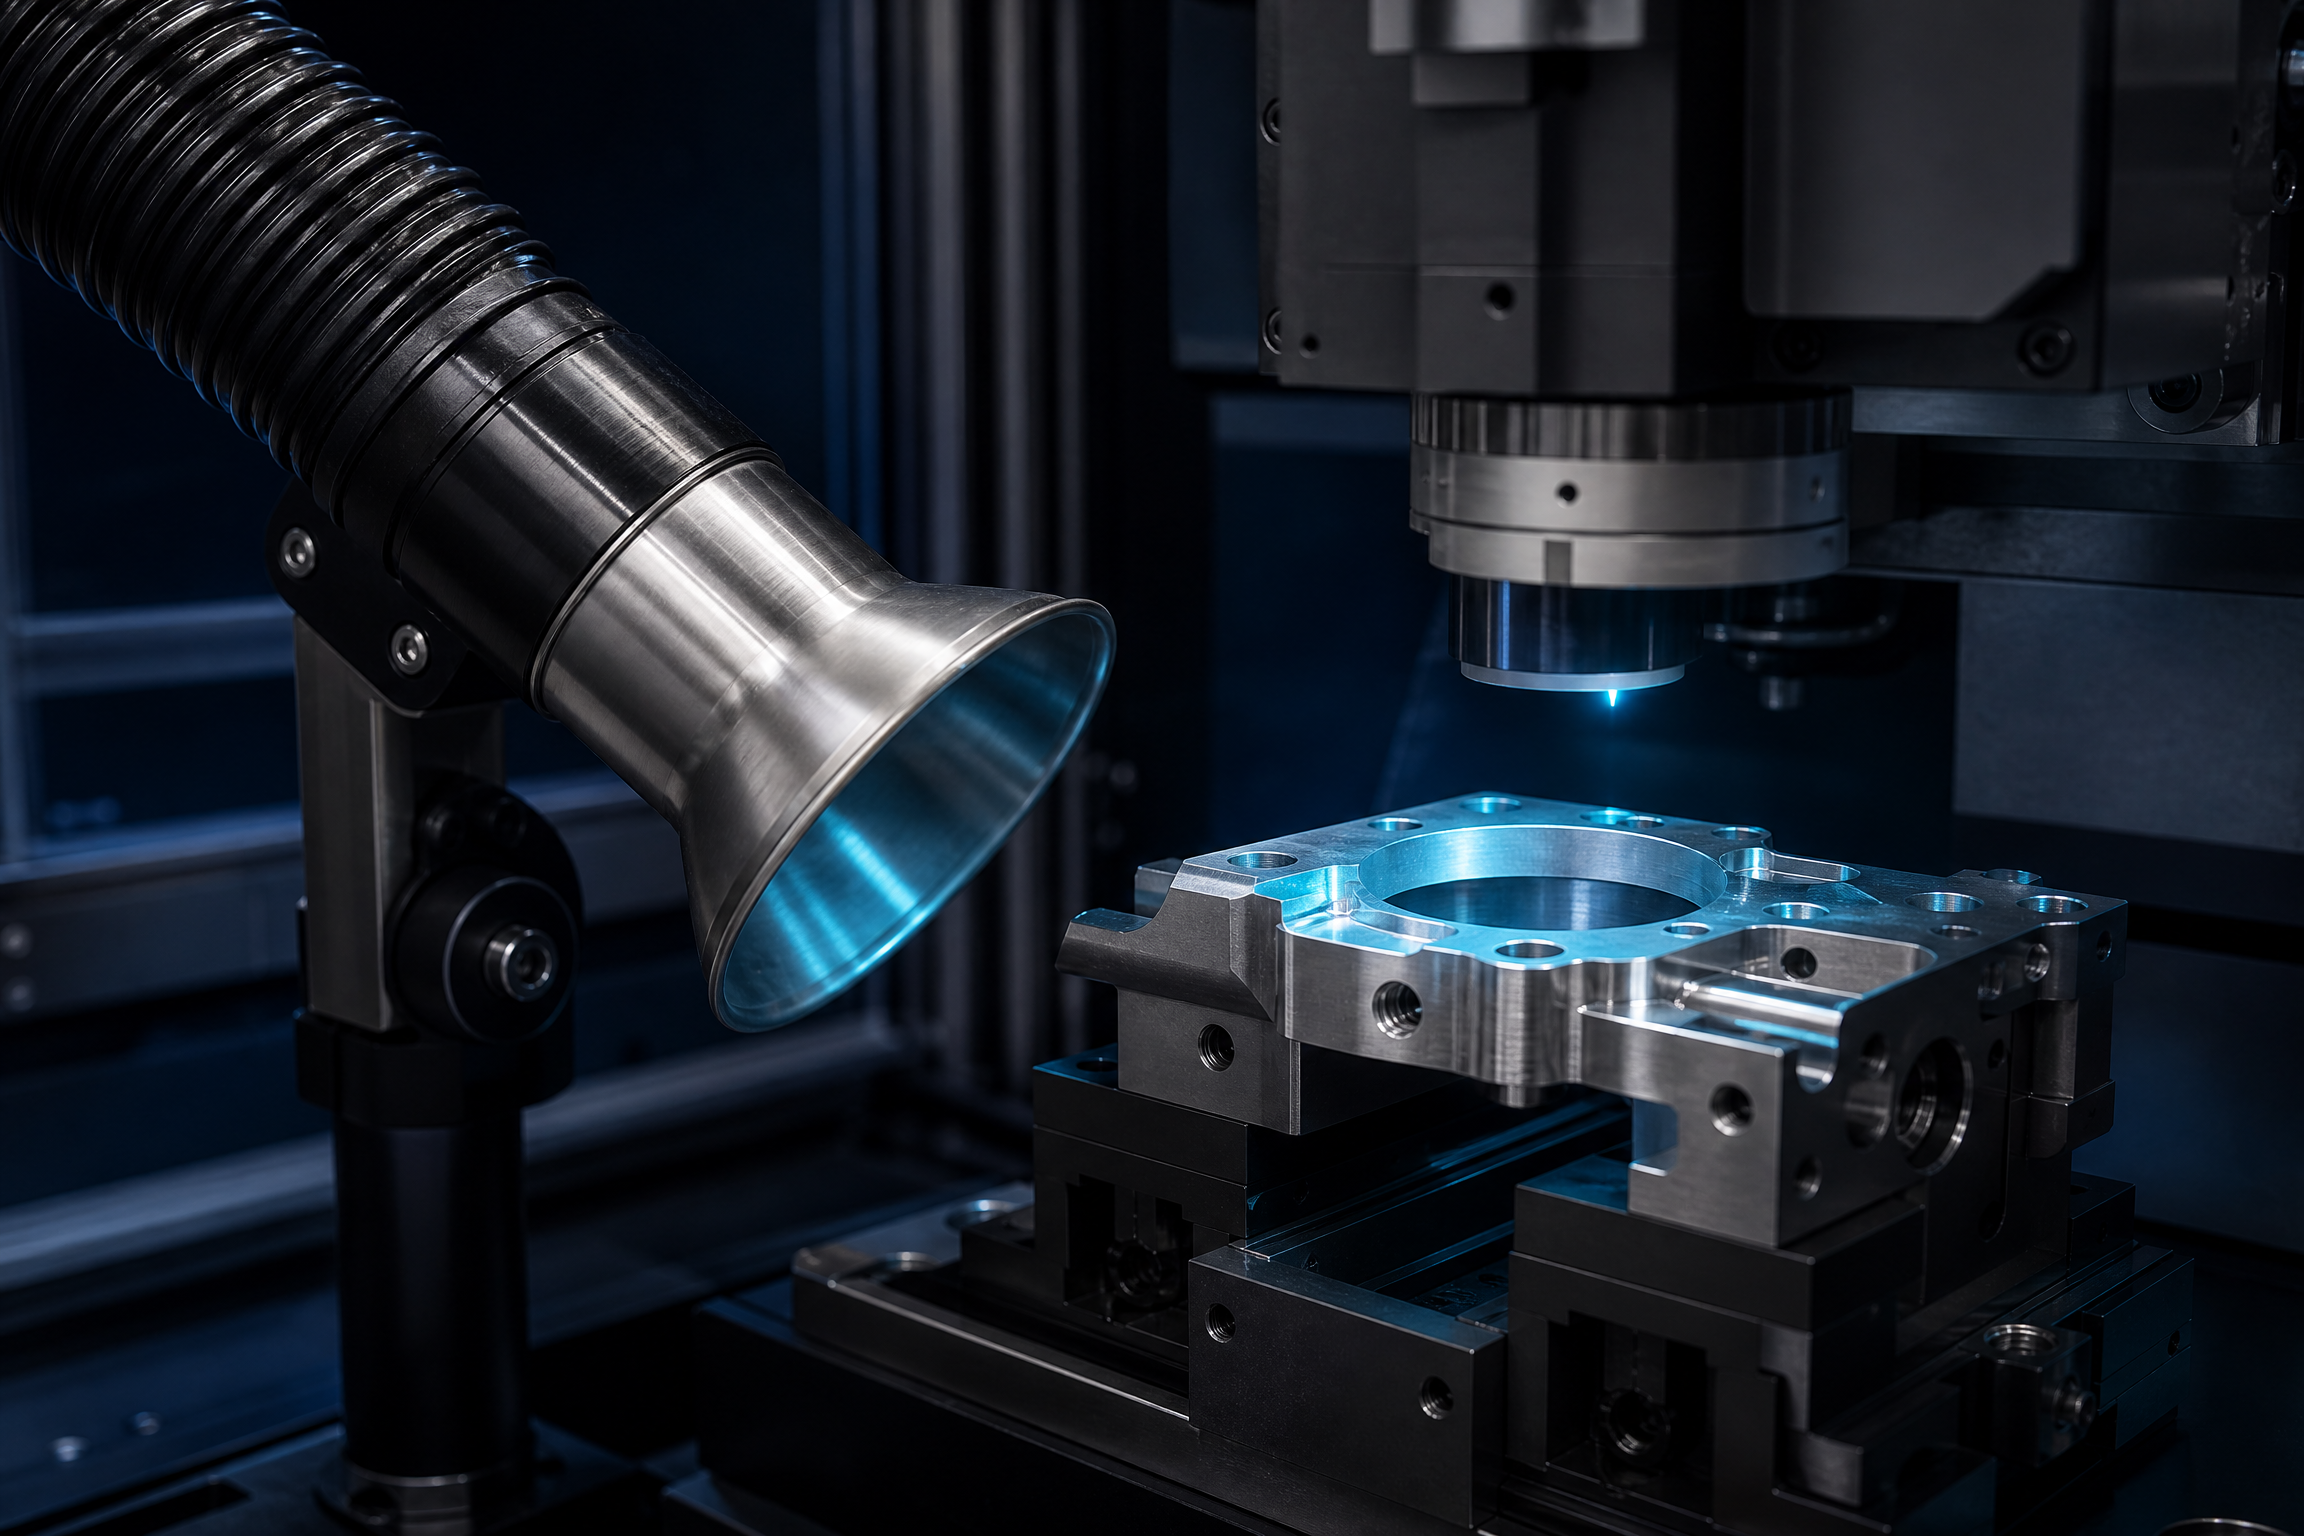
Het afzuigpunt wordt ontworpen zo dicht mogelijk bij het emissieproces. De opening, geometrie, debiet en het werkgebied moeten overeenkomen met het daadwerkelijk gebruikte proces.
BEHEERSEN AAN DE BRON
Een beheersoplossing wordt opgebouwd rond de werkelijke emissie, het optreden ervan en de gebruikscondities van de machine.
Materiaal, oppervlaktebehandeling, lijm, vulstof, coating en beschikbare leveranciersinformatie.
Lasertechnologie, vermogen, frequentie, snelheid, cyclus, werkgebied en omkastingsniveau.
Afzuiging wordt bestudeerd op de plaats waar de emissie ontstaat, vóór verspreiding in de productieomgeving.
De afscheidings- en filtratiestadia worden bepaald door het debiet; het opvolgen ervan bepaalt de continuïteit van de prestaties.
PREVENTIEKADER
Het project maakt deel uit van een aanpak voor het voorkomen van chemische agentia. Zowel in Frankrijk als in Zwitserland moeten blootstellingsbeoordeling, collectieve risico-beheersing en procesdocumentatie worden afgestemd op de betrokken stoffen en werkomgeving.
Materiaalfiche, behandelingen, coatings en leveranciersinformatie.
Punt van generatie, luchtstroom en onderhoudstoegankelijkheid.
Toezicht op de installatie en bijsturing naargelang de productie evolueert.
STUDIE ROOK & LASERDEELTJES
Deel het gebruikte materiaal, het laserproces, het productievolume en de werkplaatsbeperkingen. NWS Laser helpt u bij het kwalificeren van het emissierisico en het op te stellen afzuigprincipe.