Partículas y polvos
Los metales, minerales y materias orgánicas pueden generar partículas finas o ultrafinas, óxidos, hollines y residuos sólidos que deben caracterizarse.
EXPERTISE NWS Laser · HUMOS Y PARTÍCULAS
El marcado, el grabado y el corte transforman el material. Antes de definir una solución hay que calificar el material, el recubrimiento, la tecnología láser y los parámetros de producción que determinan las emisiones.
EL RETO
Los humos láser pueden combinar partículas ultrafinas, polvos, gases, vapores y compuestos orgánicos. Su composición depende del material tratado, sus cargas o recubrimientos, de la longitud de onda, de la energía depositada y del ciclo de producción.
VER EL PROCESO
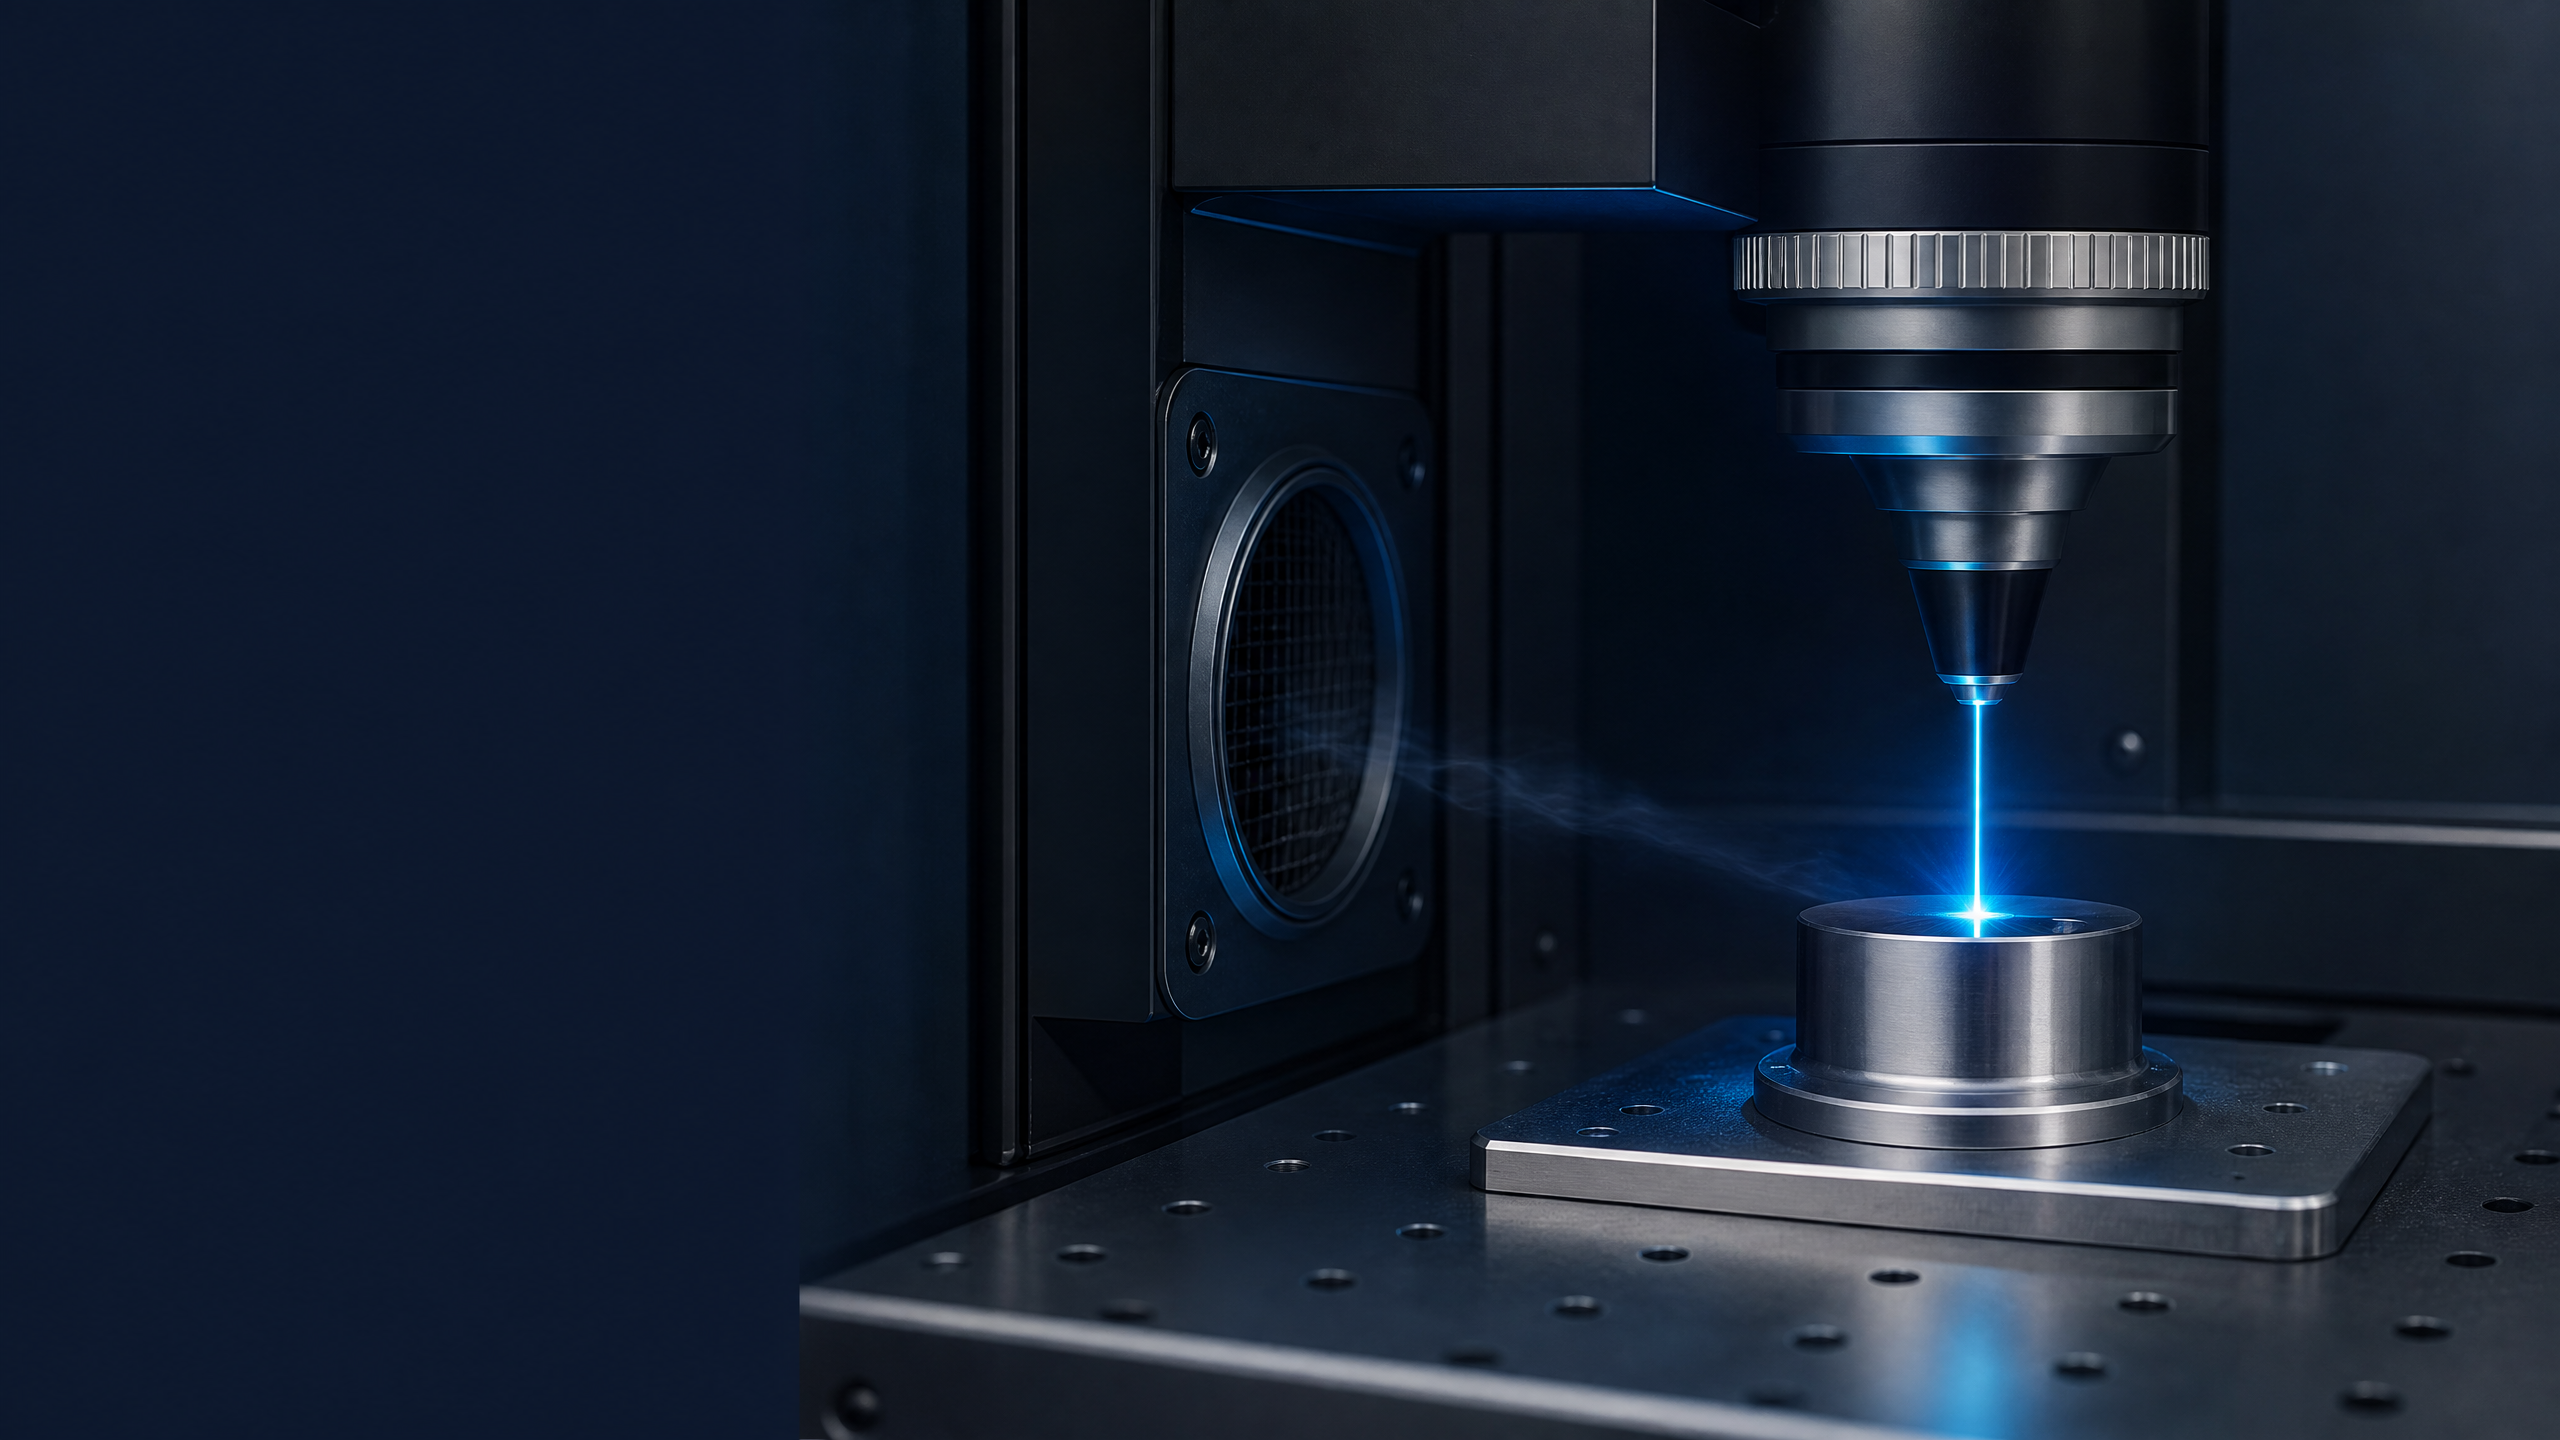
El haz, el material y el entorno inmediato de la pieza constituyen una única zona de análisis. La proximidad de la captación condiciona a continuación el control del flujo.
LEER LA EMISIÓN
La buena pregunta no es solo «¿hay humo?», sino «¿de qué está compuesto, cuándo se produce y dónde debe captarse?».
Los metales, minerales y materias orgánicas pueden generar partículas finas o ultrafinas, óxidos, hollines y residuos sólidos que deben caracterizarse.
La transformación térmica o fotoquímica puede liberar COV, aldehídos, gases de combustión o fragmentos moleculares según el material y el proceso.
Cargas, adhesivos, pinturas, recubrimientos, plastificantes y acabados pueden modificar de forma considerable el perfil de emisión de una pieza que, a simple vista, parezca similar.
MECANISMOS DE FORMACIÓN
La lectura técnica empieza por el mecanismo de interacción dominante. La expertise NWS Laser relaciona la tecnología, el material y la función buscada en la pieza.
Lectura indicativa: la naturaleza de la emisión final debe evaluarse en función del material real, los tratamientos superficiales y los parámetros de producción.
CADENA DE CONTROL
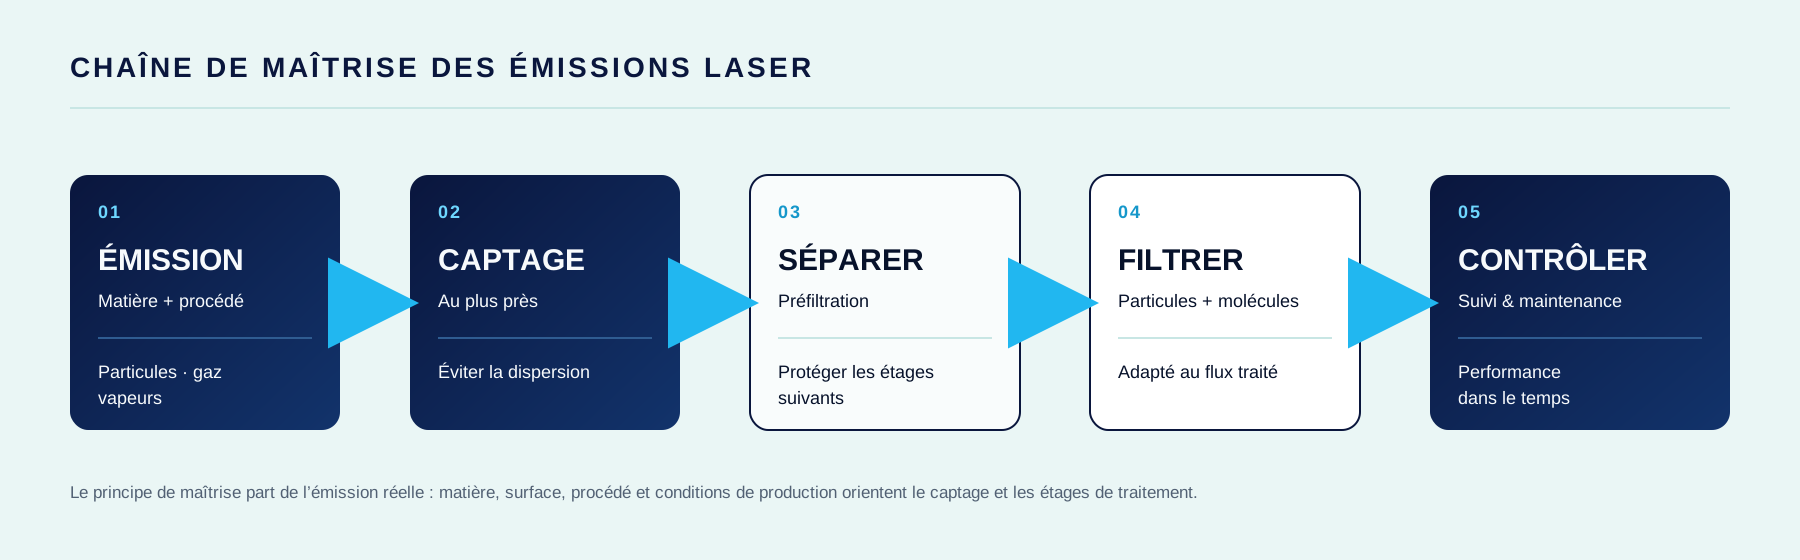
El tratamiento del aire no se reduce a un equipo aislado. Comienza en el punto de generación y se organiza en una cadena de captación, separación, filtración y monitorización.
MATERIALES A CALIFICAR
METALES · RECUBRIMIENTOS
Las emisiones pueden variar con la aleación, la oxidación, el tratamiento superficial y los contaminantes. Debe identificarse la pieza terminada, no solo el metal base.
POLÍMEROS · COMPUESTOS
Los polímeros no se comportan todos de la misma manera. La formulación, pigmentos, retardantes de llama y refuerzos deben incorporarse en la calificación.
MATERIALES ORGÁNICOS
Los materiales orgánicos generan humos, polvos y compuestos de degradación variables según la especie, el encolado, el curtido o la tintura.
CAPTACIÓN EN LA FUENTE
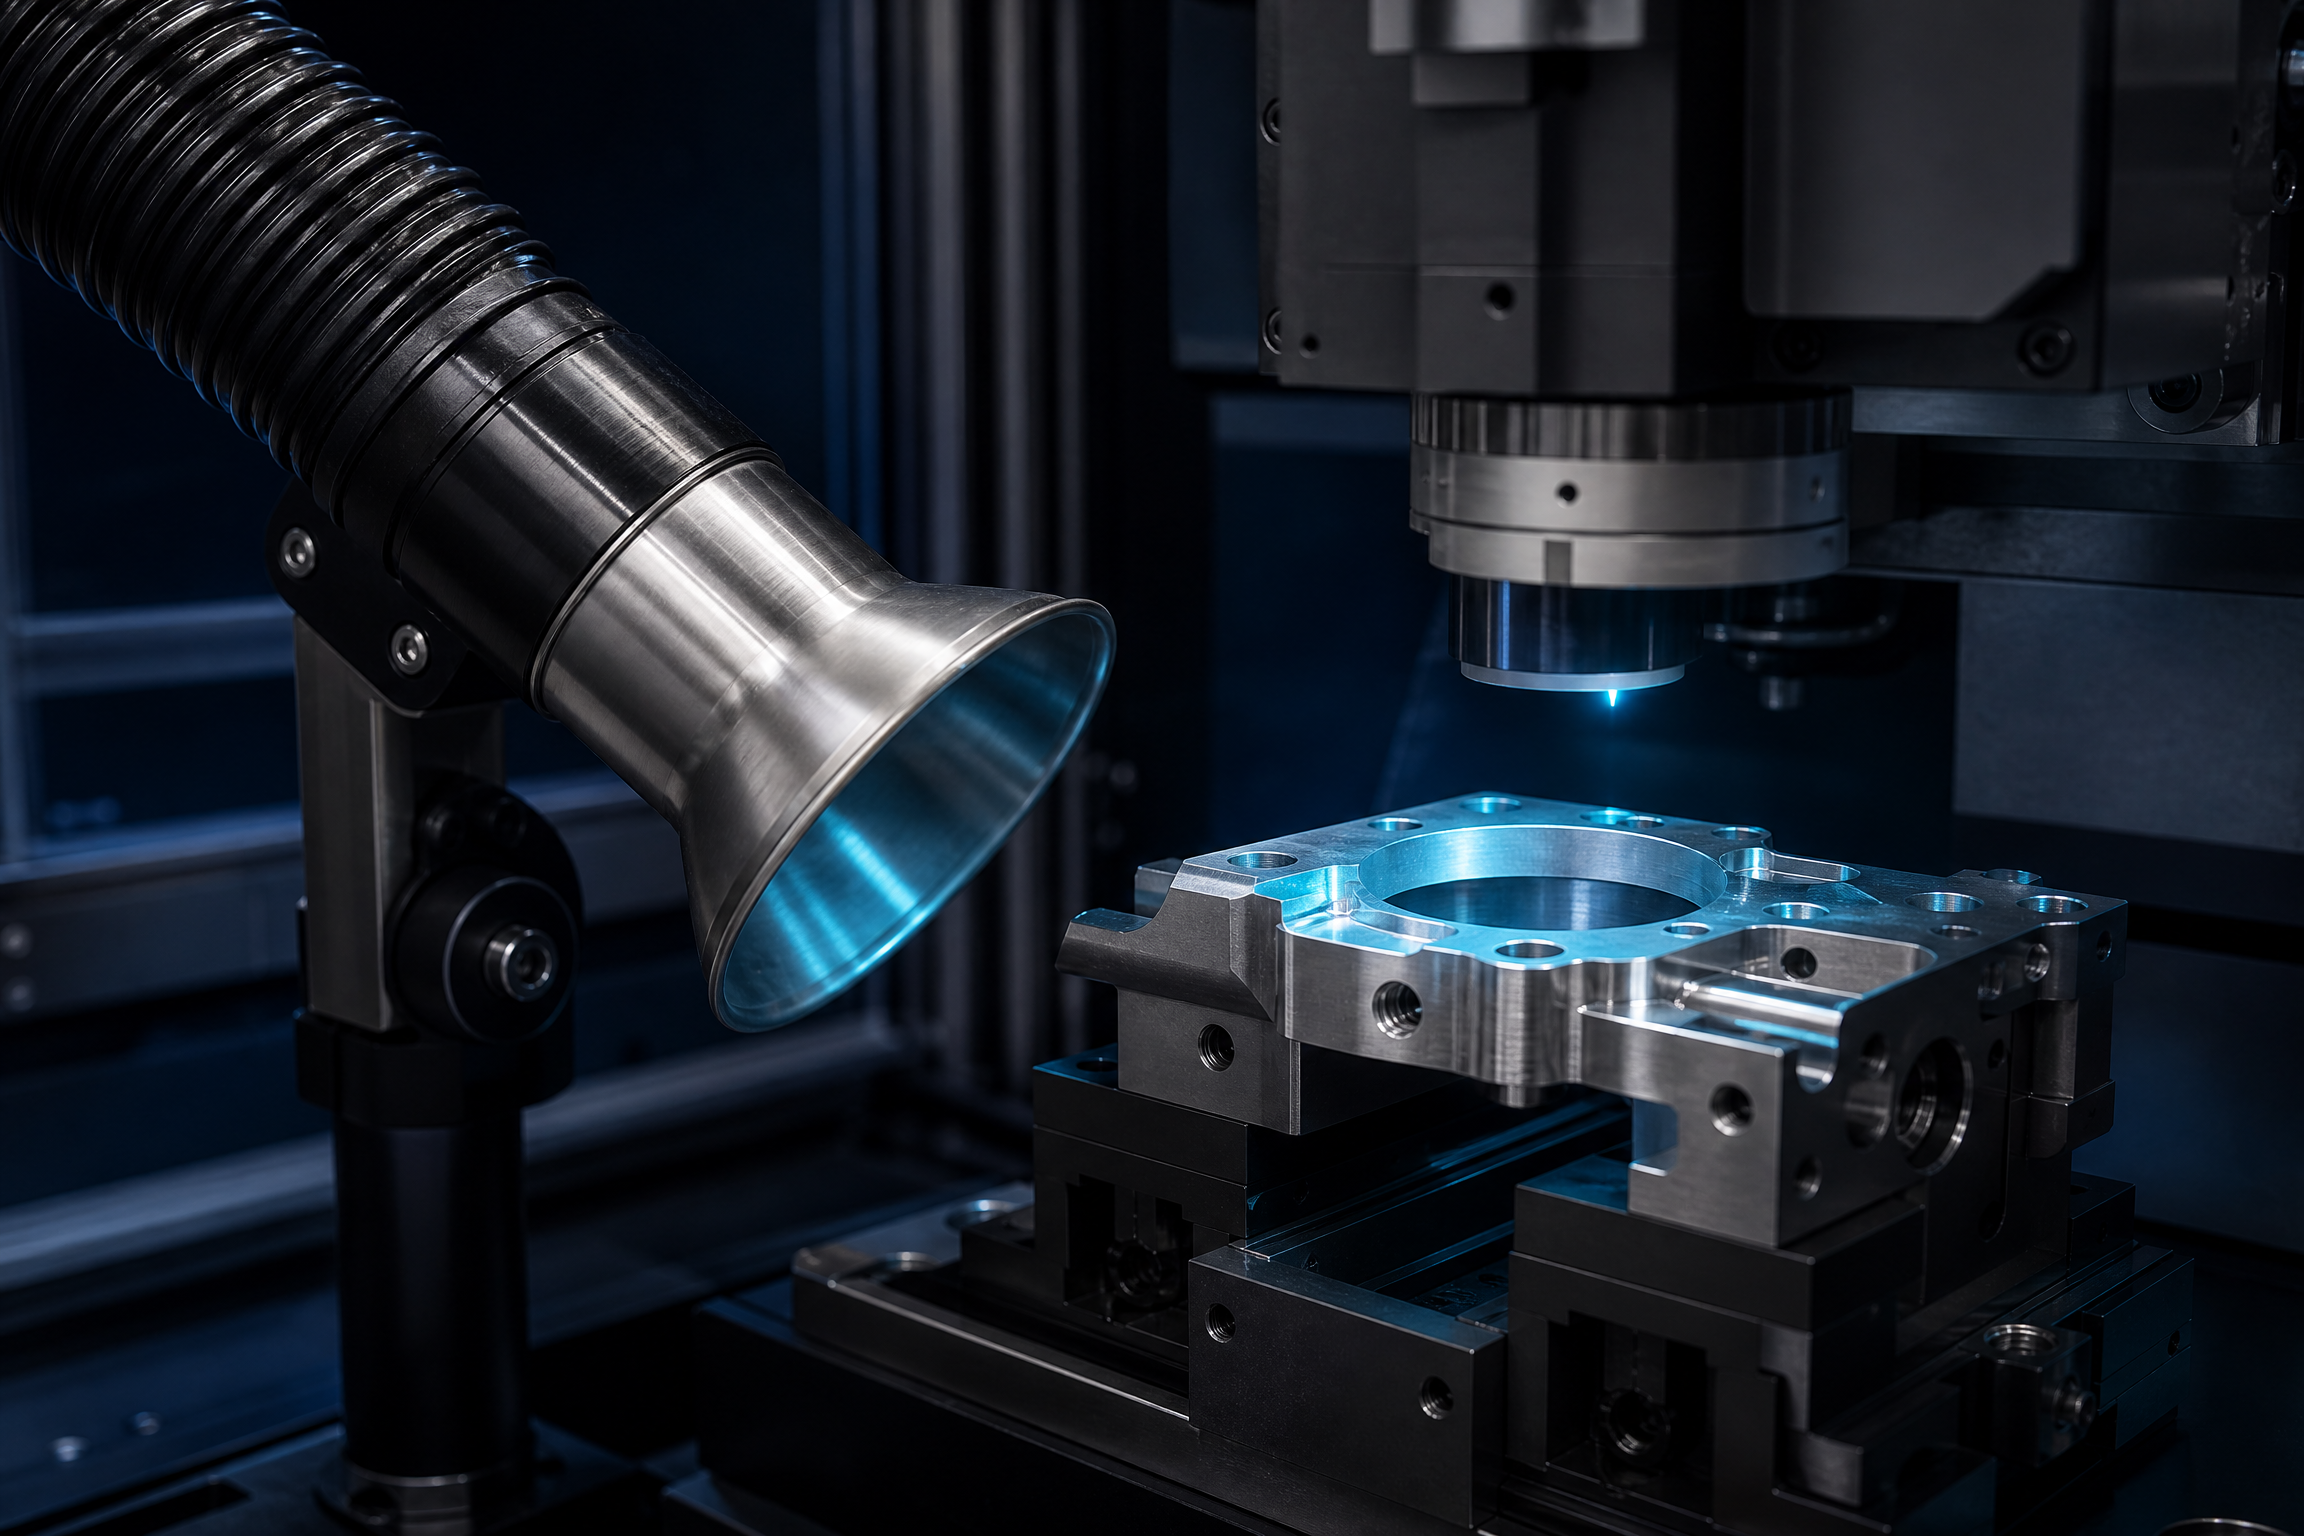
El punto de aspiración debe diseñarse lo más cerca posible del fenómeno de emisión. La abertura, la geometría, el caudal y la zona de trabajo deben permanecer coherentes con el proceso realmente utilizado.
CONTROLAR EN LA FUENTE
Una solución de control se construye en torno a la emisión real, su punto de aparición y las condiciones de uso de la máquina.
Material, tratamiento superficial, adhesivo, carga, recubrimiento e información del proveedor disponible.
Tecnología láser, potencia, frecuencia, velocidad, cadencia, zona de trabajo y nivel de cabina.
La captación se estudia en el lugar donde nace la emisión, antes de su dispersión en el entorno de producción.
Las etapas de separación y filtración se definen según el flujo; su seguimiento condiciona la continuidad del rendimiento.
MARCO DE PREVENCIÓN
El proyecto se enmarca en una política de prevención de agentes químicos. En Francia como en Suiza, la evaluación de la exposición, el control colectivo del riesgo y la documentación del proceso deben ajustarse a las sustancias y al contexto laboral correspondientes.
Ficha de material, tratamientos, recubrimientos e información del proveedor.
Punto de generación, circulación del aire y accesibilidad para el mantenimiento.
Vigilancia de la instalación y ajuste según la evolución de la producción.
ESTUDIO HUMOS Y PARTÍCULAS LÁSER
Comparta el material real, el proceso láser, el volumen de producción y las limitaciones del taller. NWS Laser le ayuda a calificar el riesgo de emisión y el principio de captación a estudiar.