Particules & poussières
Les métaux, minéraux et matières organiques peuvent produire des particules fines ou ultrafines, des oxydes, des suies et des résidus solides à caractériser.
EXPERTISE NWS Laser · FUMÉES & PARTICULES
Le marquage, la gravure et la découpe transforment la matière. Avant de définir une solution, il faut qualifier le matériau, le revêtement, la technologie laser et les paramètres de production qui déterminent les émissions.
L’ENJEU
Les fumées laser peuvent associer particules ultrafines, poussières, gaz, vapeurs et composés organiques. Leur composition dépend du matériau traité, de ses charges ou revêtements, de la longueur d’onde, de l’énergie déposée et du cycle de production.
VOIR LE PROCÉDÉ
Le faisceau, la matière et l’environnement immédiat de la pièce forment une seule zone d’analyse. La proximité du captage conditionne ensuite la maîtrise du flux.
LIRE L’ÉMISSION
La bonne question n’est pas seulement « y a-t-il de la fumée ? », mais « de quoi est-elle composée, quand est-elle produite et où faut-il la capter ? ».
Les métaux, minéraux et matières organiques peuvent produire des particules fines ou ultrafines, des oxydes, des suies et des résidus solides à caractériser.
La transformation thermique ou photochimique peut libérer des COV, aldéhydes, gaz de combustion ou fragments moléculaires selon la matière et le procédé.
Charges, colles, peintures, revêtements, plastifiants et finitions peuvent modifier fortement le profil d’émission d’une pièce pourtant semblable en apparence.
MÉCANISMES DE FORMATION
La lecture technique commence par le mécanisme d’interaction dominant. L’expertise NWS Laser rapproche la technologie, la matière et la fonction recherchée sur la pièce.
Lecture indicative : la nature de l’émission finale doit être évaluée au regard du matériau réel, des traitements de surface et des paramètres de production.
CHAÎNE DE MAÎTRISE
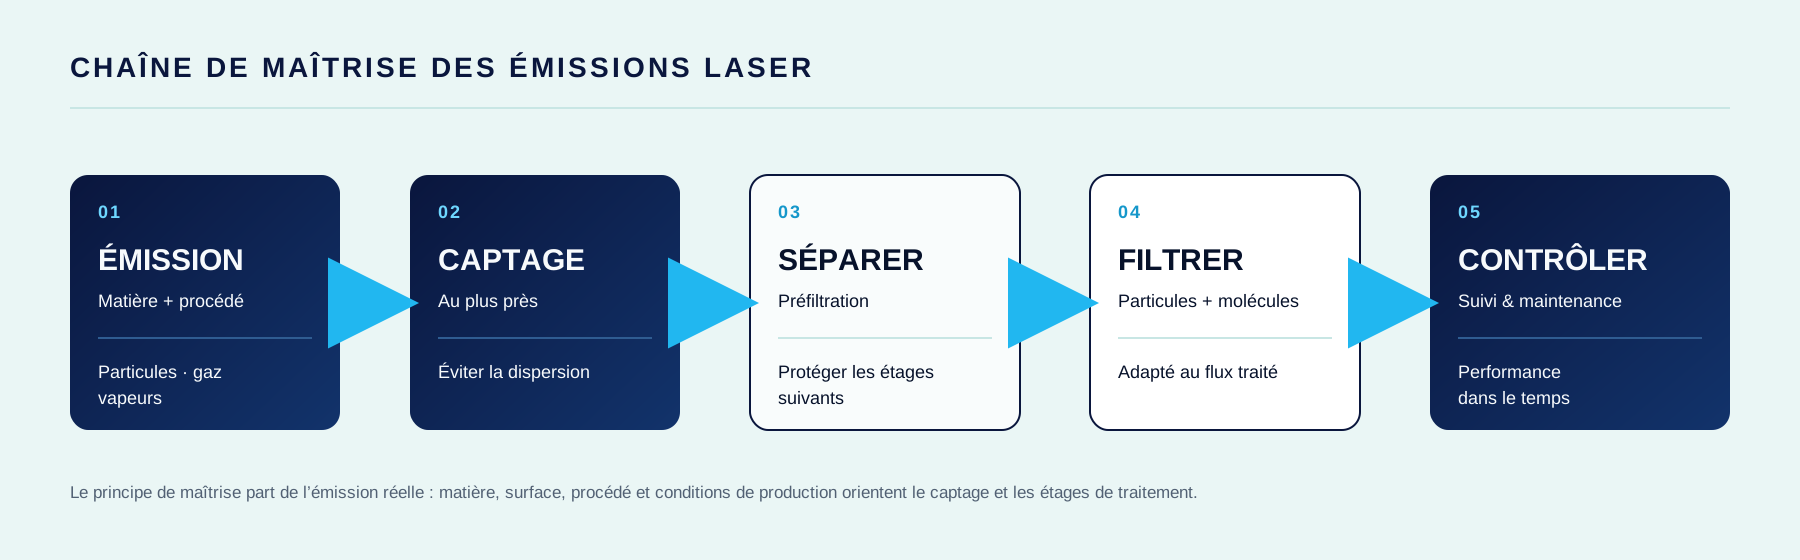
Le traitement de l’air ne se résume pas à un équipement isolé. Il commence au point de génération, puis s’organise en une chaîne de captage, de séparation, de filtration et de suivi.
MATIÈRES À QUALIFIER
MÉTAUX · REVÊTEMENTS
Les émissions peuvent évoluer avec l’alliage, l’oxydation, le traitement de surface et les contaminants. La pièce finie, et non seulement le métal de base, doit être identifiée.
POLYMÈRES · COMPOSITES
Les polymères ne se comportent pas tous de la même manière. Formulation, pigments, retardateurs de flamme et renforts doivent être intégrés à la qualification.
MATIÈRES ORGANIQUES
Les matières organiques génèrent des fumées, poussières et composés de dégradation variables selon l’essence, le collage, le tannage ou la teinture.
CAPTAGE À LA SOURCE
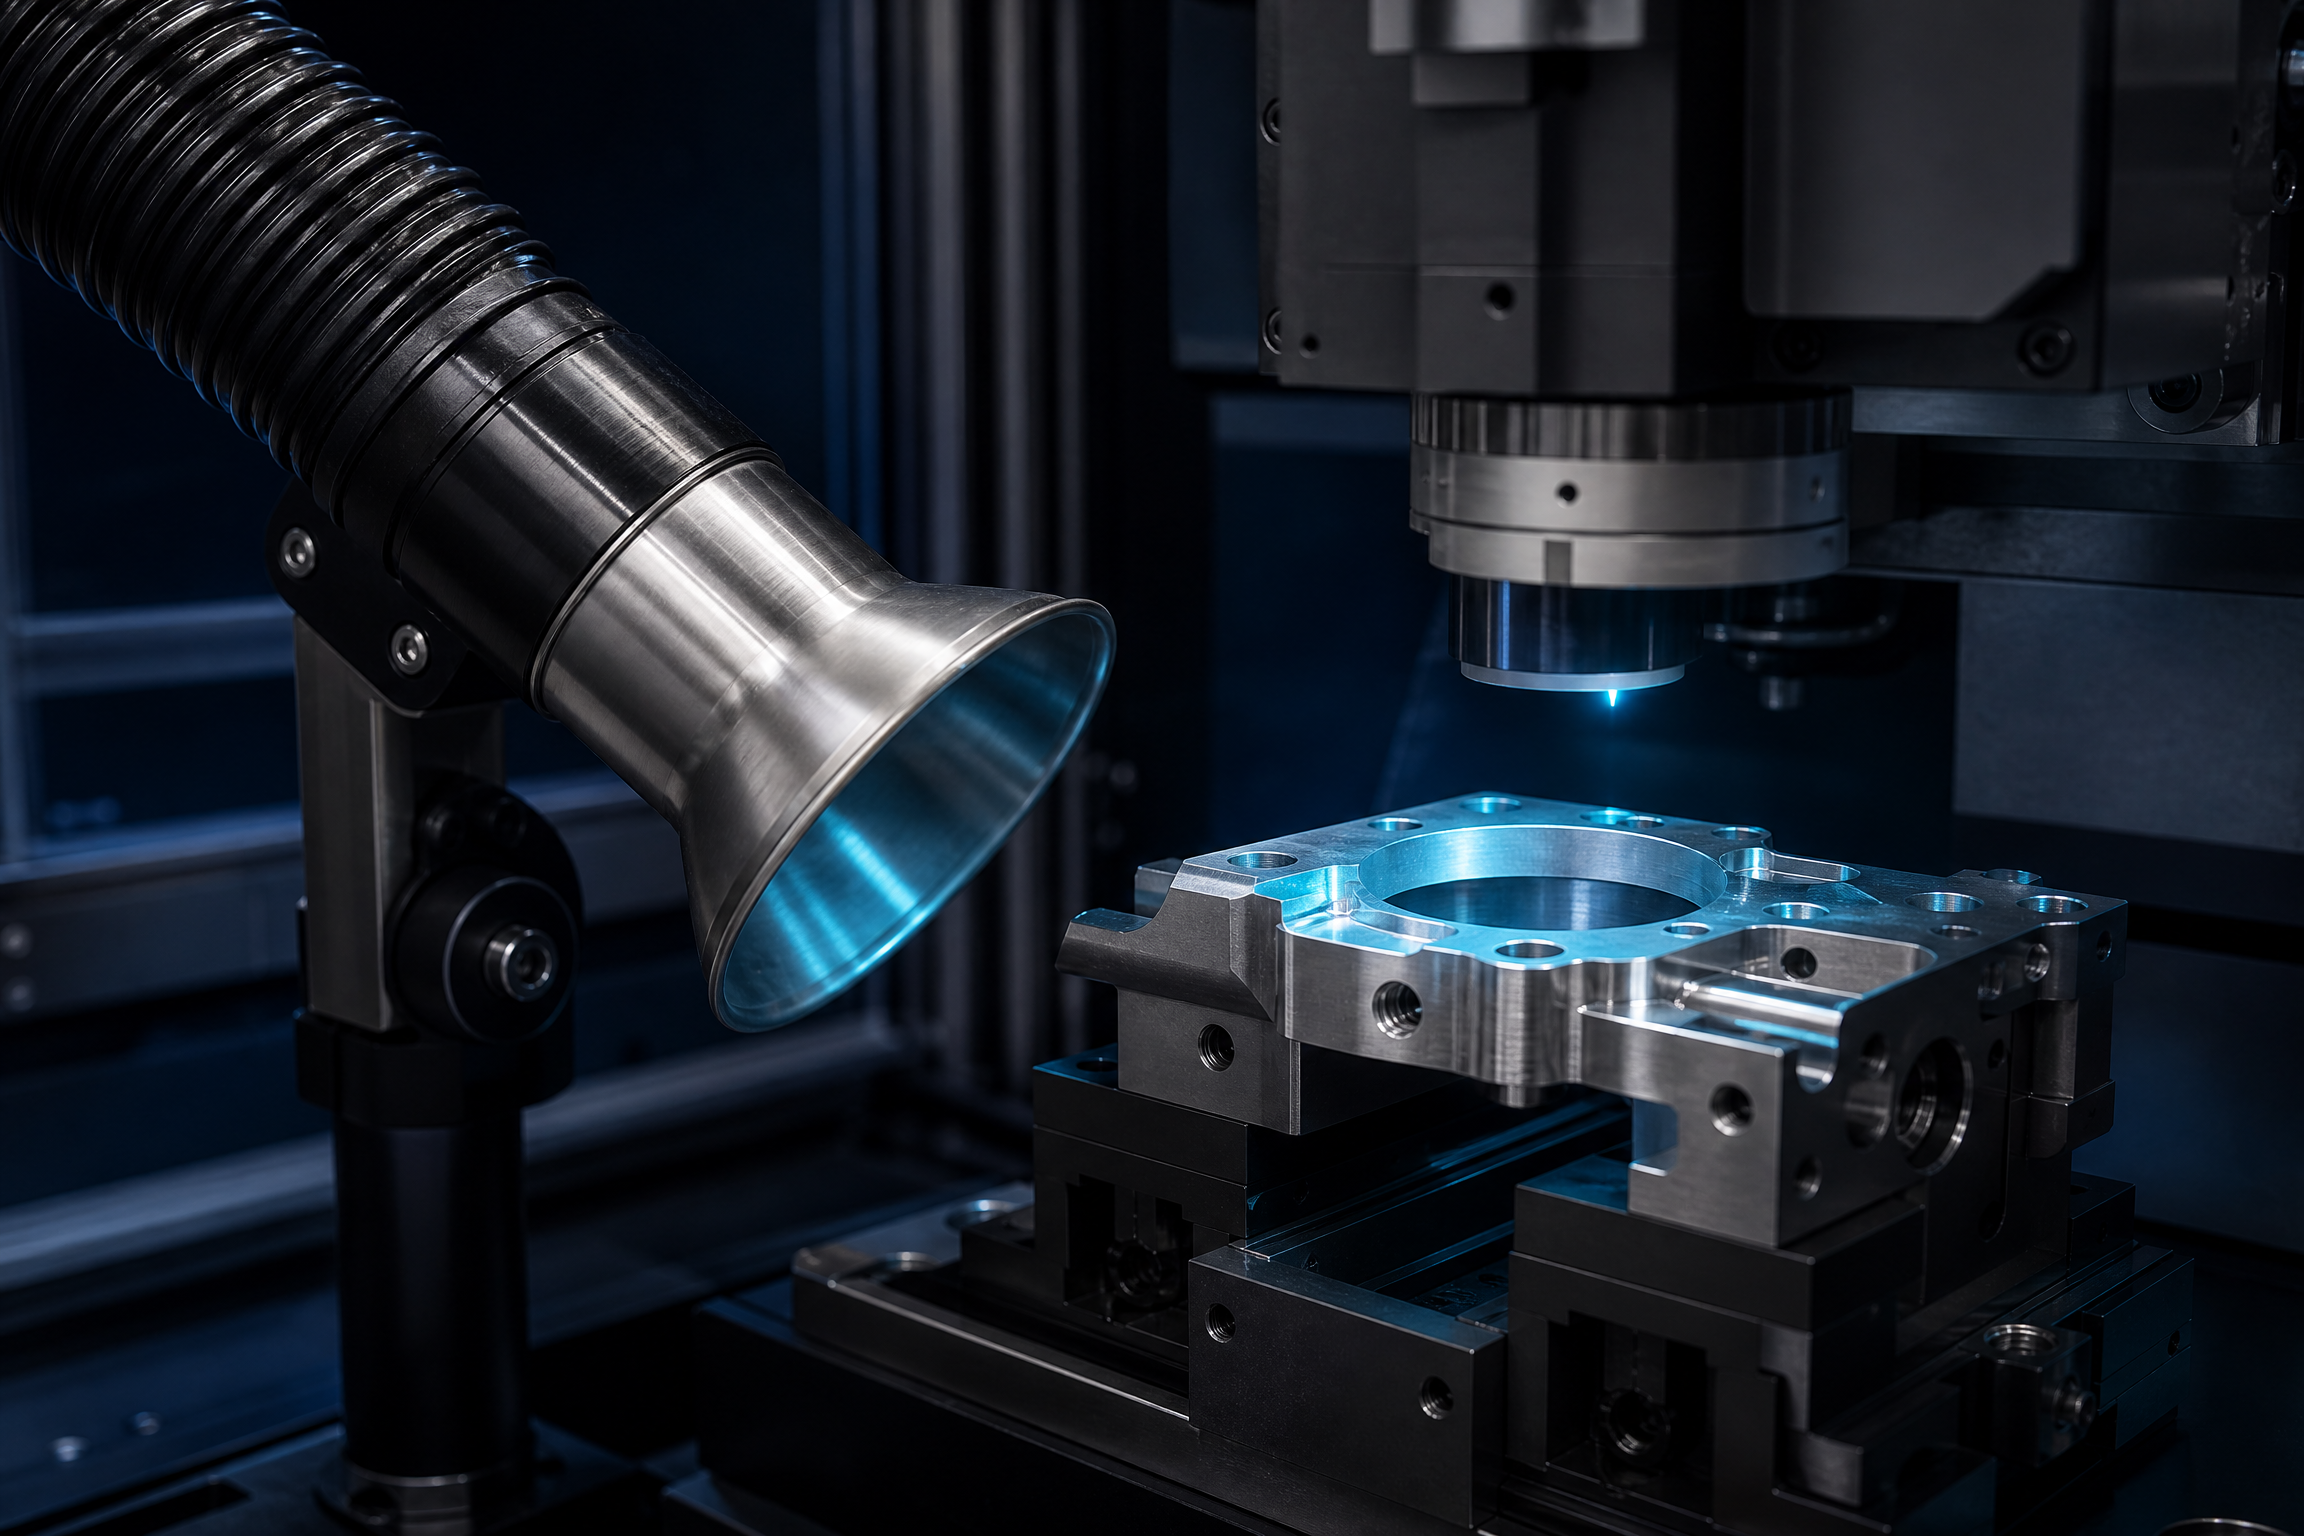
Le point d’aspiration se conçoit au plus près du phénomène d’émission. L’ouverture, la géométrie, le débit et la zone de travail doivent rester cohérents avec le procédé réellement utilisé.
MAÎTRISER À LA SOURCE
Une solution de maîtrise se construit autour de l’émission réelle, de son point d’apparition et des conditions d’usage de la machine.
Matériau, traitement de surface, colle, charge, revêtement et information fournisseur disponible.
Technologie laser, puissance, fréquence, vitesse, cadence, zone de travail et niveau d’enceinte.
La captation s’étudie à l’endroit où l’émission naît, avant sa dispersion dans l’environnement de production.
Les étages de séparation et de filtration se définissent selon le flux ; leur suivi conditionne la continuité de la performance.
CADRE DE PRÉVENTION
Le projet s’inscrit dans une démarche de prévention des agents chimiques. En France comme en Suisse, l’évaluation de l’exposition, la maîtrise collective du risque et la documentation du procédé doivent être ajustées aux substances et au contexte de travail concernés.
Fiche matière, traitements, revêtements et information fournisseur.
Point de génération, circulation d’air et accessibilité de la maintenance.
Surveillance de l’installation et ajustement selon l’évolution de la production.
ÉTUDE FUMÉES & PARTICULES LASER
Partagez le matériau réel, le procédé laser, le volume de production et les contraintes d’atelier. NWS Laser vous aide à qualifier le risque d’émission et le principe de captage à étudier.