Particelle e polveri
I metalli, i minerali e le materie organiche possono produrre particelle fini o ultrafini, ossidi, fuliggine e residui solidi da caratterizzare.
ESPERTIZA NWS Laser · FUMI & PARTICELLE
La marcatura, l’incisione e il taglio trasformano il materiale. Prima di definire una soluzione, è necessario qualificare il materiale, il rivestimento, la tecnologia laser e i parametri di produzione che determinano le emissioni.
LA SFIDA
I fumi laser possono includere particelle ultrafini, polveri, gas, vapori e composti organici. La loro composizione dipende dal materiale trattato, dai carichi o rivestimenti, dalla lunghezza d’onda, dall’energia depositata e dal ciclo di produzione.
VOIR LE PROCÉDÉ
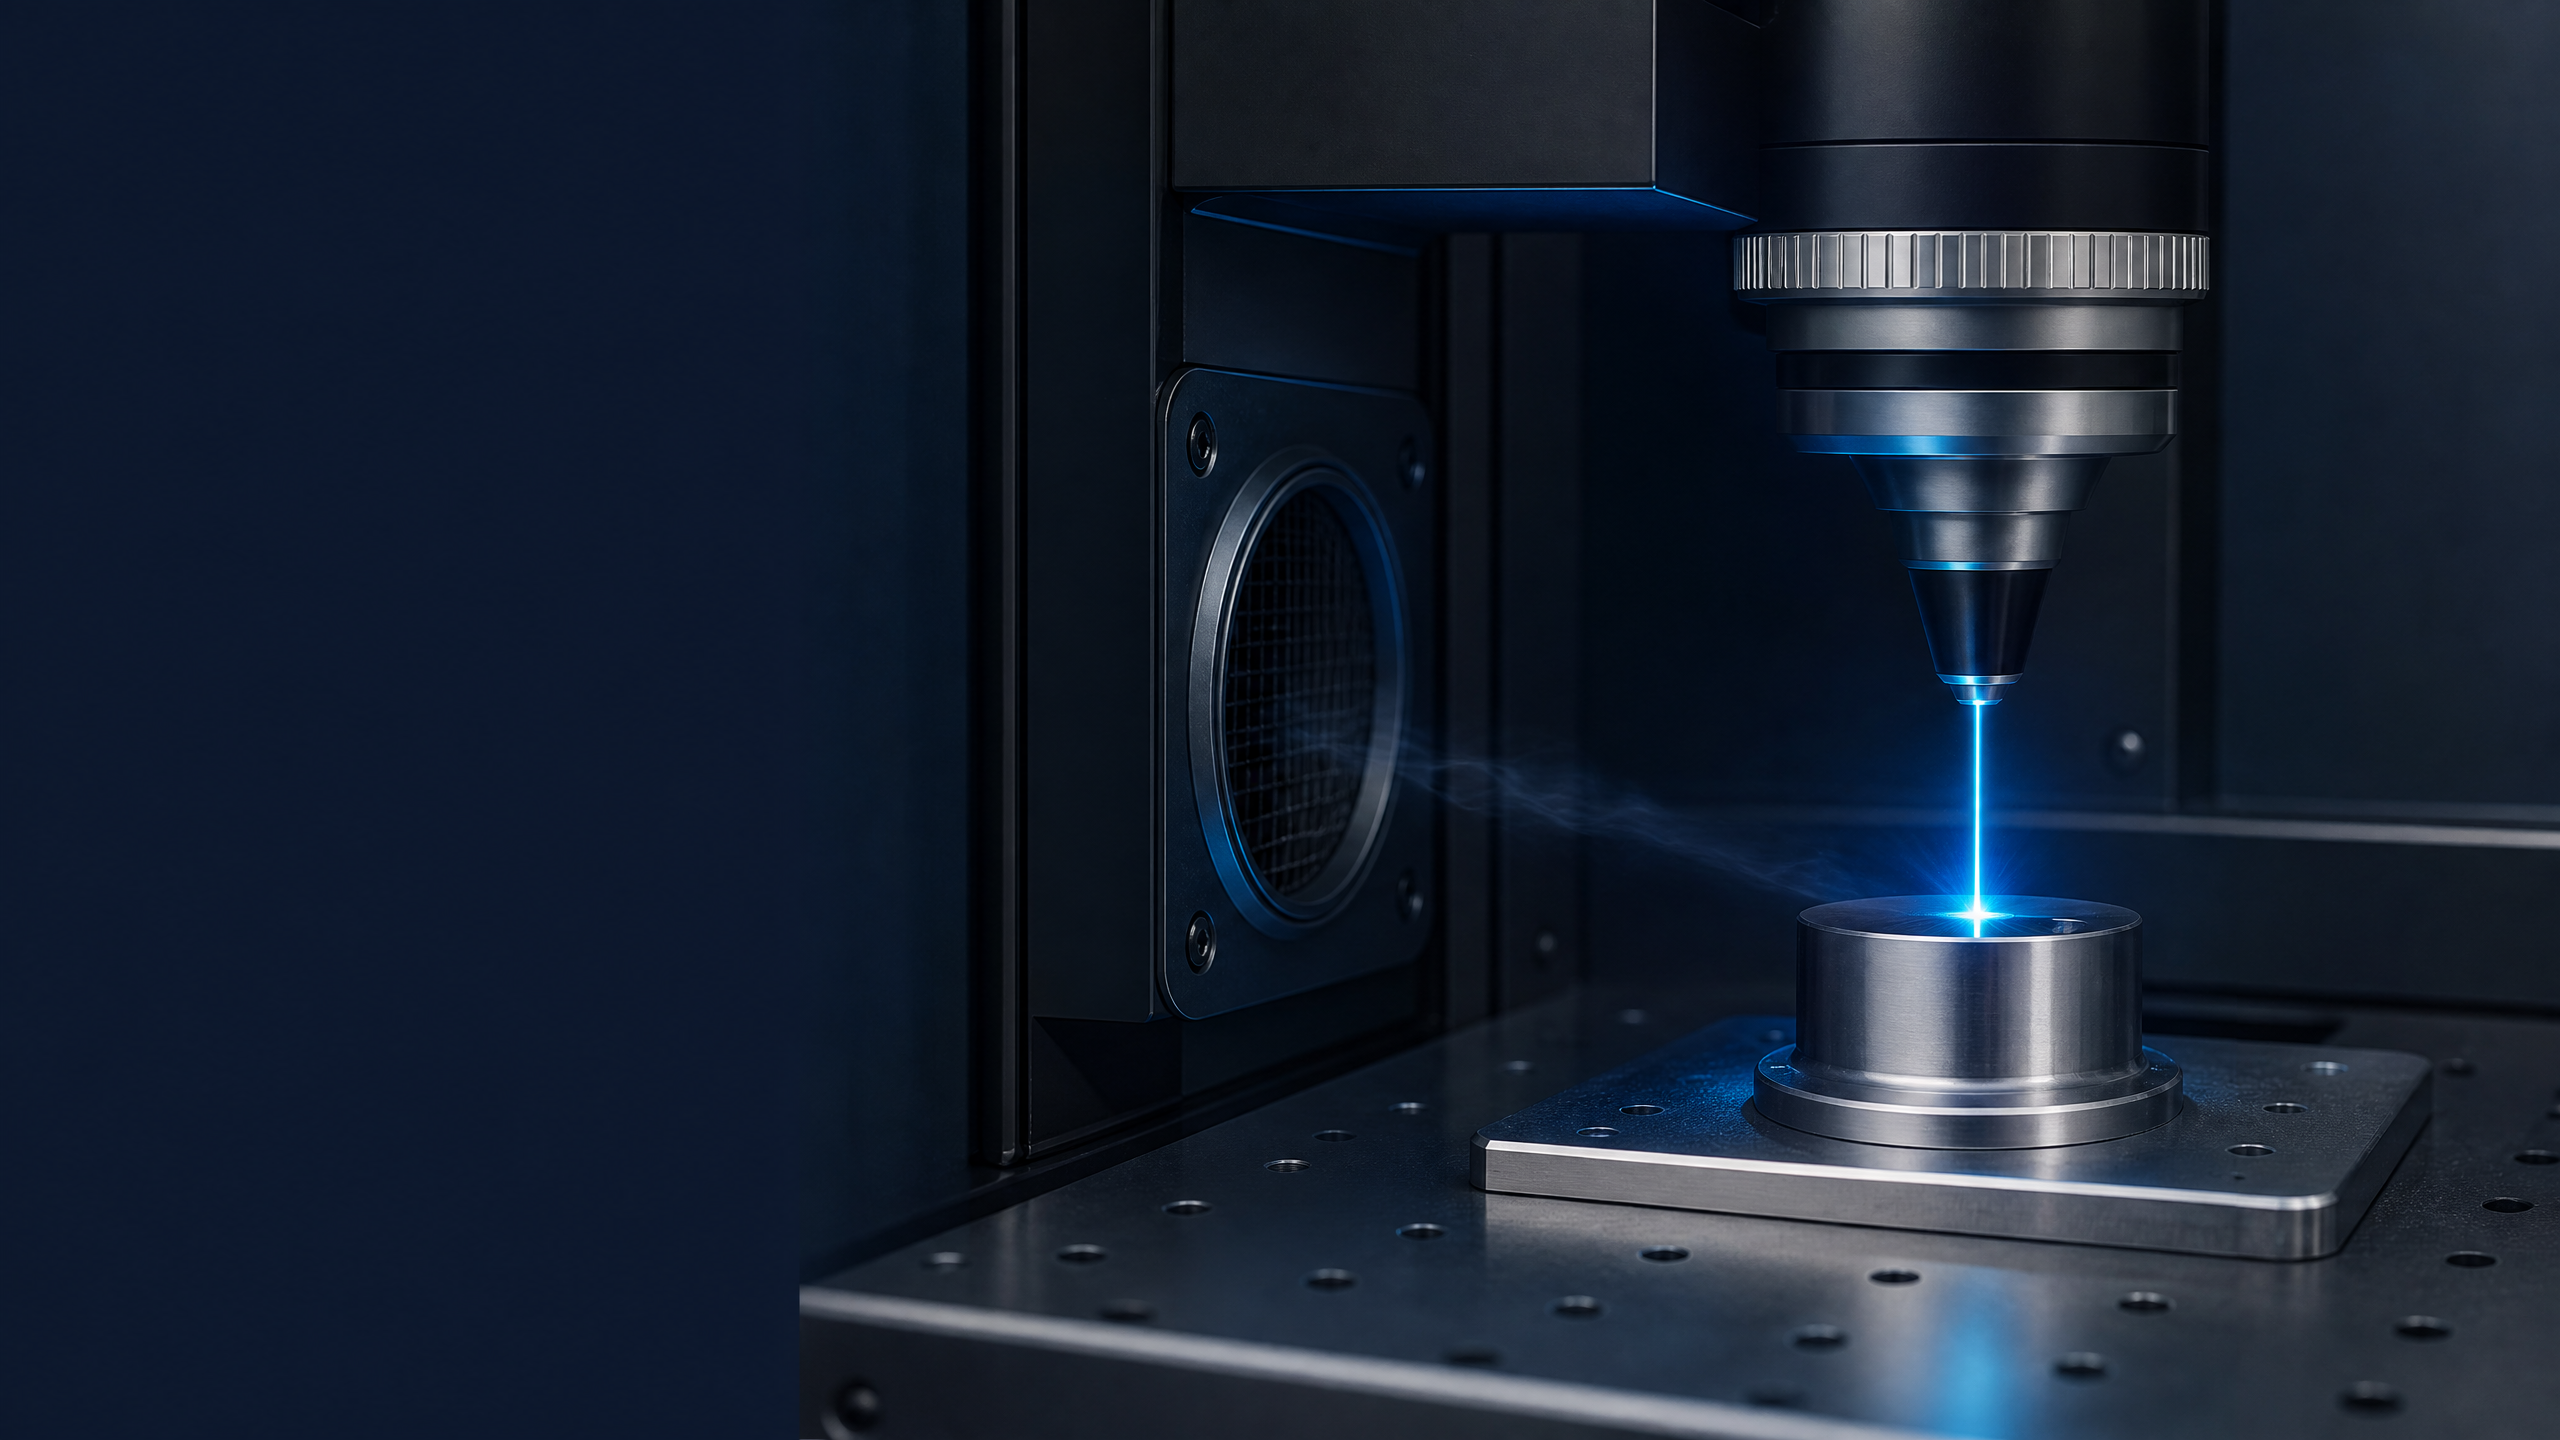
Il fascio, il materiale e l’ambiente immediato del pezzo costituiscono un’unica zona d’analisi. La vicinanza del sistema di captazione condiziona poi il controllo del flusso.
LIRE L’ÉMISSION
La domanda giusta non è solo « c’è fumo? », ma « di cosa è composto, quando viene prodotto e dove occorre captarlo? ».
I metalli, i minerali e le materie organiche possono produrre particelle fini o ultrafini, ossidi, fuliggine e residui solidi da caratterizzare.
La trasformazione termica o fotochimica può liberare COV, aldeidi, gas di combustione o frammenti molecolari a seconda della materia e del processo.
Cariche, colle, vernici, rivestimenti, plastificanti e finiture possono modificare notevolmente il profilo di emissione di un pezzo pur simile nell’aspetto.
MECCANISMI DI FORMAZIONE
La lettura tecnica inizia dal meccanismo di interazione dominante. L’expertise NWS Laser avvicina la tecnologia, la materia e la funzione ricercata sul pezzo.
Lettura indicativa: la natura dell’emissione finale deve essere valutata in relazione al materiale reale, ai trattamenti di superficie e ai parametri di produzione.
CATENA DI CONTROLLO
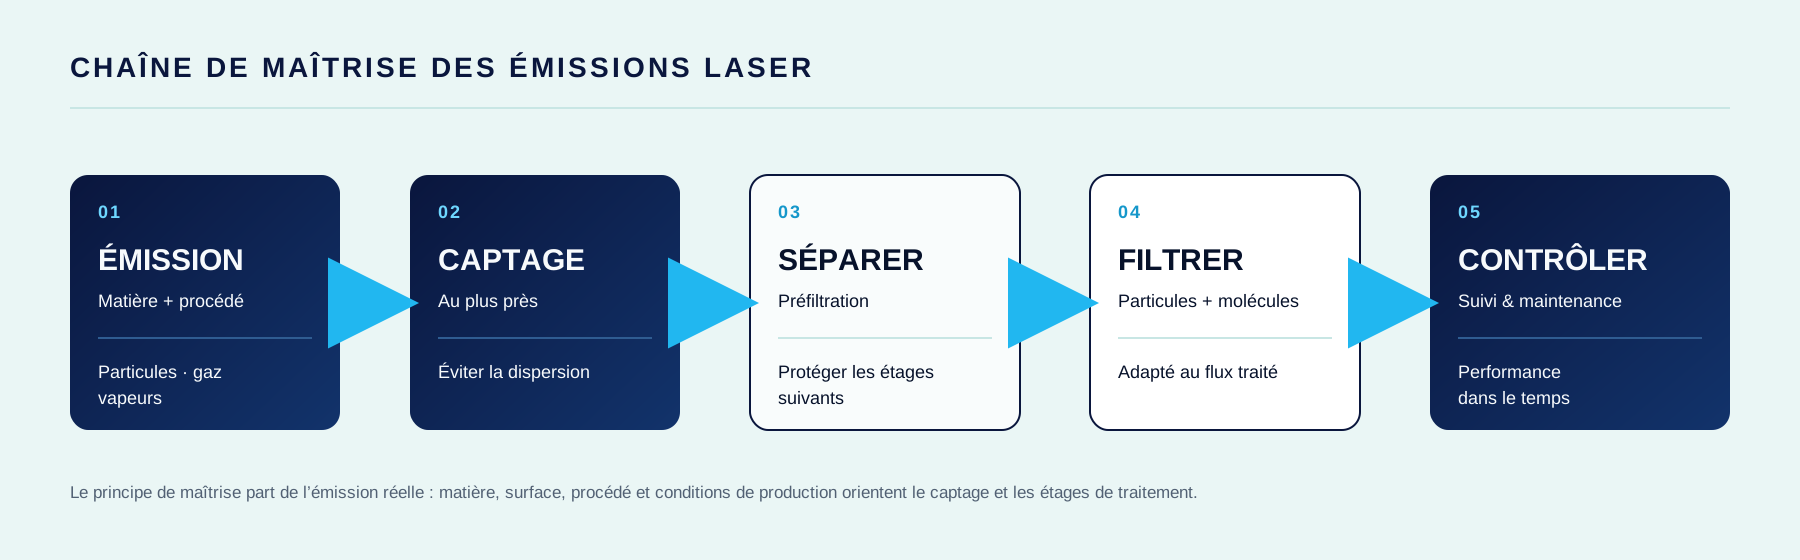
Il trattamento dell’aria non si riduce a un singolo apparecchio. Inizia al punto di generazione e si articola in una catena di captazione, separazione, filtrazione e monitoraggio.
MATERIALI DA QUALIFICARE
METALLI · RIVESTIMENTI
Le emissioni possono variare con la lega, l’ossidazione, il trattamento superficiale e i contaminanti. Va identificato il pezzo finito, non solo il metallo di base.
POLIMERI · COMPOSITI
I polimeri non si comportano tutti allo stesso modo. Formulazione, pigmenti, ritardanti di fiamma e rinforzi devono essere inclusi nella qualificazione.
MATERIALI ORGANICI
I materiali organici generano fumi, polveri e composti di degradazione variabili a seconda della essenza, dell’incollaggio, della concia o della tintura.
CAPTAZIONE ALLA SORGENTE
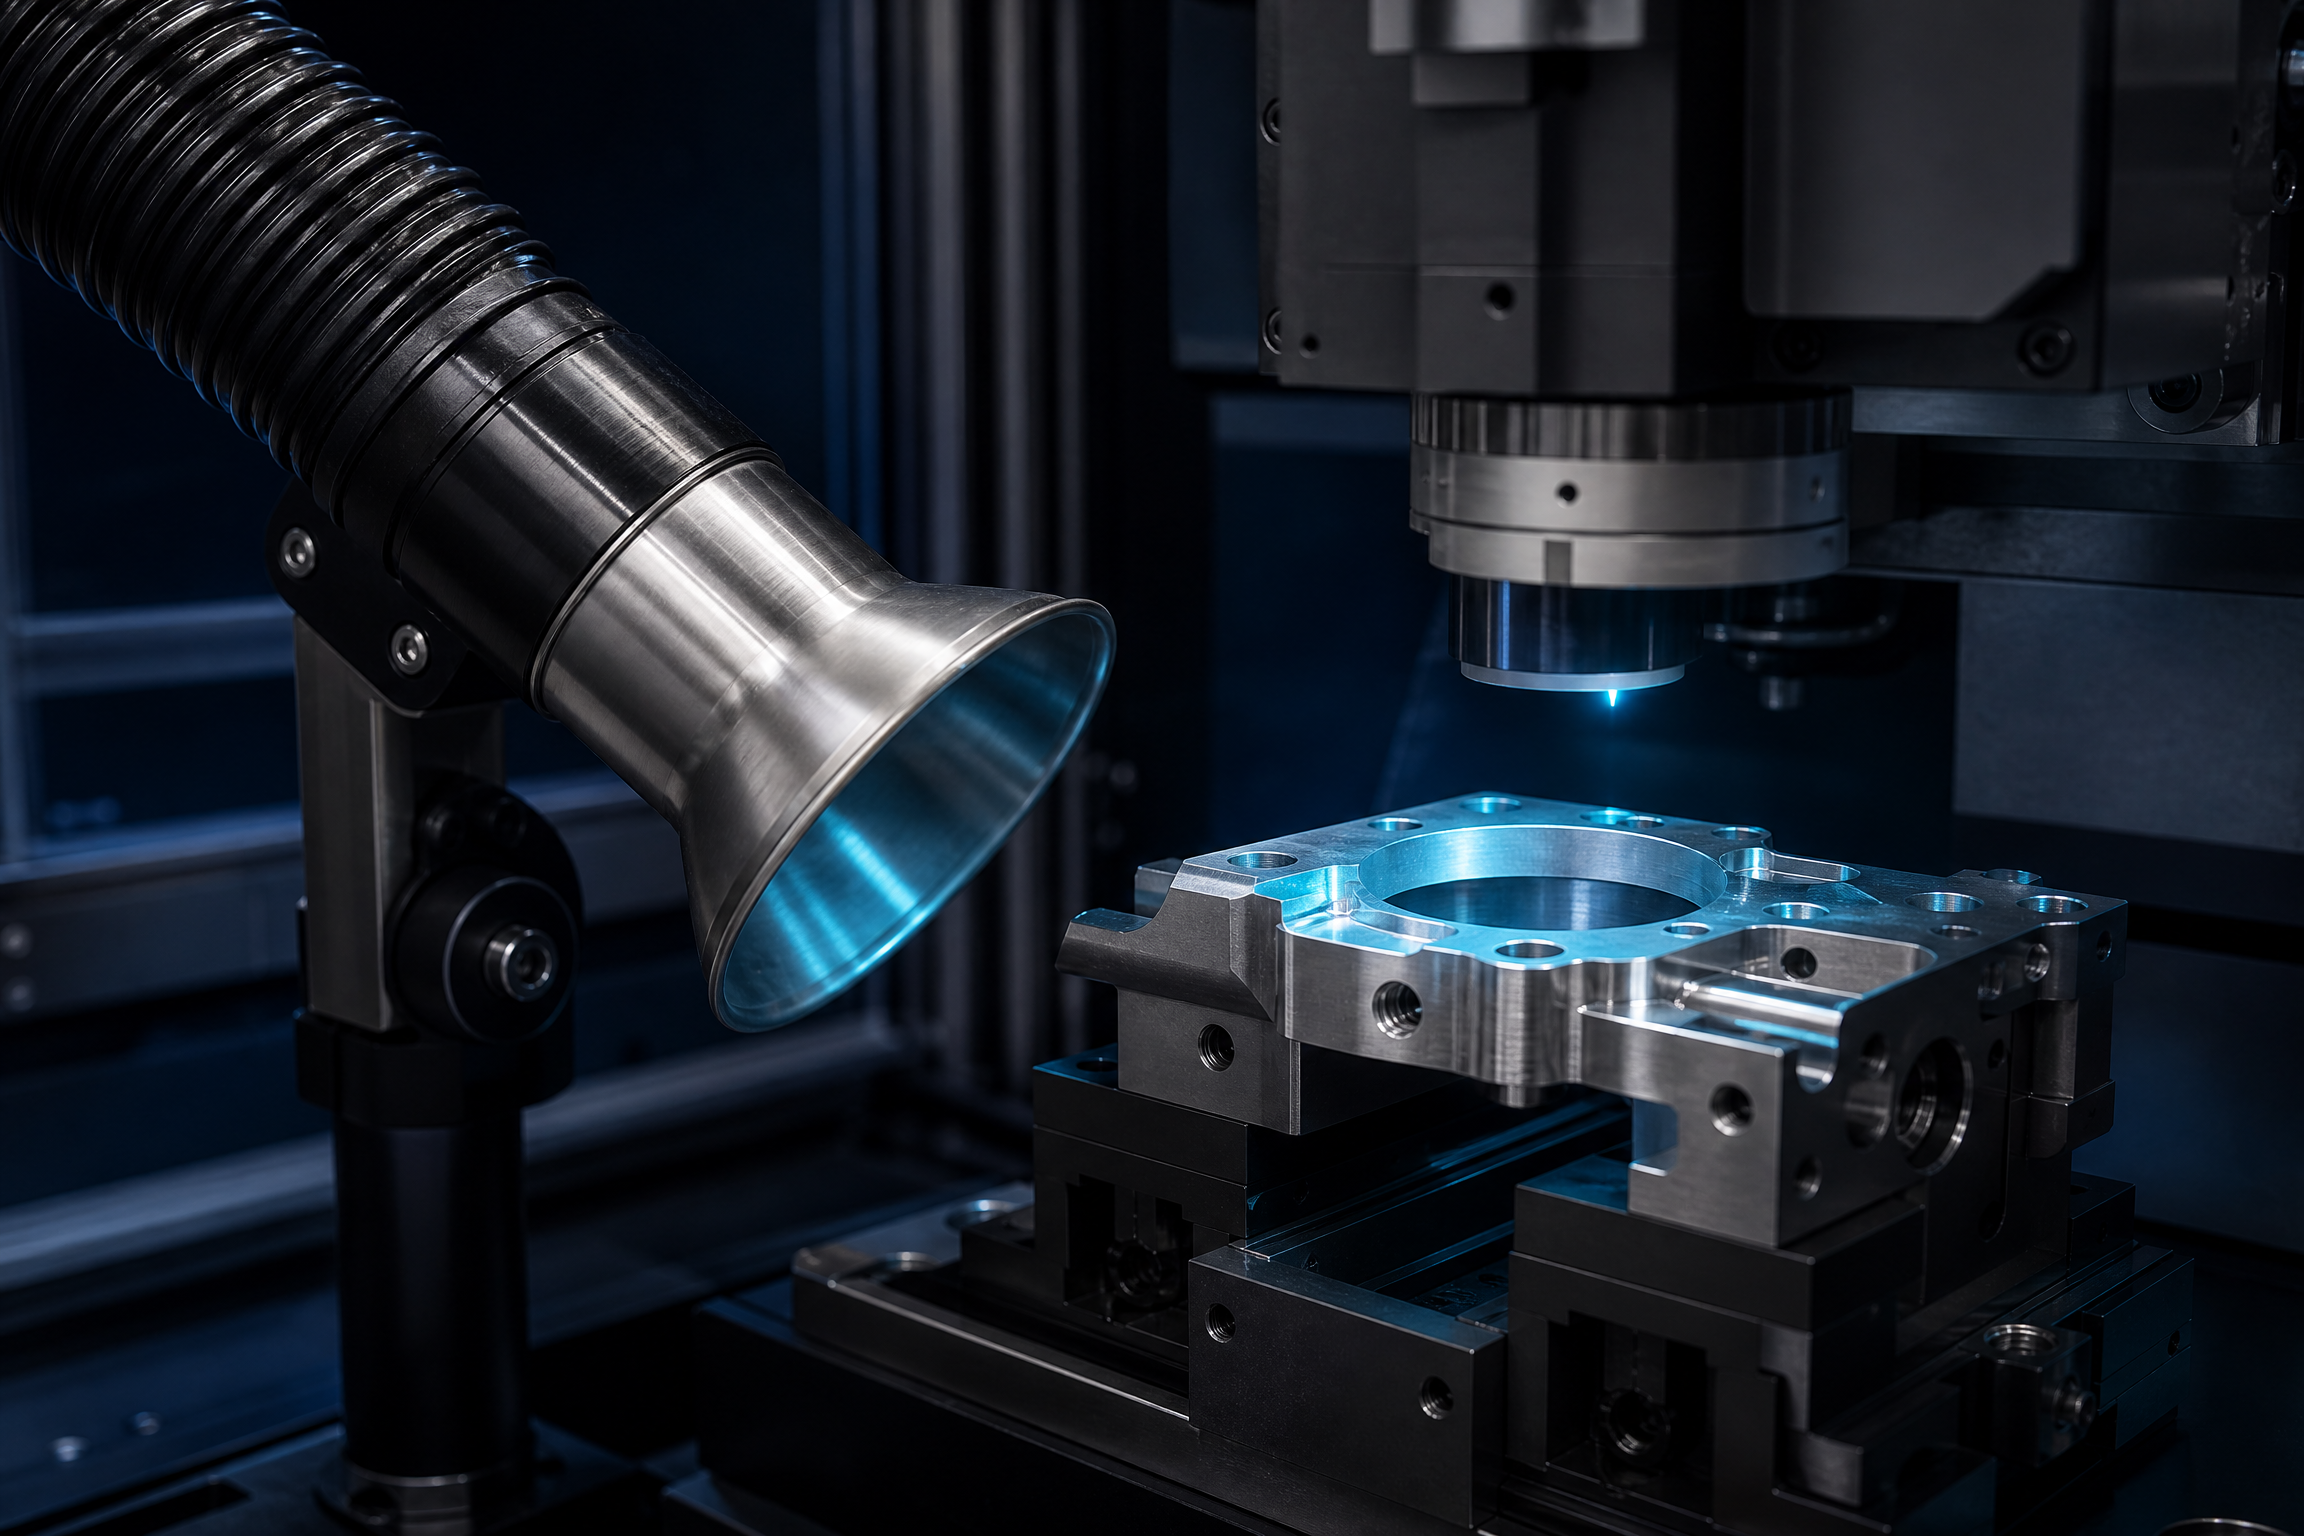
Il punto di aspirazione va progettato il più vicino possibile al fenomeno di emissione. L’apertura, la geometria, la portata e la zona di lavoro devono rimanere coerenti con il processo effettivamente utilizzato.
CONTROLLARE ALLA SORGENTE
Una soluzione di controllo si costruisce attorno all’emissione reale, al suo punto di origine e alle condizioni d’uso della macchina.
Materiale, trattamento superficiale, colle, cariche, rivestimento e informazioni fornite dal fornitore disponibili.
Tecnologia laser, potenza, frequenza, velocità, ritmo, area di lavoro e livello di involucro.
La captazione va studiata nel punto in cui l’emissione nasce, prima della sua dispersione nell’ambiente di produzione.
I moduli di separazione e filtrazione si definiscono in funzione del flusso; il loro monitoraggio condiziona la continuità delle prestazioni.
QUADRO DI PREVENZIONE
Il progetto rientra in un approccio di prevenzione degli agenti chimici. In Francia come in Svizzera, la valutazione dell’esposizione, la gestione collettiva del rischio e la documentazione del processo devono essere adeguate alle sostanze e al contesto di lavoro interessati.
Scheda materiale, trattamenti, rivestimenti e informazioni fornite dal fornitore.
Punto di generazione, circolazione dell’aria e accessibilità per la manutenzione.
Monitoraggio dell’impianto e adattamento in funzione dell’evoluzione della produzione.
STUDIO FUMI E PARTICELLE LASER
Condividete il materiale reale, il processo laser, il volume di produzione e i vincoli di officina. NWS Laser vi aiuta a qualificare il rischio di emissione e il principio di captazione da studiare.