Interazione fotochimica
Una lunghezza d’onda corta favorisce un’azione di superficie adatta alle applicazioni che richiedono un intervento controllato.
ESPERTI NWS Laser · UV 355 NM
Il laser UV è rivolto alle applicazioni in cui l’iscrizione deve convivere con la superficie: anodizzazione, passivazione, PVD, DLC, rodiatura e altri rivestimenti sensibili.
LA SFIDA
Una marcatura utile deve restare leggibile, durevole e controllata. Quando il pezzo ha uno strato funzionale o estetico, il processo va qualificato sia per il contrasto desiderato sia per la sua interazione con la superficie.
IL PROCESSO
La pagina locale riassume gli assi essenziali del dossier UV: energia focalizzata, controllo dell’impatto termico e precisione dell’iscrizione.
Una lunghezza d’onda corta favorisce un’azione di superficie adatta alle applicazioni che richiedono un intervento controllato.
Il regime UV permette di esplorare contrasti o modifiche di superficie quando la diffusione del calore deve essere monitorata.
La regolazione del fascio, del supporto e del ritmo si qualifica sui pezzi reali prima della scelta della soluzione.
COMPRENDERE L’ASSORBIMENTO UV
Il fascio trasforma soltanto l’energia effettivamente assorbita dal pezzo. Una parte della luce può essere riflessa o trasmessa. La frazione assorbita dipende dalla lunghezza d’onda, dalla composizione, dai pigmenti, dai riempitivi e dallo stato della superficie: due pezzi dello stesso colore non reagiscono necessariamente allo stesso modo.
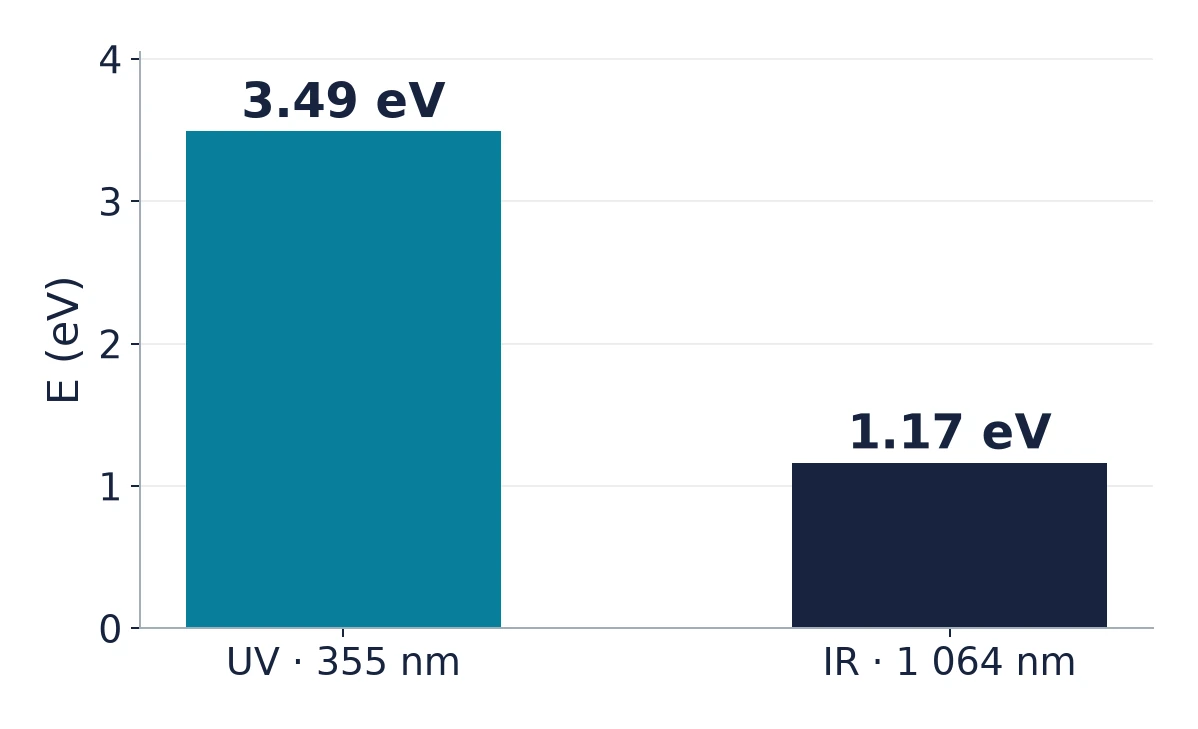
L’energia di un fotone si calcola con E = h × c / λ. A 355 nm è circa tre volte superiore a quella di un fotone infrarosso a 1 064 nm, pari a 1,17 eV. Ciò può rendere accessibili alcune eccitazioni elettroniche, ma non garantisce né l’assorbimento da parte del materiale né la rottura diretta di tutti i suoi legami chimici.
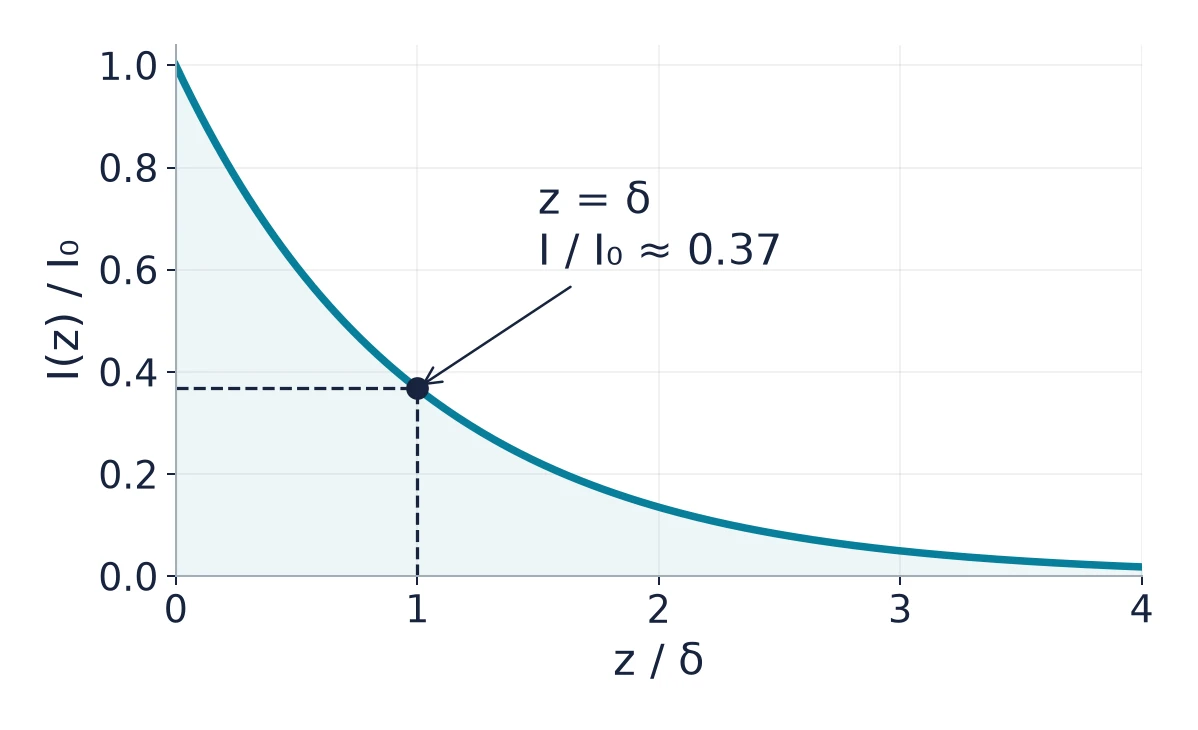
In un mezzo omogeneo, l’attenuazione lineare può essere espressa come I(z) = I₀ × exp(−αz). Il coefficiente di assorbimento α dipende dal materiale e dalla lunghezza d’onda. Più è elevato, minore è la profondità caratteristica δ = 1/α. Questa relazione descrive la penetrazione ottica, non la profondità di incisione né la zona termicamente alterata.
Un’eccitazione elettronica può innescare una trasformazione chimica o la rottura di un legame, se lo consentono il materiale e la transizione accessibile. Questo meccanismo può contribuire alla marcatura o all’ablazione di alcuni polimeri e rivestimenti. A 355 nm, confrontare semplicemente l’energia del fotone con quella di un legame non basta a prevedere il risultato.
L’energia assorbita può trasformarsi in calore attraverso il rilassamento degli elettroni e il trasferimento al reticolo o alle molecole. Con impulsi di nanosecondi, questo contributo rimane importante, soprattutto sui metalli. A seconda della dose depositata, può produrre una variazione di contrasto, fusione o vaporizzazione. Anche la sovrapposizione degli impulsi può causare accumulo di calore.
Ad alta intensità, l’assorbimento simultaneo di più fotoni può consentire un’eccitazione che un singolo fotone non innesca. Questo meccanismo è studiato in particolare con impulsi ultracorti e alcuni materiali trasparenti. Non descrive automaticamente il funzionamento di un laser UV a nanosecondi, né implica una capacità di incisione nel volume per IK-SERIES UV.
L’espressione indica un impatto termico limitato in determinate condizioni. La sola lunghezza d’onda di 355 nm non garantisce l’assenza di una zona termicamente alterata. La durata degli impulsi, la fluenza — energia per unità di superficie —, la frequenza di ripetizione e il numero di passate devono essere verificati sul pezzo reale.
Impulsi successivi possono creare difetti o modificare la superficie e, di conseguenza, l’assorbimento o la soglia di ablazione. Si tratta dell’effetto di incubazione, quando si verifica nel materiale considerato. Nei test con più passate occorre quindi controllare l’evoluzione del contrasto, dello strato e del riscaldamento, non soltanto il risultato della prima passata.
Riferimenti scientifici · Paul Scherrer Institut — Photoablation of Polymer Materials · RP Photonics — Laser Ablation · COMSOL — Beer–Lambert
VOIR LE PROCÉDÉ
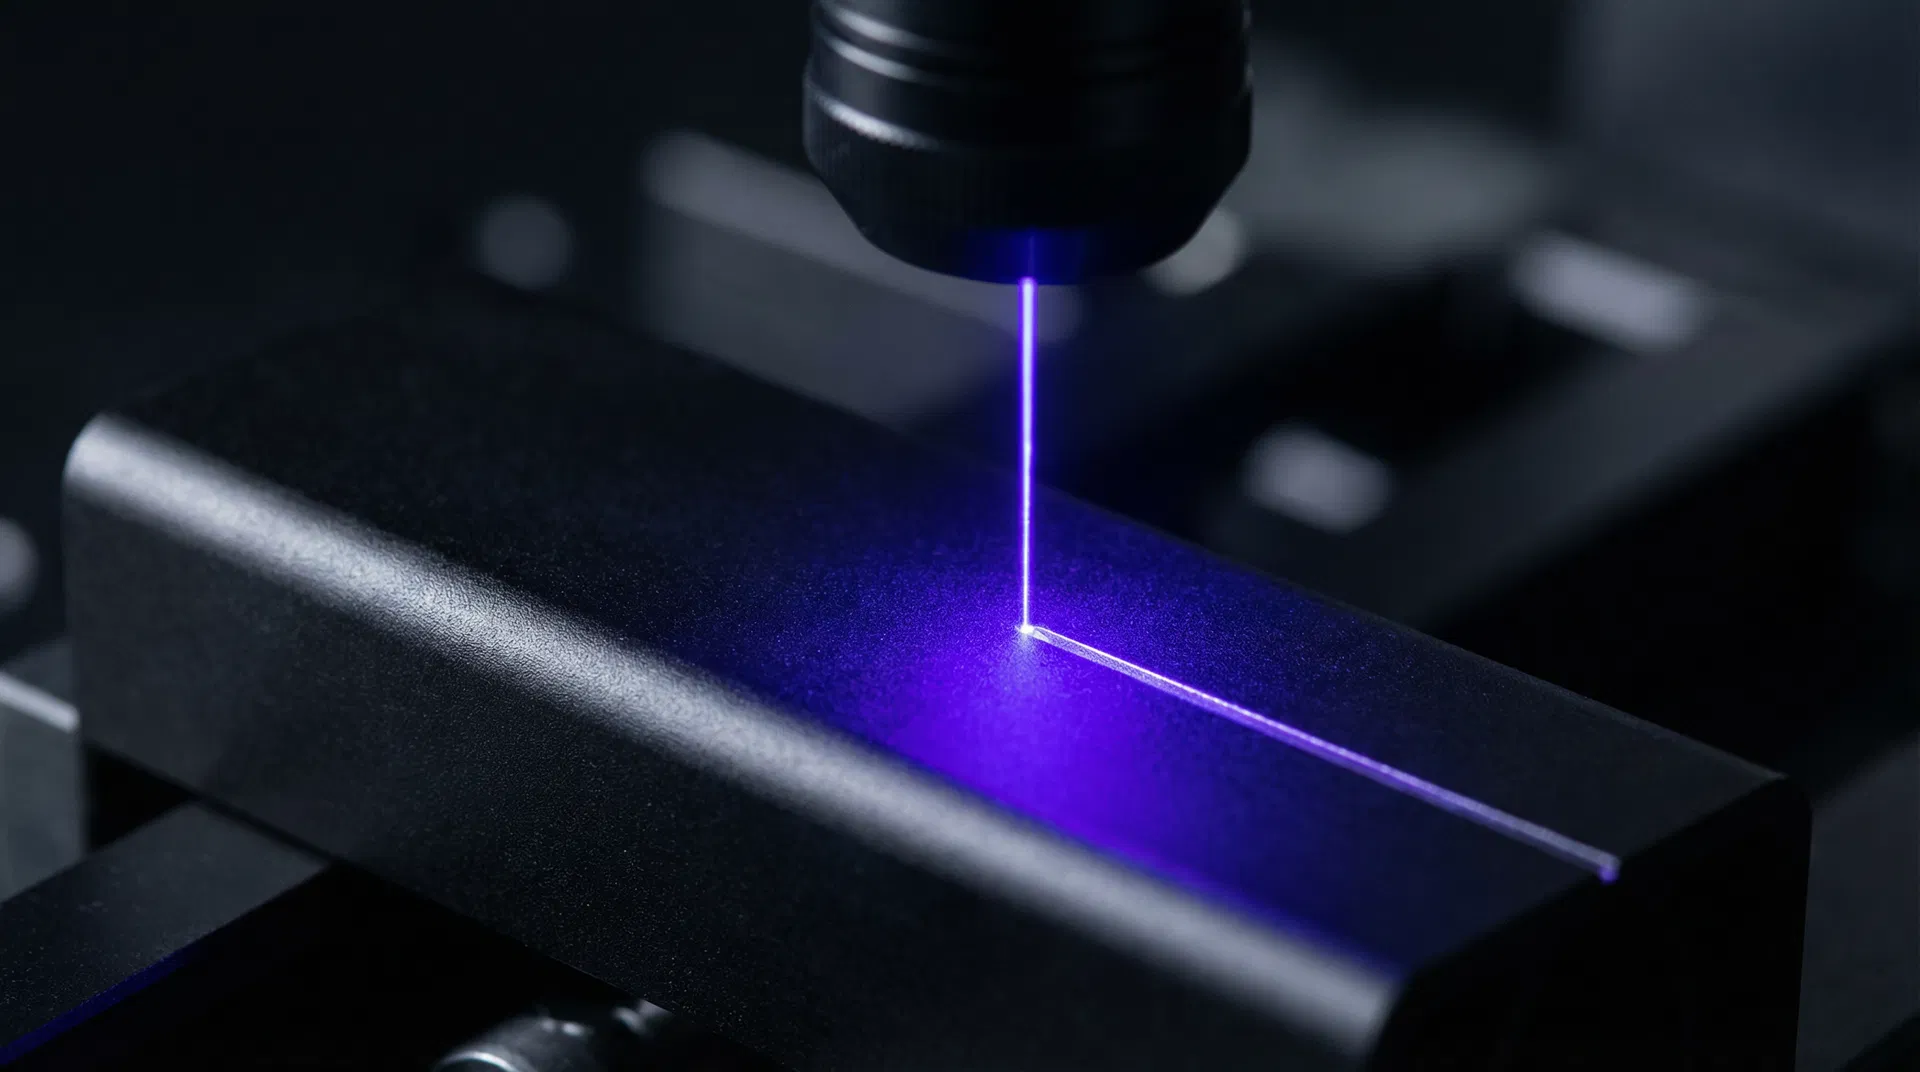
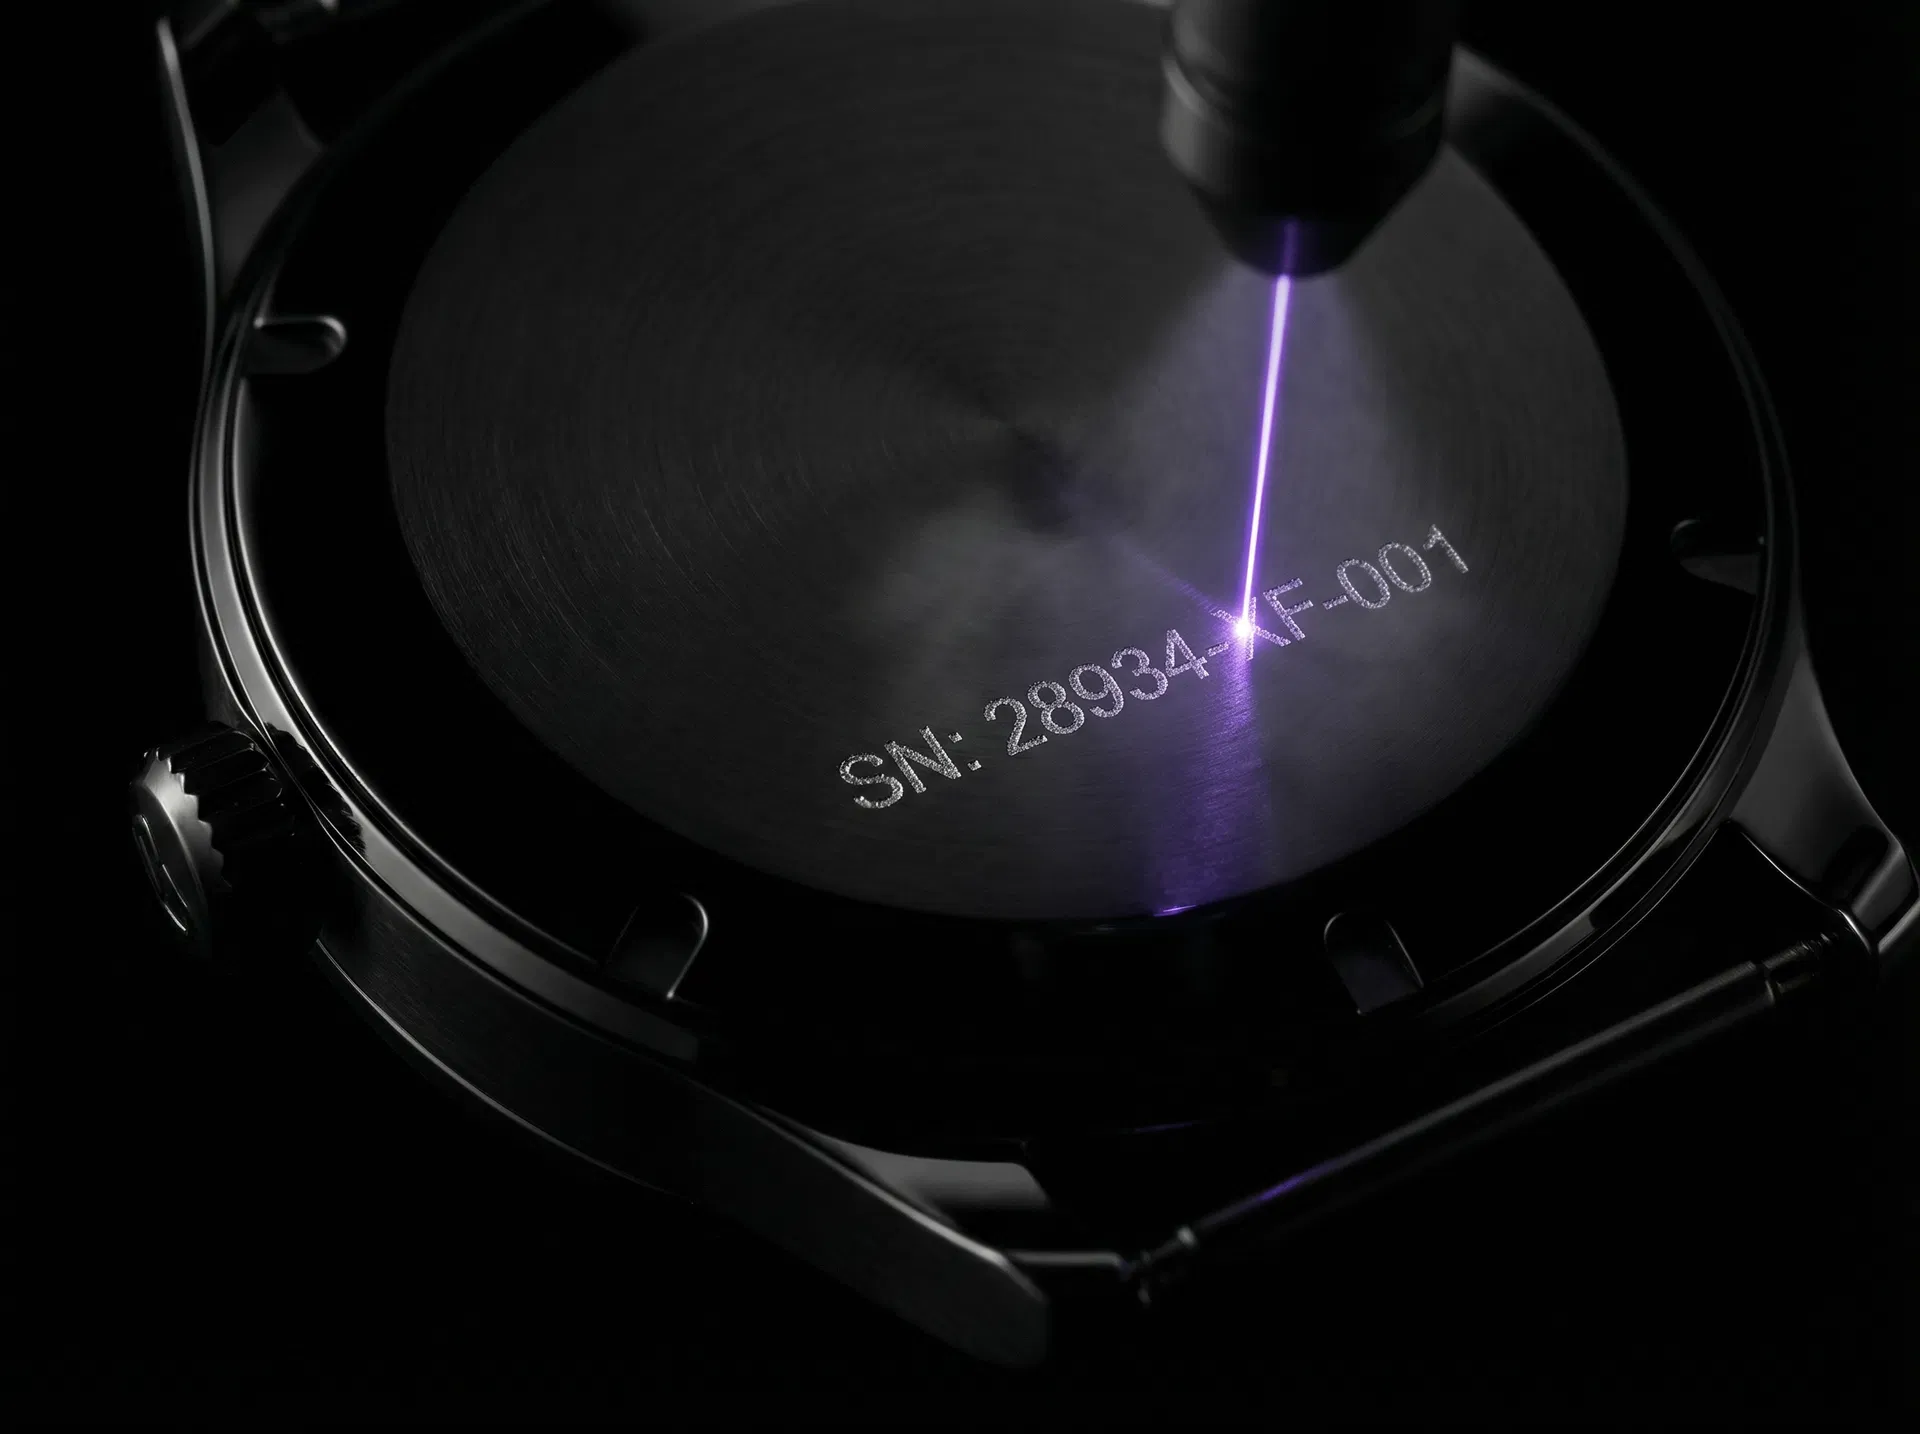
Il visual originale restituisce l’interazione concreta tra il principio fisico e il pezzo da marcare.
SCEGLIERE IL PROCESSO
Confronto indicativo: la scelta finale dipende dal materiale, dal rivestimento, dalla geometria, dal risultato atteso e dalle condizioni di produzione.
APPLICAZIONI DA QUALIFICARE
AERONAUTICA · INDUSTRIA
Identificazione, localizzazione o personalizzazione su pezzi anodizzati, con attenzione alla resa visiva e allo strato superficiale.
MEDICO · TECNICO
Applicazioni dove la finitura della superficie e i cicli d’uso impongono una qualificazione della marcatura direttamente sul pezzo.
LUSSO · MICROTECNICA
Casi in cui contrasto, finezza e rispetto dell’estetica del pezzo fanno parte del capitolato.
STUDIO D’APPLICAZIONE UV
Inviate un pezzo o descrivete il vostro materiale, il suo trattamento e il risultato atteso. NWS Laser qualifica il processo con voi.