Interakcja fotochemiczna
Krótka długość fali sprzyja działaniu powierzchniowemu odpowiedniemu dla aplikacji wymagających kontrolowanej ingerencji.
DOŚWIADCZENIE NWS Laser · UV 355 NM
Laser UV przeznaczony jest do zastosowań, gdzie oznakowanie musi współistnieć z powierzchnią: anodowanie, pasywacja, PVD, DLC, rodyzowanie i inne wrażliwe powłoki.
WYZWANIE
Użyteczne oznakowanie musi pozostać czytelne, trwałe i kontrolowane. Gdy detal ma warstwę funkcjonalną lub estetyczną, proces należy zakwalifikować zarówno pod kątem wymaganego kontrastu, jak i jego interakcji z powierzchnią.
PROCES
Strona lokalna omawia kluczowe osie zagadnienia UV: skupiona energia, kontrola wpływu cieplnego i precyzja zapisu.
Krótka długość fali sprzyja działaniu powierzchniowemu odpowiedniemu dla aplikacji wymagających kontrolowanej ingerencji.
Reżim UV pozwala badać kontrasty lub modyfikacje powierzchni tam, gdzie trzeba pilnować rozprzestrzeniania ciepła.
Ustawienia wiązki, podłoża i taktowania kwalifikuje się na rzeczywistych częściach przed wyborem rozwiązania.
ZROZUMIEĆ ABSORPCJĘ UV
Wiązka przekształca tylko tę energię, która zostaje rzeczywiście pochłonięta przez obrabiany element. Część światła może zostać odbita lub przepuszczona. Udział pochłoniętego światła zależy od długości fali, składu, pigmentów, wypełniaczy i stanu powierzchni: dwa elementy o tym samym kolorze nie muszą reagować tak samo.
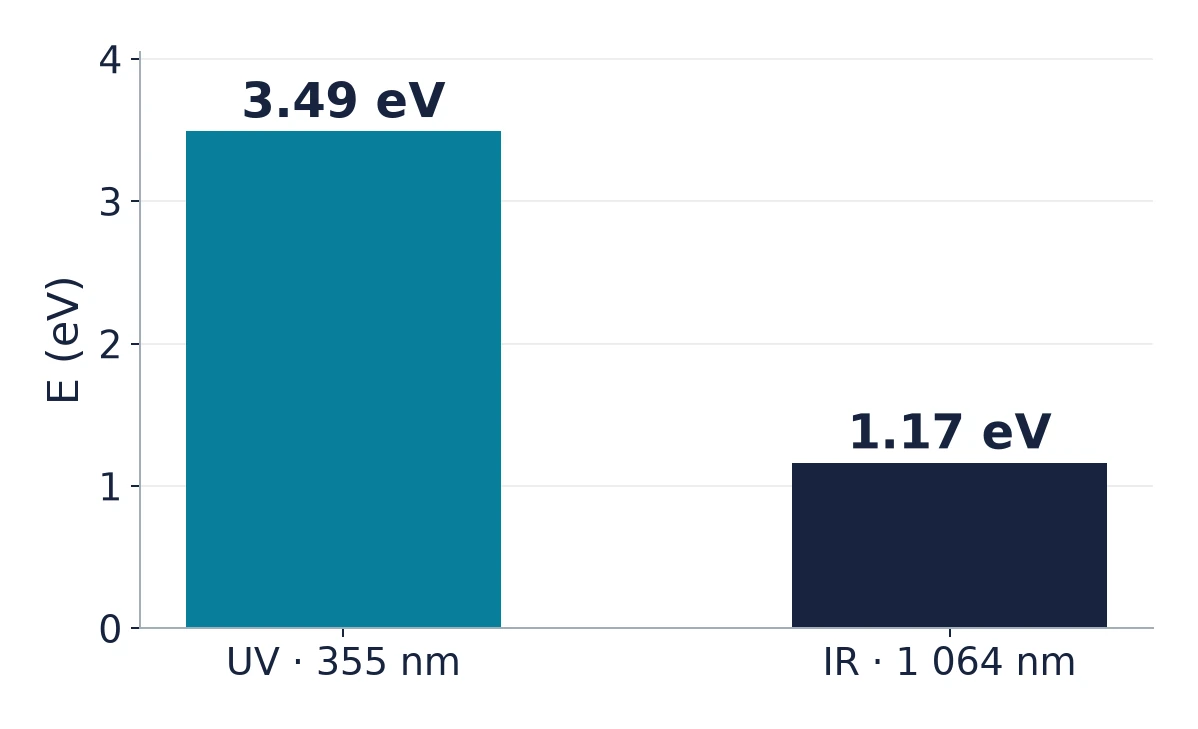
Energię fotonu oblicza się ze wzoru E = h × c / λ. Przy 355 nm jest ona około trzykrotnie większa niż energia fotonu podczerwonego o długości fali 1 064 nm, która wynosi 1,17 eV. Może to umożliwić niektóre wzbudzenia elektronowe, ale nie gwarantuje ani absorpcji przez materiał, ani bezpośredniego zerwania wszystkich jego wiązań chemicznych.
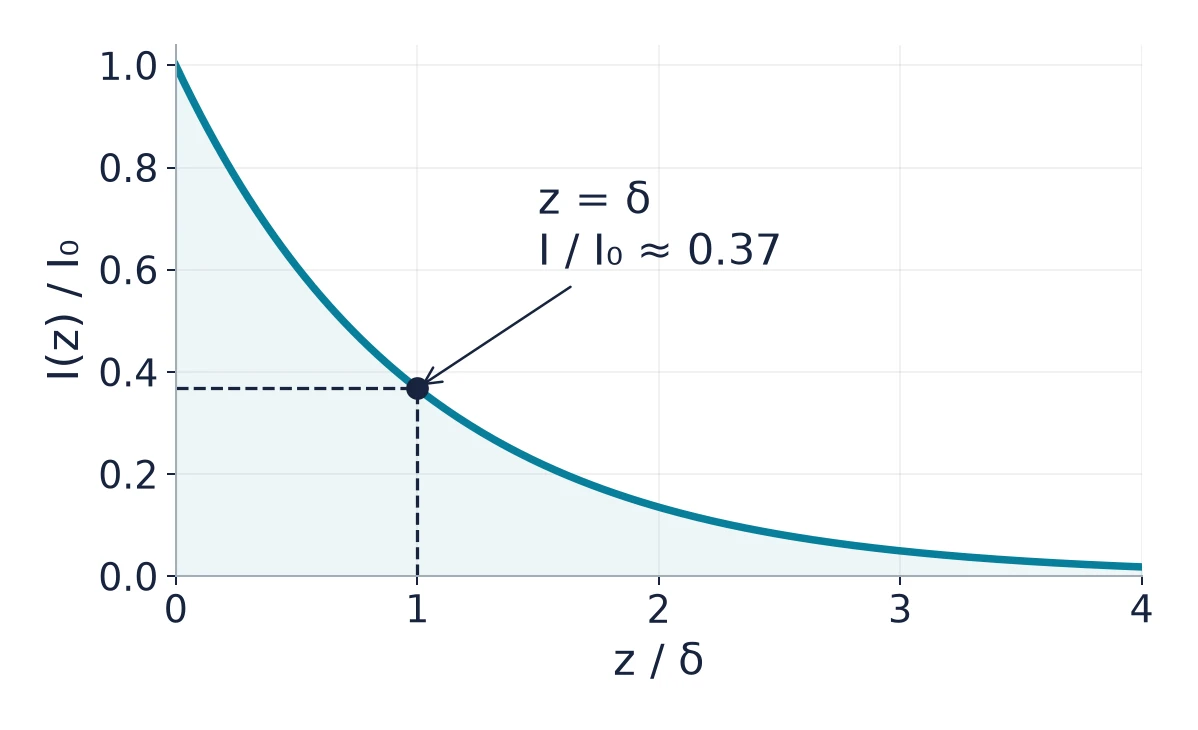
W jednorodnym ośrodku tłumienie liniowe można opisać wzorem I(z) = I₀ × exp(−αz). Współczynnik absorpcji α zależy od materiału i długości fali. Im jest większy, tym mniejsza jest charakterystyczna głębokość δ = 1/α. Zależność ta opisuje penetrację optyczną, a nie głębokość grawerowania ani strefę wpływu ciepła.
Wzbudzenie elektronowe może zapoczątkować przemianę chemiczną lub zerwanie wiązania, jeśli umożliwiają to materiał i dostępne przejście. Mechanizm ten może przyczyniać się do znakowania lub ablacji niektórych polimerów i powłok. Przy 355 nm samo porównanie energii fotonu z energią wiązania nie wystarcza, by przewidzieć wynik.
Pochłonięta energia może zamienić się w ciepło wskutek relaksacji elektronów i przekazania energii sieci krystalicznej lub cząsteczkom. W przypadku impulsów nanosekundowych ten udział pozostaje istotny, zwłaszcza w metalach. W zależności od dostarczonej dawki może dojść do zmiany kontrastu, stopienia lub odparowania materiału. Nakładanie się impulsów może również prowadzić do kumulacji ciepła.
Przy dużym natężeniu jednoczesna absorpcja kilku fotonów może umożliwić wzbudzenie, którego nie wywołałby pojedynczy foton. Proces ten jest szczególnie badany w przypadku impulsów ultrakrótkich i niektórych materiałów przezroczystych. Nie opisuje on automatycznie działania nanosekundowego lasera UV ani nie oznacza, że IK-SERIES UV umożliwia grawerowanie w objętości materiału.
To określenie oznacza ograniczony wpływ cieplny w określonych warunkach. Sama długość fali 355 nm nie gwarantuje braku strefy wpływu ciepła. Czas trwania impulsów, fluencję — energię na jednostkę powierzchni —, częstotliwość powtarzania i liczbę przejść należy zweryfikować na rzeczywistym elemencie.
Kolejne impulsy mogą tworzyć defekty lub modyfikować powierzchnię, a tym samym zmieniać absorpcję lub próg ablacji. Jest to efekt inkubacji, jeśli występuje w danym materiale. Podczas próby wieloprzejściowej należy zatem kontrolować zmiany kontrastu, warstwy i nagrzewania, a nie tylko wynik pierwszego przejścia.
Podstawy naukowe · Paul Scherrer Institut — Photoablation of Polymer Materials · RP Photonics — Laser Ablation · COMSOL — Beer–Lambert
VOIR LE PROCÉDÉ
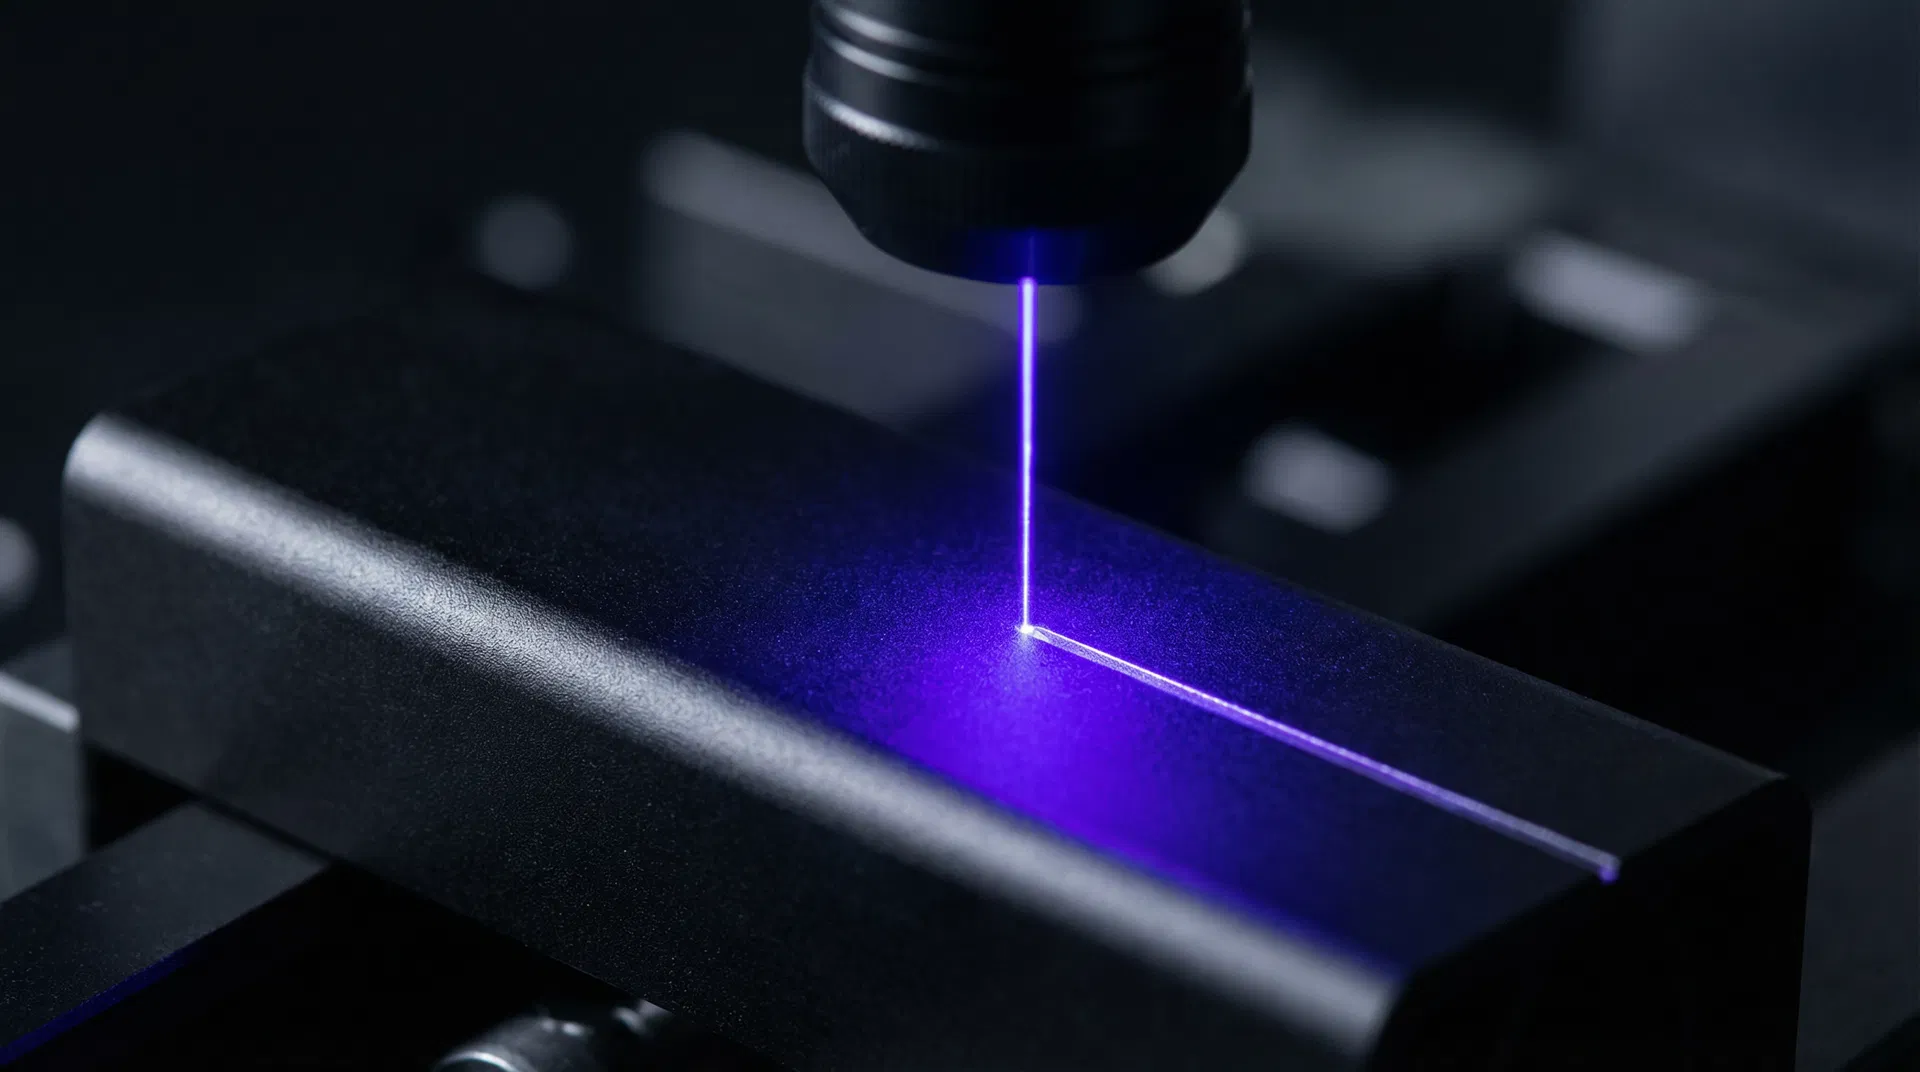
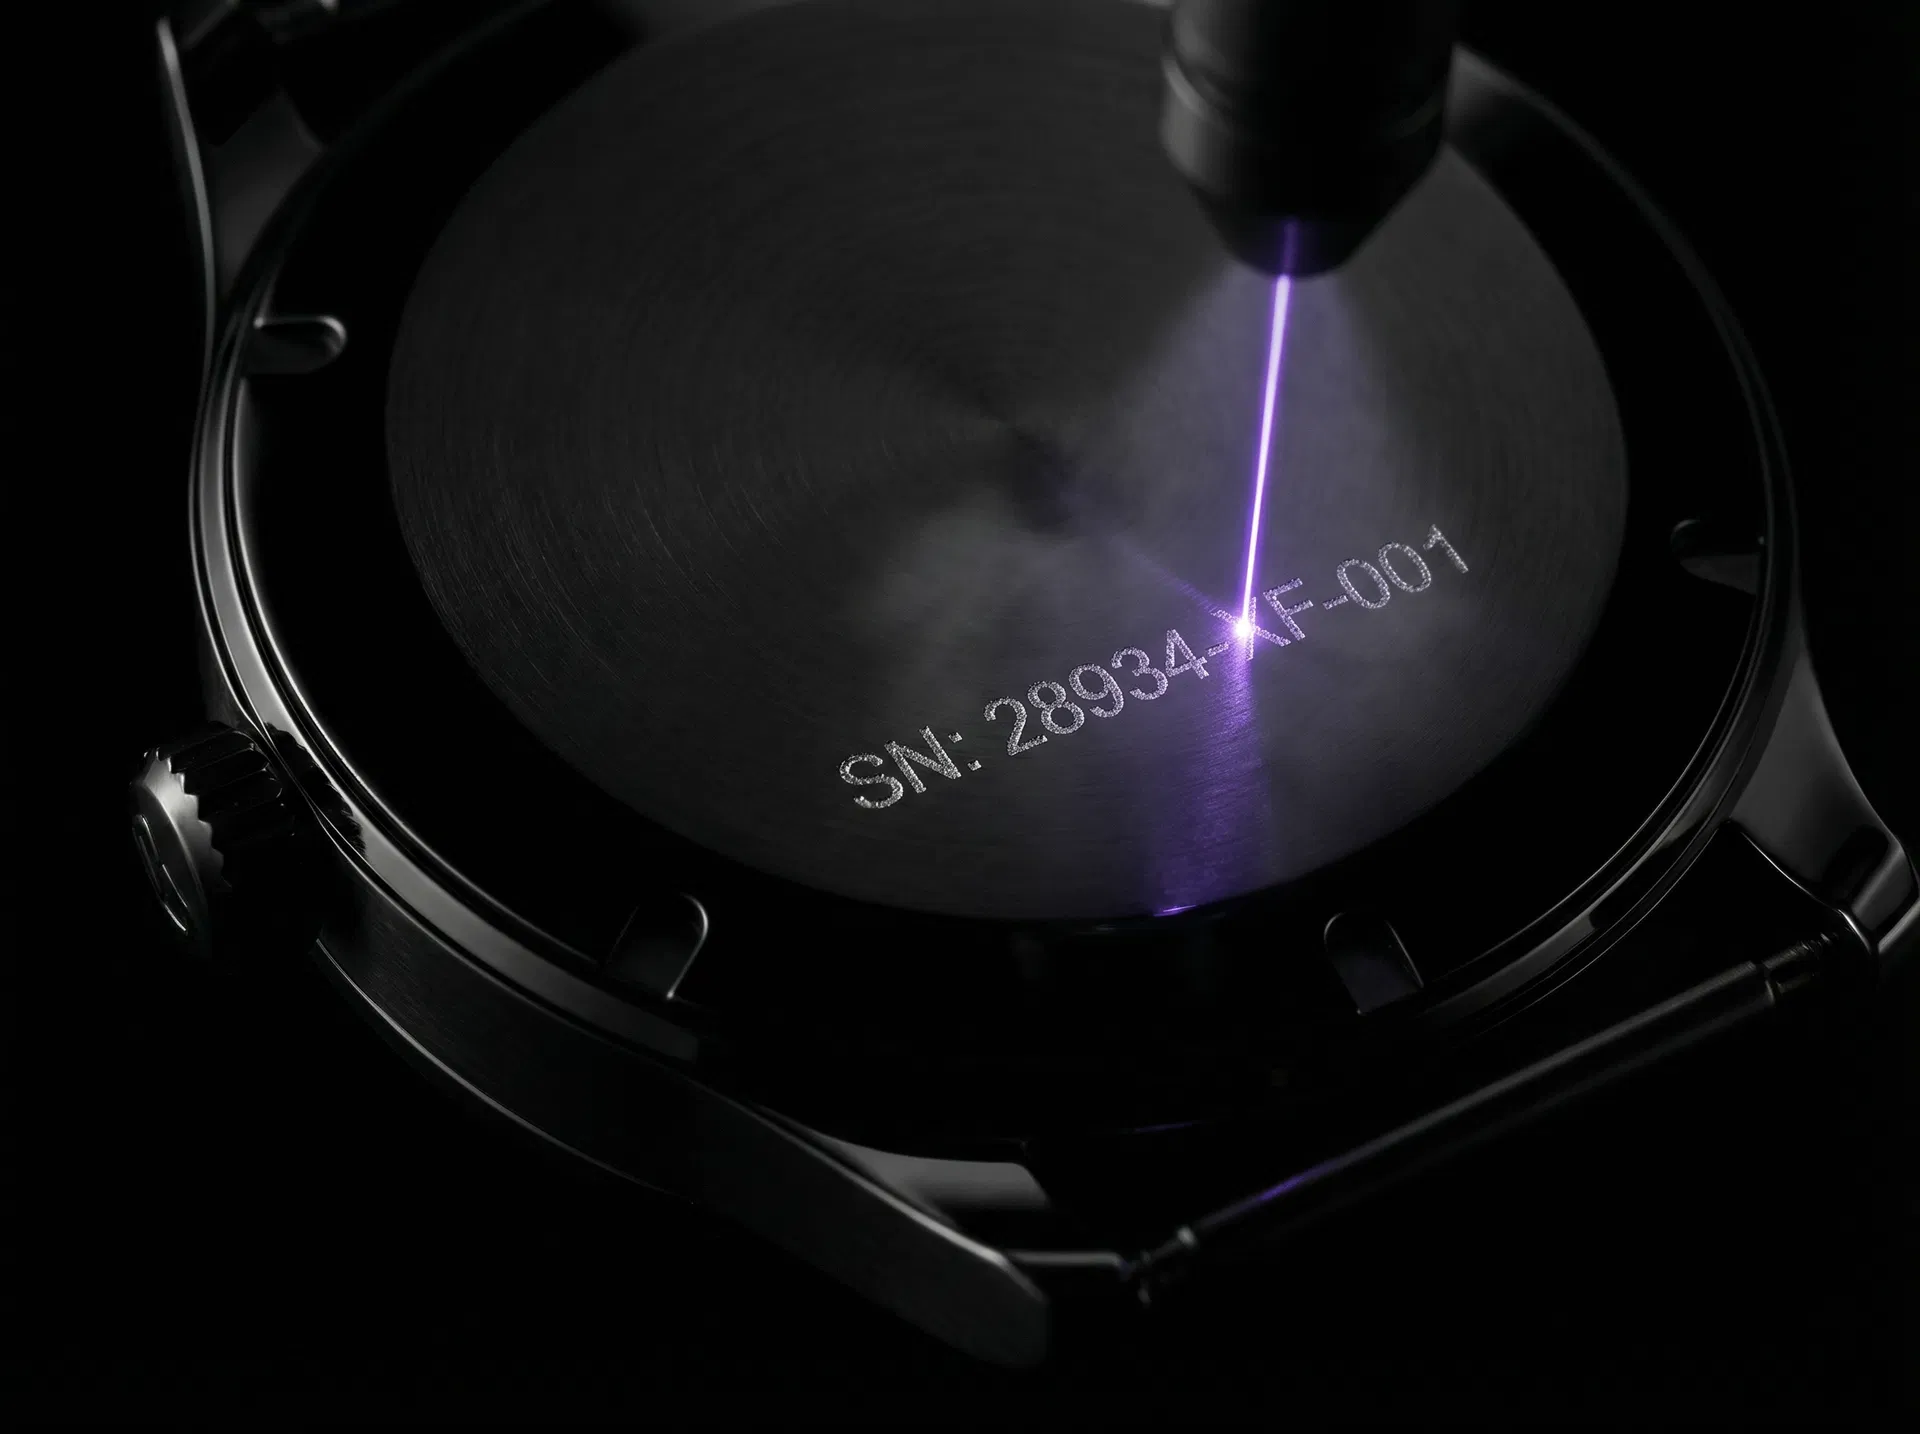
Oryginalna wizualizacja oddaje konkretną interakcję między zasadą fizyczną a elementem do znakowania.
CHOISIR LE PROCÉDÉ
Porównanie orientacyjne: ostateczny wybór zależy od materiału, powłoki, geometrii, oczekiwanego efektu oraz warunków produkcji.
ZASTOSOWANIA WYMAGAJĄCE KWALIFIKACJI
LOTNICTWO · PRZEMYSŁ
Identyfikacja, oznaczanie lub personalizacja na częściach anodowanych, ze szczególnym uwzględnieniem efektu wizualnego i warstwy powierzchniowej.
MÉDICAL · TECHNIQUE
Zastosowania, w których wykończenie powierzchni i cykle eksploatacyjne wymagają kwalifikacji znakowania bezpośrednio na detalu.
LUXE · MICROTECHNIQUE
Przypadki, w których kontrast, precyzja i poszanowanie estetyki części są częścią specyfikacji.
BADANIE ZASTOSOWANIA UV
Prześlij część lub opisz swój materiał, jego obróbkę i oczekiwany rezultat. NWS Laser kwalifikuje proces razem z Tobą.