Interaction photochimique
Une longueur d’onde courte favorise une action de surface adaptée aux applications qui demandent une intervention contrôlée.

EXPERTISE NWS Laser · UV 355 NM
Le laser UV s’adresse aux applications où l’inscription doit cohabiter avec la surface : anodisation, passivation, PVD, DLC, rhodiage et autres revêtements sensibles.
L’ENJEU
Un marquage utile doit rester lisible, durable et maîtrisé. Lorsque la pièce porte une couche fonctionnelle ou esthétique, le procédé doit être qualifié à la fois pour le contraste recherché et pour son interaction avec la surface.
LE PROCÉDÉ
La page locale reprend les axes essentiels du dossier UV : énergie focalisée, maîtrise de l’impact thermique et précision de l’inscription.
Une longueur d’onde courte favorise une action de surface adaptée aux applications qui demandent une intervention contrôlée.
Le régime UV permet d’explorer des contrastes ou des modifications de surface lorsque la diffusion de chaleur doit être surveillée.
Le réglage du faisceau, du support et de la cadence se qualifie sur les pièces réelles avant le choix de la solution.
COMPRENDRE L’ABSORPTION UV
Le faisceau ne transforme que l’énergie effectivement absorbée par la pièce. Une partie de la lumière peut être réfléchie ou transmise. La fraction absorbée dépend de la longueur d’onde, de la composition, des pigments, des charges et de l’état de surface : deux pièces de même couleur ne réagissent pas nécessairement de la même façon.
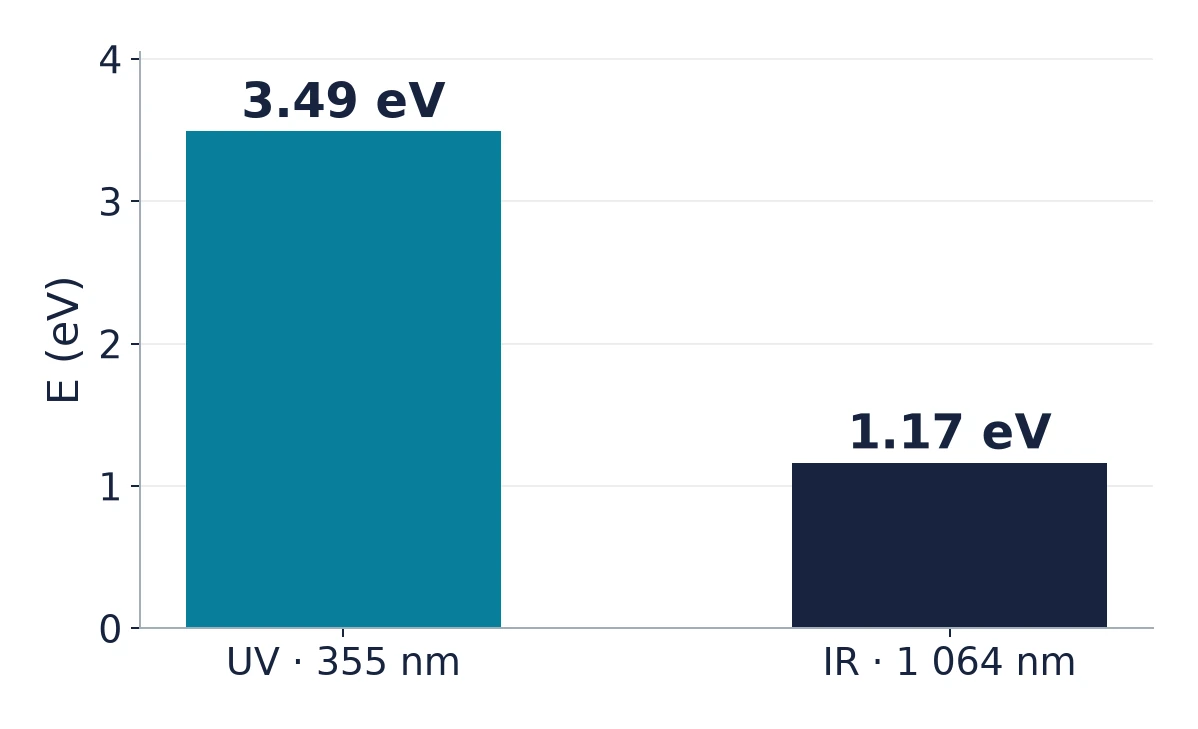
L’énergie d’un photon se calcule par E = h × c / λ. À 355 nm, elle est environ trois fois supérieure à celle d’un photon infrarouge à 1 064 nm, soit 1,17 eV. Cela peut rendre accessibles certaines excitations électroniques, mais ne garantit ni l’absorption du matériau ni la rupture directe de toutes ses liaisons chimiques.
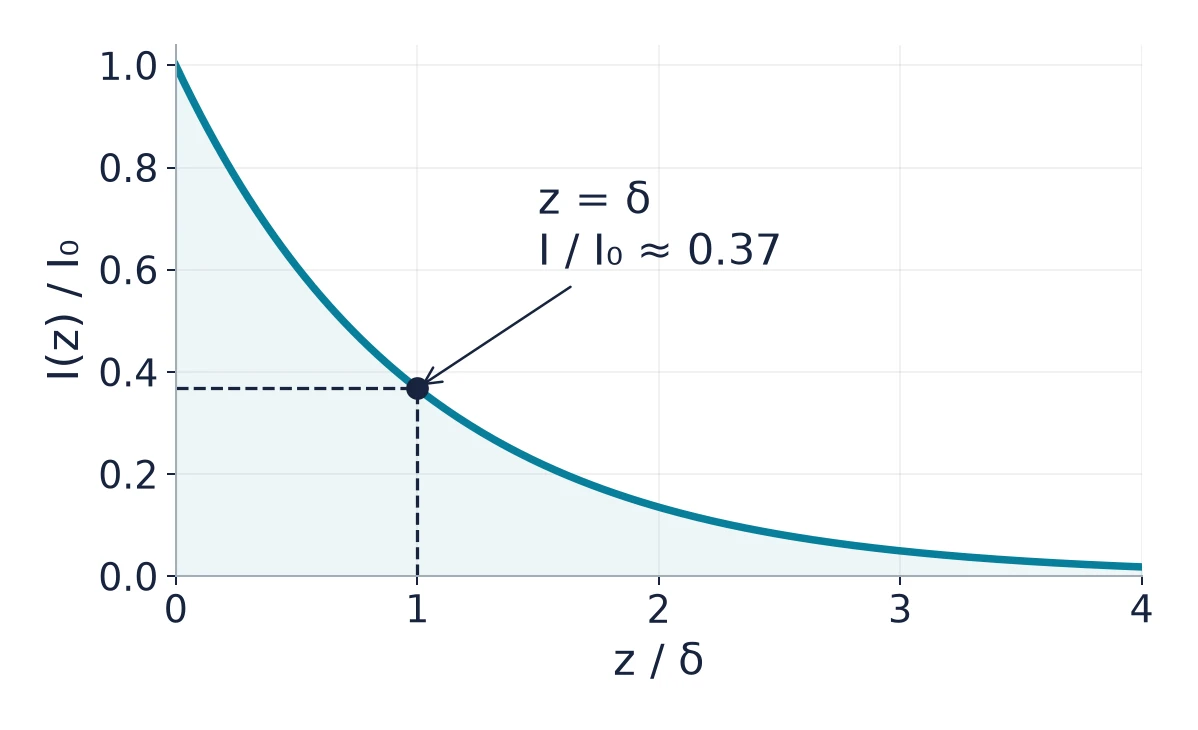
Dans un milieu homogène, l’atténuation linéaire peut s’écrire I(z) = I₀ × exp(−αz). Le coefficient d’absorption α dépend du matériau et de la longueur d’onde. Plus il est élevé, plus la profondeur caractéristique δ = 1/α est faible. Cette relation décrit la pénétration optique, pas la profondeur de gravure ni la zone affectée thermiquement.
Une excitation électronique peut déclencher une transformation chimique ou une rupture de liaison si la matière et la transition accessible le permettent. Ce mécanisme peut contribuer au marquage ou à l’ablation de certains polymères et revêtements. À 355 nm, il ne suffit pas de comparer l’énergie du photon à une énergie de liaison pour prévoir le résultat.
L’énergie absorbée peut se convertir en chaleur par relaxation des électrons et transfert au réseau ou aux molécules. Avec des impulsions nanosecondes, cette contribution reste importante, notamment sur les métaux. Selon la dose déposée, elle peut produire un changement de contraste, une fusion ou une vaporisation. Le recouvrement des impulsions peut aussi accumuler la chaleur.
À forte intensité, l’absorption simultanée de plusieurs photons peut permettre une excitation qu’un seul photon ne déclenche pas. Cette voie est particulièrement étudiée avec les impulsions ultracourtes et certains matériaux transparents. Elle ne décrit pas automatiquement le fonctionnement d’un laser UV nanoseconde, ni une capacité de gravure dans le volume de l’IK-SERIES UV.
L’expression désigne un impact thermique limité dans certaines conditions. La longueur d’onde de 355 nm, à elle seule, ne garantit pas une zone affectée thermiquement nulle. La durée des impulsions, la fluence — énergie par unité de surface —, la cadence et le nombre de passages doivent être qualifiés sur la pièce réelle.
Des impulsions successives peuvent créer des défauts ou modifier la surface et donc l’absorption ou le seuil d’ablation. C’est l’effet d’incubation, lorsqu’il se produit dans le matériau considéré. Un essai multipassage doit ainsi contrôler l’évolution du contraste, de la couche et de l’échauffement, pas seulement le résultat du premier passage.
Repères scientifiques · Paul Scherrer Institut — Photoablation of Polymer Materials · RP Photonics — Laser Ablation · COMSOL — Beer–Lambert
VOIR LE PROCÉDÉ
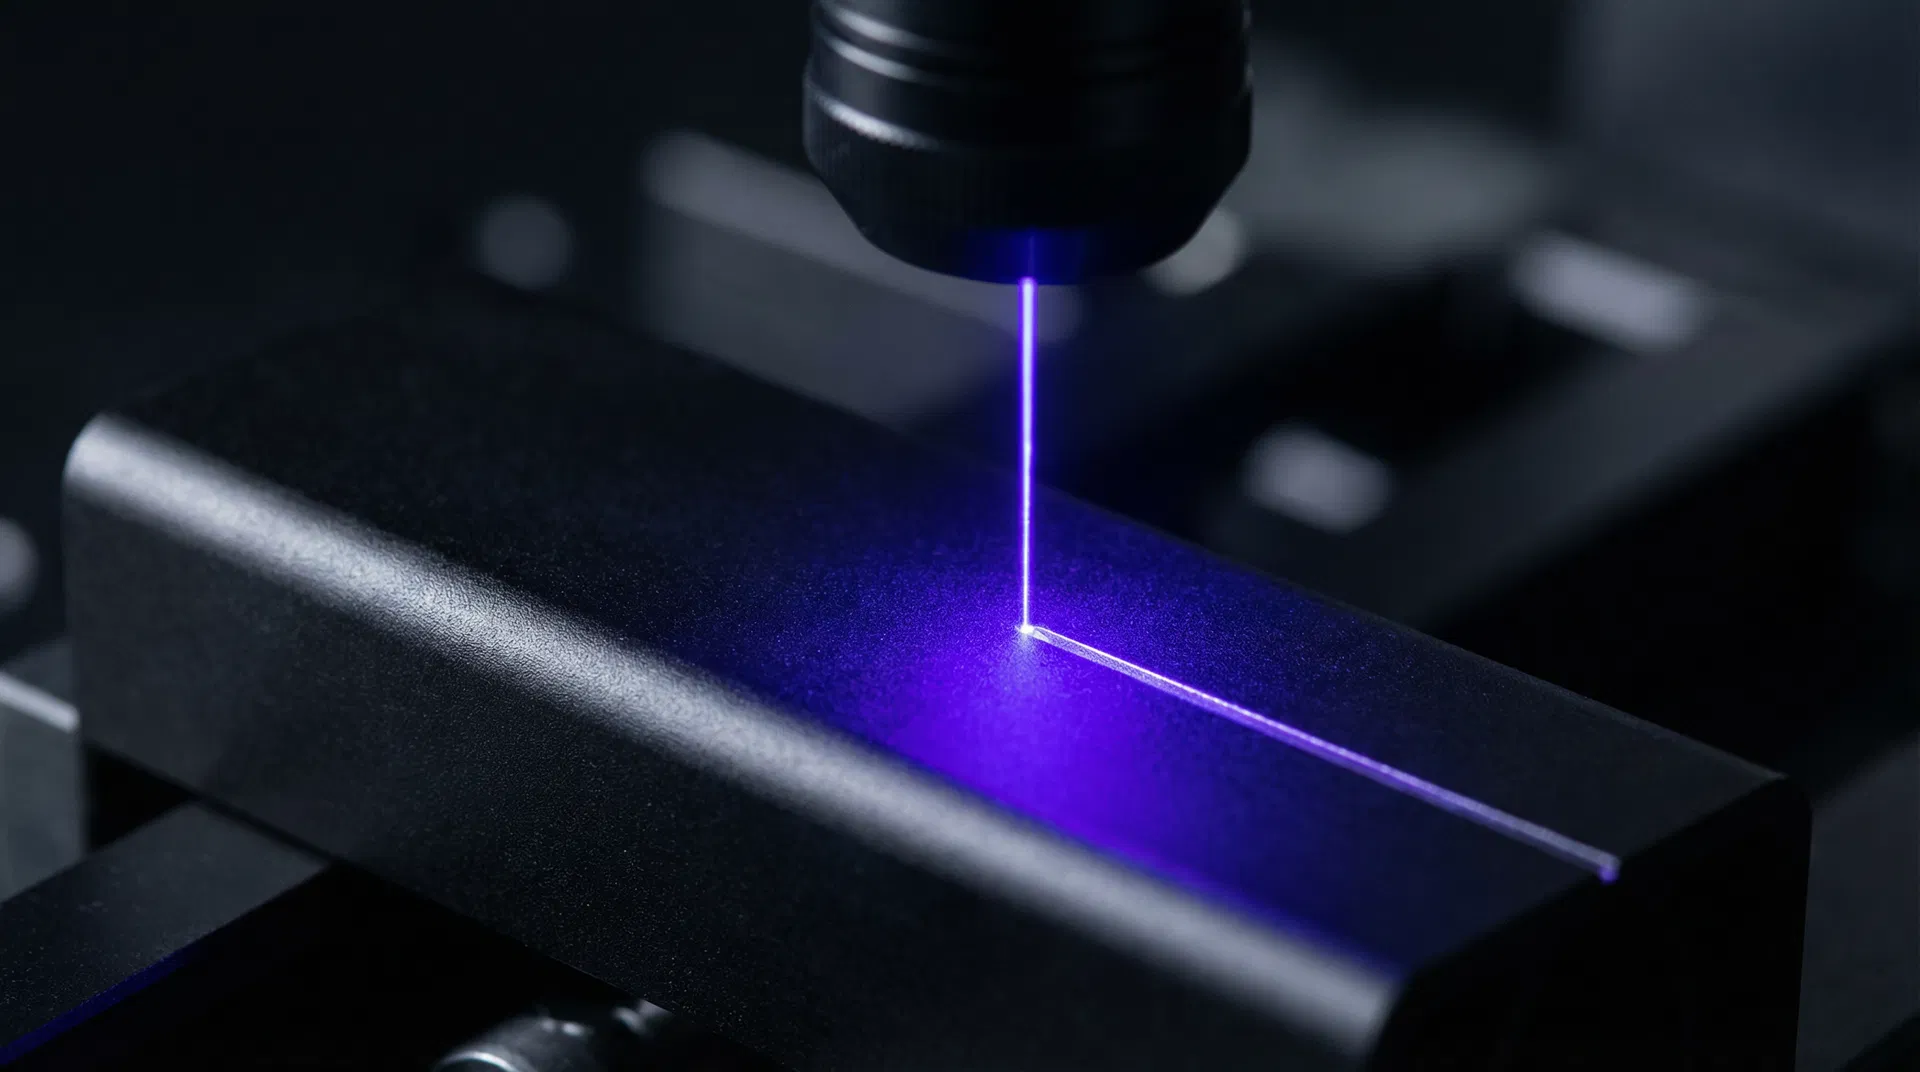
Le visuel d’origine restitue l’interaction concrète entre le principe physique et la pièce à marquer.
CHOISIR LE PROCÉDÉ
Comparaison indicative : le choix final dépend du matériau, du revêtement, de la géométrie, du rendu attendu et des conditions de production. Comparer fibre, MOPA, UV et CO₂ selon la pièce et le résultat.
APPLICATIONS À QUALIFIER
AÉRONAUTIQUE · INDUSTRIE
Identification, repérage ou personnalisation sur des pièces anodisées, avec une attention portée au rendu visuel et à la couche de surface. Voir le guide de qualification sur aluminium anodisé.
MÉDICAL · TECHNIQUE
Applications où la finition de surface et les cycles d’usage imposent une qualification du marquage directement sur pièce.
LUXE · MICROTECHNIQUE
Cas où le contraste, la finesse et le respect de l’esthétique de la pièce font partie du cahier des charges.
ÉTUDE D’APPLICATION UV
Envoyez une pièce ou décrivez votre matériau, son traitement et le résultat attendu. NWS Laser qualifie le procédé avec vous.