Caractériser les résidus
La nature des résidus de trempe, la présence d’huile et leur répartition orientent les essais. La zone à traiter et l’état de propreté attendu sont définis avant la mise au point.
PRÉPARATION DE SURFACE · DÉCAPAGE LASER
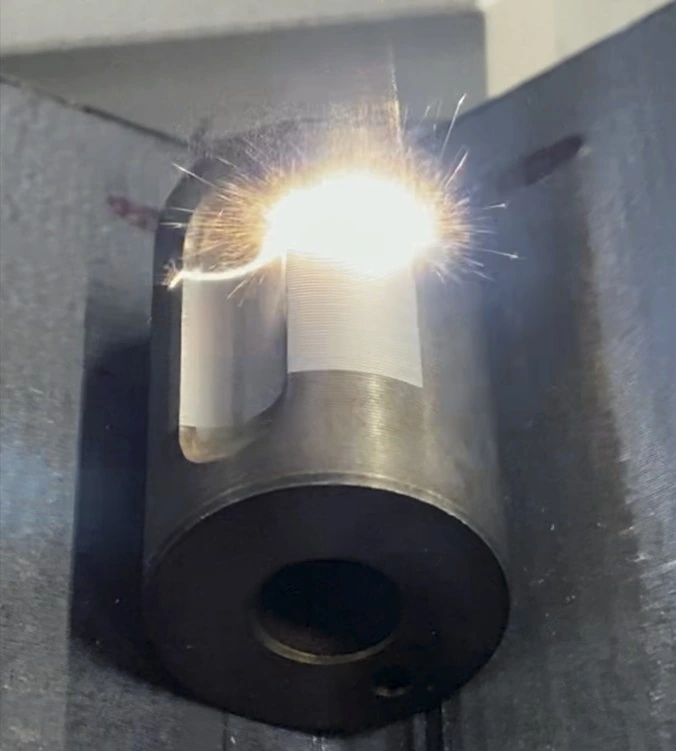
Retirer localement des résidus de trempe et d’huile sur une pièce en acier avec un laser MOPA 100 W.
Le décapage laser est un procédé de préparation de surface sans contact. Il cible une zone définie pour retirer un dépôt, un contaminant ou un résidu, puis préparer la pièce selon les exigences de l’opération suivante.
Dans cette application, la pièce en acier présente des résidus de trempe et d’huile. Une source MOPA de 100 W est réglée sur la pièce réelle : impulsions, balayage et stratégie de passage sont ajustés pour retirer les résidus tout en respectant le critère de surface défini avec le client.
LES RÉSIDUS, LA SURFACE, LE POSTE
La nature des résidus de trempe, la présence d’huile et leur répartition orientent les essais. La zone à traiter et l’état de propreté attendu sont définis avant la mise au point.
Un aspect visuellement propre ne suffit pas toujours. Le critère pertinent dépend de l’opération suivante : assemblage, collage, marquage, contrôle ou traitement de surface. Il est défini et vérifié sur la pièce réelle.
Le retrait de résidus peut générer fumées, poussières, particules ou vapeurs. Confinement, captage à la source et prévention du risque de feu lié aux résidus huileux font partie de l’étude du procédé.
PRINCIPE DU DÉCAPAGE LASER
Le faisceau apporte son énergie sur une zone précise. Le comportement du résidu et celui de l’acier ne se confondent pas : c’est cette différence qui rend possible un retrait localisé à condition de qualifier la pièce.
La puissance moyenne n’est qu’un repère. Durée et cadence des impulsions, vitesse de balayage, recouvrement des passes, optique et géométrie influencent le décapage laser et son homogénéité.
Une nuance d’acier et une contamination annoncées ne remplacent pas un échantillon. L’essai confirme la zone réellement traitée, l’état de surface obtenu et le cycle compatible avec l’intégration visée.
FAQ DÉCAPAGE LASER
Le décapage laser est un procédé de préparation de surface sans contact qui retire une couche ou un résidu ciblé sur une zone définie. Son intérêt dépend de la pièce, du dépôt à retirer, de l’état de surface attendu et de l’opération suivante.
Non. La puissance nominale seule ne suffit pas : durée et cadence des impulsions, stratégie de balayage, nombre de passages, géométrie et nature des résidus influencent le résultat. Un essai sur la pièce réelle permet de régler le procédé.
Le retrait de résidus peut générer fumées, poussières, particules ou vapeurs. Le captage à la source, le confinement et l’évaluation du risque de feu lié aux résidus huileux se définissent avec le procédé et l’environnement réel de l’atelier.
Non. Le choix se fait selon la surface à traiter, la géométrie, le dépôt, l’état de surface visé, la cadence, le captage des émissions et les contraintes d’intégration. Le laser est particulièrement pertinent lorsque la zone à traiter doit être localisée et contrôlée.
Pour préparer l’essai, identifiez la référence de pièce et le lot dont elle provient. Précisez à quel moment du parcours de fabrication elle sera présentée au laser : après la trempe, après stockage ou après une préparation déjà effectuée. Signalez tout nettoyage préalable afin de distinguer cet état de celui rencontré habituellement en atelier.
Si les pièces présentent des aspects différents, décrivez ces écarts plutôt que de choisir uniquement la pièce la plus propre. Quelle huile est utilisée ? Les résidus observés sont-ils habituels ou exceptionnels ? Les informations manquantes restent à préciser avec les personnes responsables du traitement.
Sur une photo ou un plan identifié, indiquez la face concernée, les limites de la zone à décaper et les surfaces à exclure. Ajoutez un repère permettant de retrouver cette orientation sur la pièce réelle. Si plusieurs zones sont envisagées, donnez à chacune un nom repris dans les échanges.
Précisez la version du document et les dimensions utiles disponibles. Les contours doivent-ils suivre une limite fonctionnelle ou une limite dessinée ? Comment la pièce sera-t-elle présentée et maintenue ? Ces points sont à convenir avant de comparer plusieurs essais.
Préparez une grille commune à la production et au contrôle, sans présumer du résultat. Identifiez qui décidera de l’acceptation et avec quelle méthode. Une photographie peut documenter l’aspect observé, mais le dossier doit préciser ce qu’elle permettra effectivement de juger.
Regroupez les repères de pièce, les documents annotés et les critères envisagés pour transmettre votre application technique. Distinguez les informations confirmées des questions ouvertes, notamment sur l’huile et les conditions de présentation.
Si vous avez repéré un équipement dans le catalogue machines, mentionnez cette référence comme une piste à étudier, sans présumer de son adéquation. Pour préparer les questions d’atelier, consultez les points d’étude du risque de feu et de l’extraction : les dispositions propres à votre poste restent à convenir.
ÉTUDE D’APPLICATION
Transmettez la nuance d’acier, la nature des résidus, la zone à nettoyer et l’état de surface attendu. L’équipe NWS Laser prépare un essai de décapage laser et étudie les conditions d’intégration, de confinement et de captage à prévoir.
Comprendre les fumées et particules générées par un procédé laser
Étudier le risque de feu et l’extraction associés aux résidus