Caratterizzare i residui
La natura dei residui di tempra, la presenza di olio e la loro distribuzione orientano le prove. La zona da trattare e lo stato di pulizia richiesto si definiscono prima della messa a punto.
PREPARAZIONE SUPERFICIE · DECAPAGGIO LASER
Rimuovere residui di tempra e tracce di olio da un componente in acciaio con un laser MOPA 100 W.
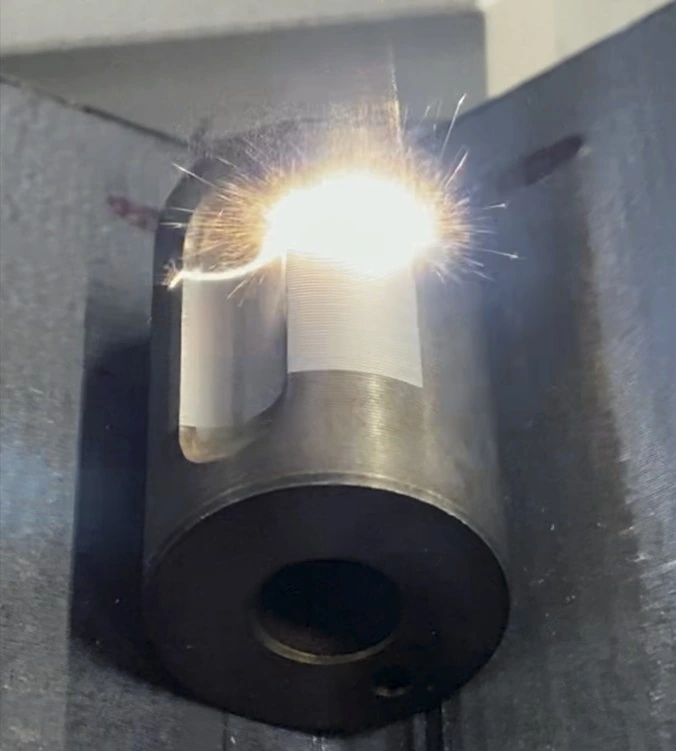
Applicazione su un componente in acciaio con residui di tempra e di olio. Il decapaggio laser agisce sulla zona da pulire per preparare la superficie in funzione delle esigenze dell’operazione successiva.
Il processo utilizza una sorgente laser MOPA da 100 W. La regolazione degli impulsi, la scansione e la strategia di passaggi vengono messi a punto sulla parte reale. L’obiettivo è rimuovere i residui rispettando i criteri richiesti per la superficie dell’acciaio.
I RESIDUI, LA SUPERFICIE, LA POSTAZIONE
La natura dei residui di tempra, la presenza di olio e la loro distribuzione orientano le prove. La zona da trattare e lo stato di pulizia richiesto si definiscono prima della messa a punto.
La sorgente MOPA 100 W consente di lavorare sui parametri d’impulso. La scansione e i passaggi si impostano in funzione dei residui presenti. Il risultato va controllato sulla superficie reale, non solo visivamente.
Fumi, particelle, proiezioni e rischio d’incendio dovuto ai residui oleosi vanno considerati nello studio. Devono essere previsti il confinamento del laser e un’adeguata estrazione in linea con il processo.
Per preparare la prova, identificate il riferimento del pezzo e il lotto da cui proviene. Precisate in quale momento del percorso di fabbricazione sarà presentato al laser: dopo la tempra, dopo lo stoccaggio o dopo una preparazione già effettuata. Segnalate qualsiasi pulizia preliminare per distinguere questo stato da quello riscontrato abitualmente in officina.
Se i pezzi presentano aspetti diversi, descrivete questi scostamenti anziché scegliere soltanto il pezzo più pulito. Quale olio viene utilizzato? I residui osservati sono abituali o eccezionali? Le informazioni mancanti restano da precisare con le persone responsabili del trattamento.
Su una fotografia o un disegno identificato, indicate la faccia interessata, i limiti della zona da decapare e le superfici da escludere. Aggiungete un riferimento che consenta di ritrovare questo orientamento sul pezzo reale. Se sono previste più zone, assegnate a ciascuna un nome da riprendere negli scambi.
Precisate la versione del documento e le dimensioni utili disponibili. I contorni devono seguire un limite funzionale o un limite disegnato? Come sarà presentato e mantenuto in posizione il pezzo? Questi punti devono essere concordati prima di confrontare più prove.
Preparate una griglia comune alla produzione e al controllo, senza presumere il risultato. Identificate chi deciderà l’accettazione e con quale metodo. Una fotografia può documentare l’aspetto osservato, ma il dossier deve precisare che cosa consentirà effettivamente di valutare.
Raggruppate i riferimenti del pezzo, i documenti annotati e i criteri previsti per trasmettere la vostra applicazione tecnica. Distinguete le informazioni confermate dalle domande aperte, in particolare sull’olio e sulle condizioni di presentazione.
Se avete individuato un’apparecchiatura nel catalogo macchine, indicate questo riferimento come una possibilità da studiare, senza presumere che sia adeguata. Per preparare le domande relative all’officina, consultate i punti di studio del rischio di incendio e dell’aspirazione: le disposizioni specifiche della vostra postazione restano da concordare.
STUDIO DI APPLICAZIONE
Fornite la tipologia d’acciaio, la natura dei residui, la zona da pulire e lo stato di superficie atteso. Il team NWS Laser prepara una prova di decapaggio e studia le condizioni di integrazione.