Rückstände charakterisieren
Die Art der Härterückstände, das vorhandene Öl und deren Verteilung bestimmen die Versuchsplanung. Die zu behandelnde Zone und der erforderliche Reinigungszustand werden vor der Prozessabstimmung festgelegt.
OBERFLÄCHENVORBEREITUNG · LASERABTRAG
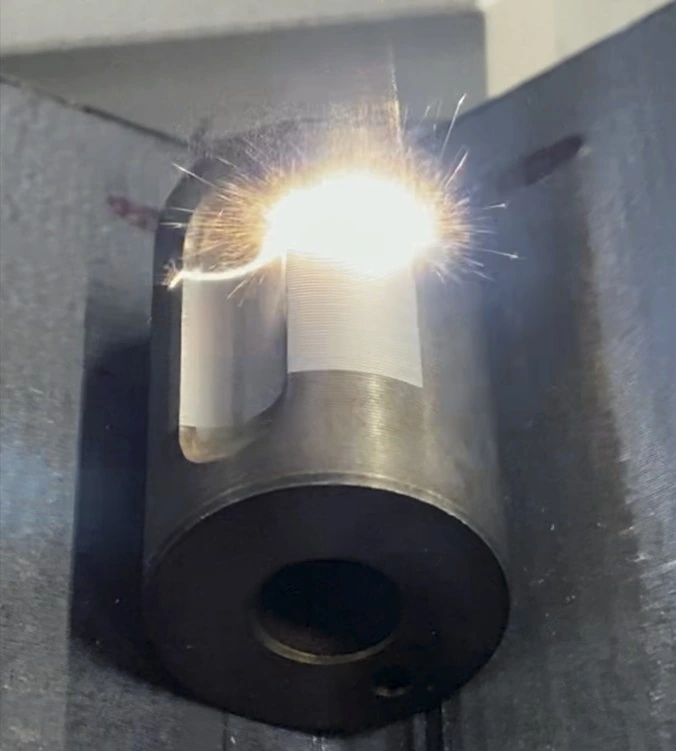
Rückstände vom Härten und Öl auf einem Stahlteil mit einem MOPA 100 W Laser entfernen.
Diese Anwendung betrifft ein Stahlteil mit Härte- und Ölrückständen. Der Laser bearbeitet die zu reinigende Zone, um die Oberfläche entsprechend den Anforderungen des nächsten Arbeitsschritts vorzubereiten.
Das Verfahren nutzt eine MOPA-Quelle mit 100 W. Pulsparameter, Scanstrategie und Anzahl der Durchgänge werden an der realen Bauteiloberfläche eingestellt. Ziel ist die Entfernung der Rückstände bei gleichzeitiger Einhaltung der geforderten Oberflächenkriterien.
RÜCKSTÄNDE, OBERFLÄCHE, ARBEITSPLATZ
Die Art der Härterückstände, das vorhandene Öl und deren Verteilung bestimmen die Versuchsplanung. Die zu behandelnde Zone und der erforderliche Reinigungszustand werden vor der Prozessabstimmung festgelegt.
Die MOPA 100 W Quelle erlaubt die Anpassung der Pulsparameter. Scanmuster und Durchgänge werden entsprechend den vorhandenen Rückständen eingestellt. Die Bewertung erfolgt an der realen Oberfläche, nicht nur visuell.
Rauch, Partikel, Spritzer und Brandrisiken durch ölhaltige Rückstände sind Bestandteil der Gefährdungsbeurteilung. Laserabschirmung und geeignete Absaugung müssen mit dem Verfahren vorgesehen werden.
Geben Sie zur Vorbereitung des Versuchs die Bauteilreferenz und die Charge an, aus der das Bauteil stammt. Präzisieren Sie, an welcher Stelle im Fertigungsablauf es für die Laserbehandlung bereitgestellt wird: nach dem Härten, nach der Lagerung oder nach einer bereits erfolgten Vorbereitung. Nennen Sie jede vorherige Reinigung, um diesen Zustand von dem üblicherweise in der Werkstatt vorliegenden Zustand unterscheiden zu können.
Wenn die Bauteile unterschiedlich aussehen, beschreiben Sie diese Abweichungen, statt nur das sauberste Bauteil auszuwählen. Welches Öl wird verwendet? Sind die beobachteten Rückstände üblich oder außergewöhnlich? Fehlende Informationen sind noch mit den für die Behandlung zuständigen Personen zu klären.
Geben Sie auf einem eindeutig zugeordneten Foto oder einer entsprechenden Zeichnung die betreffende Seite, die Grenzen des Bereichs für den Abtrag und die auszuschließenden Flächen an. Ergänzen Sie einen Bezugspunkt, mit dem sich diese Ausrichtung am tatsächlichen Bauteil wiederfinden lässt. Falls mehrere Bereiche vorgesehen sind, geben Sie jedem einen Namen, der auch im Austausch verwendet wird.
Geben Sie die Dokumentversion und die verfügbaren relevanten Abmessungen an. Müssen die Konturen einer funktionalen Grenze oder einer eingezeichneten Grenze folgen? Wie soll das Bauteil bereitgestellt und gehalten werden? Diese Punkte sind zu vereinbaren, bevor mehrere Versuche miteinander verglichen werden.
Erstellen Sie ein gemeinsames Prüfraster für Produktion und Prüfung, ohne das Ergebnis vorwegzunehmen. Geben Sie an, wer über die Abnahme entscheidet und mit welcher Methode. Ein Foto kann das beobachtete Erscheinungsbild dokumentieren, doch die Unterlagen müssen präzisieren, was sich damit tatsächlich beurteilen lässt.
Fassen Sie die Bauteilbezugspunkte, die kommentierten Dokumente und die vorgesehenen Kriterien zusammen, um Ihre technische Anwendung zu übermitteln. Unterscheiden Sie bestätigte Angaben von offenen Fragen, insbesondere zum Öl und zu den Bedingungen der Bereitstellung des Bauteils.
Wenn Sie im Maschinenkatalog ein Gerät identifiziert haben, nennen Sie diese Referenz als zu untersuchenden Ansatz, ohne dessen Eignung vorauszusetzen. Ziehen Sie zur Vorbereitung der Fragen zur Werkstatt die Untersuchungspunkte zu Brandrisiko und Absaugung heran: Die für Ihre Station spezifischen Maßnahmen sind noch zu vereinbaren.
ANWENDUNGSSTUDIE
Übermitteln Sie die Stahllegierung, die Art der Rückstände, die zu reinigende Zone und den gewünschten Oberflächenzustand. Das NWS Laser-Team bereitet einen Abtragsversuch vor und prüft Integrationsbedingungen.