Charakteryzacja osadów
Rodzaj osadów po hartowaniu, obecność oleju i ich rozkład determinują program badań. Obszar do obróbki i oczekiwany stan czystości są ustalane przed doborem parametrów.
PRZYGOTOWANIE POWIERZCHNI · USUWANIE LASEROWE
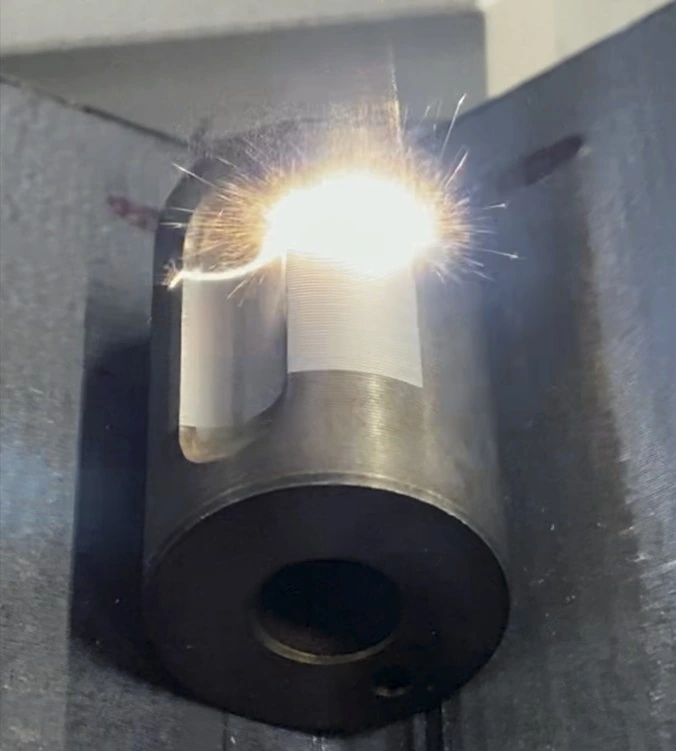
Usuwanie osadów po hartowaniu i oleju z części stalowej przy użyciu lasera MOPA 100 W.
Aplikacja dotyczy części stalowej z osadami po hartowaniu i śladami oleju. Usuwanie laserowe koncentruje się na obszarze do oczyszczenia, by przygotować powierzchnię zgodnie z wymaganiami kolejnej operacji.
Proces wykorzystuje źródło laserowe MOPA 100 W. Parametry impulsu, skanowania i strategia przejść są dobierane na rzeczywistej części. Celem jest usunięcie osadów przy zachowaniu wymogów dotyczących powierzchni stali.
OSADY, POWIERZCHNIA, STANOWISKO
Rodzaj osadów po hartowaniu, obecność oleju i ich rozkład determinują program badań. Obszar do obróbki i oczekiwany stan czystości są ustalane przed doborem parametrów.
Źródło MOPA 100 W umożliwia regulację parametrów impulsu. Skanowanie i liczba przejść dobierane są w zależności od obecnych osadów. Wynik jest weryfikowany na rzeczywistej powierzchni, nie tylko wizualnie.
Dymy, cząstki, odpryski oraz ryzyko zapłonu związane z oleistymi osadami należy uwzględnić. Należy przewidzieć obudowę lasera oraz odpowiednią ekstrakcję i wentylację procesu.
Aby przygotować próbę, wskaż oznaczenie referencyjne części i partię, z której pochodzi. Określ, na jakim etapie procesu wytwarzania zostanie poddana działaniu lasera: po hartowaniu, po przechowywaniu czy po przeprowadzonym już przygotowaniu. Zgłoś każde wcześniejsze czyszczenie, aby odróżnić ten stan od stanu zwykle spotykanego w zakładzie.
Jeżeli części różnią się wyglądem, opisz te różnice, zamiast wybierać wyłącznie najczystszą część. Jaki olej jest stosowany? Czy obserwowane pozostałości są typowe, czy wyjątkowe? Brakujące informacje pozostają do doprecyzowania z osobami odpowiedzialnymi za obróbkę.
Na oznaczonej fotografii lub rysunku technicznym wskaż stronę, której dotyczy operacja, granice obszaru do oczyszczania i powierzchnie wyłączone z obróbki. Dodaj punkt odniesienia pozwalający odtworzyć tę orientację na rzeczywistej części. Jeżeli rozważanych jest kilka obszarów, nadaj każdemu nazwę używaną później w rozmowach.
Określ wersję dokumentu i dostępne istotne wymiary. Czy kontury mają odpowiadać granicy funkcjonalnej, czy granicy narysowanej? Jak część będzie ustawiana i mocowana? Kwestie te trzeba uzgodnić przed porównaniem kilku prób.
Przygotuj wspólne zestawienie dla produkcji i kontroli, nie zakładając z góry wyniku. Wskaż, kto będzie decydował o akceptacji i przy użyciu jakiej metody. Fotografia może dokumentować obserwowany wygląd, lecz dokumentacja musi określać, co rzeczywiście będzie można na jej podstawie ocenić.
Zbierz oznaczenia części, dokumenty z adnotacjami i przewidywane kryteria, aby przekazać informacje o swoim zastosowaniu technicznym. Oddziel informacje potwierdzone od otwartych pytań, w szczególności dotyczących oleju i warunków ustawienia części.
Jeżeli w katalogu maszyn wybrano urządzenie warte uwagi, podaj jego oznaczenie jako możliwość do przeanalizowania, bez zakładania jego odpowiedniości. Aby przygotować pytania dotyczące warunków w zakładzie, zapoznaj się z kwestiami analizy ryzyka pożaru i odciągu: rozwiązania właściwe dla Twojego stanowiska pozostają do uzgodnienia.
STUDIUM PRZYPADKU
Prześlij gatunek stali, charakter osadów, obszar do oczyszczenia oraz oczekiwany stan powierzchni. Zespół NWS Laser przygotuje próbę usuwania i przeanalizuje warunki integracji.