Viser la couche
La zone, la matière support et le dépôt à retirer sont caractérisés avant le réglage.
PRÉPARATION DE SURFACE · DÉCAPAGE LASER
Le décapage laser retire une couche ciblée — peinture, oxyde, huile ou revêtement — sans contact, sans abrasif ni produit chimique, sur une zone définie. NWS étudie un procédé de nettoyage laser localisé, réglé sur vos pièces et intégré en poste classe 1 ou sur ligne.
Le résultat utile ne se limite pas à une pièce visuellement propre. Il dépend de la couche à retirer, du métal support, de la zone fonctionnelle, de la cadence et du contrôle attendu après traitement. Un essai permet d’ajuster le régime laser et de vérifier la surface obtenue avant l’intégration.
PRINCIPE
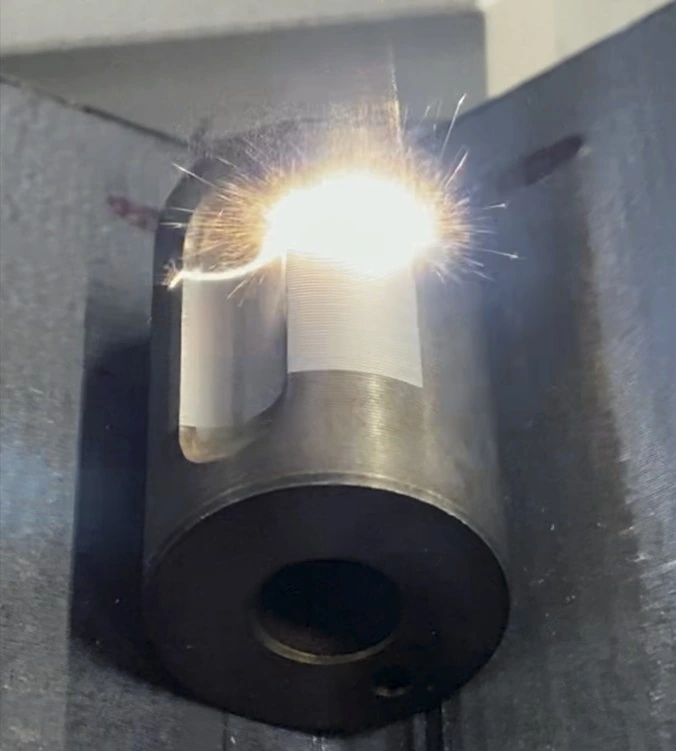
Le décapage laser est un procédé de préparation de surface sans contact. Le faisceau apporte son énergie sur une zone déterminée afin de retirer une couche, un contaminant ou un résidu avant une opération de soudage, collage, marquage, peinture ou contrôle.
Le nettoyage laser ne consiste pas à appliquer une puissance standard. La couche et le support n’absorbent pas l’énergie de la même manière. Les impulsions, la cadence, le balayage, le recouvrement et le nombre de passages se règlent pour viser le retrait demandé sans généraliser le résultat à une autre pièce. La qualification sur échantillon fixe le réglage pertinent et le critère de contrôle.
La zone, la matière support et le dépôt à retirer sont caractérisés avant le réglage.
La source MOPA donne des paramètres d’impulsion à ajuster au cas réel, pas une recette universelle.
Le retrait peut produire fumées, particules ou vapeurs : captage et confinement font partie du poste.
Le résultat est vérifié au regard de l’opération suivante, et pas seulement sur son apparence.
COUCHES ET RÉSIDUS
Le décapage laser peinture peut viser une zone fonctionnelle à reprendre. L’épaisseur, la formulation du revêtement, le métal et l’état attendu imposent un essai avant une application en série.
Le décapage laser rouille ou le retrait d’oxydes concerne souvent une zone avant assemblage, marquage ou contact électrique. La présence de corrosion et le support doivent être évalués ensemble.
Sur acier, le retrait de résidus de trempe et d’huile se qualifie avec la pièce réelle. Découvrez le cas de décapage laser acier MOPA 100 W de NWS.
Anodisation, zingage, primaire ou couche métallique peuvent devoir être retirés sur une zone précise pour un contact, une reprise de masse ou un usinage aval. Le support doit être préservé selon le critère défini.
CHOIX DU PROCÉDÉ
Le décapage laser n’est pas automatiquement la meilleure réponse. Il devient pertinent lorsque la zone est définie, que le résultat doit être répétable, que le procédé s’intègre dans un flux et que l’on veut limiter le contact mécanique. Sur une grande surface ou une couche épaisse, le sablage peut rester plus rapide. Le bon choix tient compte de la pièce, de la couche, de la cadence, du captage et des déchets à gérer.
| Critère | Laser | Sablage | Chimie | Meulage |
|---|---|---|---|---|
| Contact avec la pièce | Sans contact | Abrasif projeté | Bain ou produit | Contact mécanique |
| Zone traitée | Localisée et programmée | Plus large selon masquage | Dépend de l’application | Accessible à l’outil |
| Consommables et déchets | Pas d’abrasif ; émissions à capter | Abrasif et poussières | Produits et effluents à gérer | Usure d’outil et poussières |
| Automatisation | Poste ou ligne, à étudier | Possible selon installation | Possible selon procédé | Souvent plus complexe |
| Investissement | À dimensionner avec la cellule et la filtration | Dépend de l’installation | Dépend des bains et protections | Dépend de l’outillage |
POSITIONNEMENT NWS
Un décapeur laser portatif répond à une logique d’intervention manuelle et de surface accessible. Cette page ne le présente pas comme une offre NWS. NWS conçoit des procédés de décapage laser professionnel localisés, reproductibles et intégrés : la pièce vient à une station classe 1 ou le laser s’intègre à une cellule, un robot ou une ligne.
Ce choix facilite la définition de la zone, du positionnement, du cycle, du confinement et de la filtration. Il reste nécessaire de qualifier la couche, le métal, la géométrie et le résultat attendu avant de retenir une machine de décapage laser.
CAS D’USAGE
Retirer localement un résidu ou une couche avant soudage, collage, peinture ou contrôle, selon une surface cible définie avec l’opération aval.
Créer une zone fonctionnelle sur laquelle un contact électrique ou une reprise de masse doit être établi, à valider selon le matériau et le revêtement.
Un décapage laser avant marquage peut préparer une zone DataMatrix sur une pièce automobile avant la lecture du code.
Le retrait localisé d’une couche peut aussi concerner un film holographique ou une capsule de champagne, selon les fonctions à préserver.
ÉQUIPEMENTS
Une machine de décapage laser se choisit d’après la pièce, la zone, le cycle et la manière d’intégrer le captage. Le laser de décapage n’est qu’un élément du poste : posage, vision, sécurité, mouvement et filtration font partie de l’étude.
| Machine | Quand la choisir | Rôle dans le projet |
|---|---|---|
| IK-BOX | Quand la pièce vient à une station en atelier. | Poste classe 1 ; source choisie à l’étude, y compris MOPA. |
| LASERIX-3D | Quand une pièce nécessite un volume utile et une tête sur trois axes. | Machine dual source MOPA 60 W et UV 5 W, à qualifier selon l’application. |
| IK-SERIES MOPA | Quand le procédé doit rejoindre une cellule, un robot ou une ligne. | Source intégrable, à compléter par les fonctions de sécurité et de captage adaptées. |
| Machines spéciales | Quand la pièce, le flux ou la cadence demandent une cellule sur mesure. | Étude de l’automatisation, du positionnement, du confinement et de la filtration. |
Le retrait de couche peut générer des fumées et particules. La filtration industrielle est étudiée avec le procédé, la matière et la configuration du poste.
BUDGET
Un décapage laser métal ne se chiffre pas à partir d’un prix unique. Le coût dépend de la taille de la zone, de la nature et de l’épaisseur de la couche, de l’état du support, de la cadence, de l’intégration, du confinement et de la filtration. NWS ne publie donc pas de tarif standard ni de coût par pièce sans essai.
Un échantillon permet de vérifier le réglage, le temps de cycle pertinent et la surface obtenue. L’étude peut ensuite cadrer la machine, le poste et les moyens associés selon votre flux de production.
SÉCURITÉ
Le retrait de peinture, d’oxyde, d’huile ou de revêtement peut générer des fumées, poussières, particules et vapeurs. Le captage à la source, le confinement et la prévention du risque de feu associé aux résidus font partie de l’étude, avec la source et le cycle de traitement.
Consultez les pages NWS consacrées aux fumées et particules générées par les procédés laser et au risque de feu et à l’extraction pour cadrer ces sujets en amont.
ÉTUDE D’APPLICATION
Vous transmettez la matière, la couche à retirer, la zone, la cadence visée et l’opération suivante.
NWS ajuste les paramètres utiles sur l’échantillon réel et documente le procédé retenu pour l’étude.
Le résultat est regardé selon le critère fonctionnel défini : assemblage, contact, marquage ou autre exigence.
La machine, le mouvement, le confinement et la filtration sont dimensionnés selon le flux à intégrer.
FAQ DÉCAPAGE LASER
Pas par principe, mais le résultat dépend du support, de la couche à retirer, de la géométrie et du réglage. Le procédé vise une couche définie ; il doit être qualifié sur un échantillon réel, avec le critère de surface attendu pour l’opération suivante.
Le laser est particulièrement pertinent quand la zone doit être localisée, répétable et intégrée à un cycle. Pour de très grandes surfaces ou des couches épaisses, le sablage ou une autre méthode peut être plus adapté. Le choix se fait selon la pièce, la cadence et les contraintes d’atelier.
La puissance moyenne ne suffit pas à définir un procédé. Durée et cadence des impulsions, balayage, recouvrement, nature de la couche et état du support interviennent aussi. NWS qualifie le réglage sur pièce, avec des sources MOPA adaptées à l’application.
Non. Le laser, le sablage, la chimie et le meulage ne répondent pas aux mêmes contraintes. Le laser apporte un retrait sans contact, localisé et automatisable ; le sablage peut rester plus pertinent pour certaines grandes surfaces ou épaisseurs de couche.
Cette page traite du décapage laser industriel intégré, et non d’un décapeur portatif. NWS ne publie pas de prix standard : le coût d’un projet dépend de la pièce, de la couche, de la zone, de la cadence, du confinement et de la filtration. Une étude sur pièce permet de chiffrer une solution adaptée.
Le bois peut être travaillé au laser dans certains contextes, mais ce n’est pas l’objet de cette page. NWS concentre ici son étude sur le retrait localisé de couches, résidus et revêtements sur des pièces métalliques industrielles, à qualifier sur échantillon.
ÉTUDE D’APPLICATION
Transmettez la matière, la couche à retirer, la zone utile, la cadence et le résultat attendu. NWS prépare un essai de décapage laser et étudie les conditions d’intégration, de confinement et de captage à prévoir.