Préparer la zone
Le décapage laser avant marquage intervient avant le marquage du code pour améliorer sa lecture. La zone préparée et l’état de surface recherché se définissent sur la pièce réelle, en tenant compte de ses contraintes fonctionnelles.
AUTOMOBILE · PRÉPARATION DE SURFACE
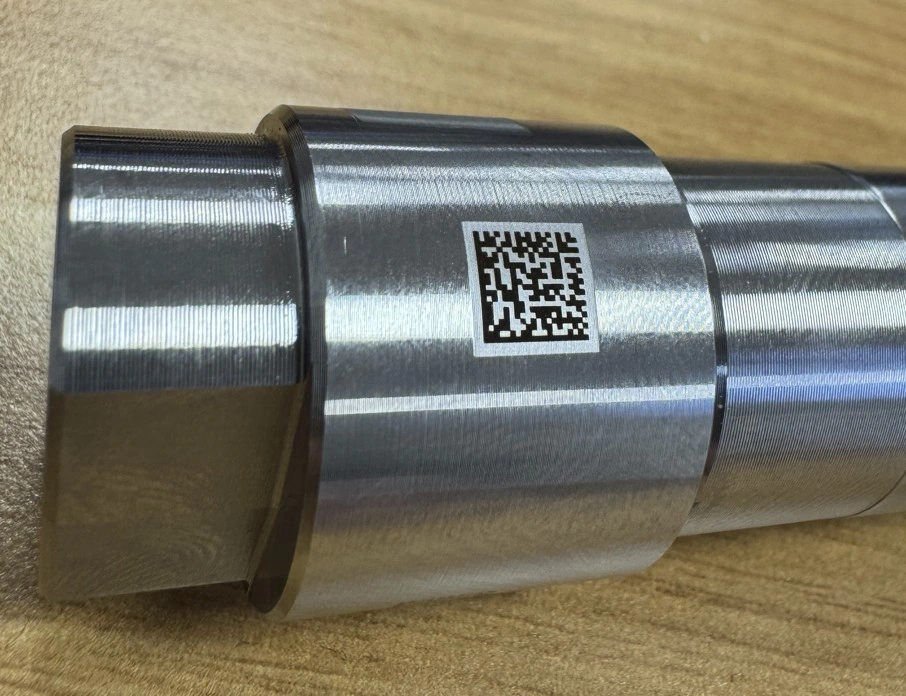
Une préparation de surface avant le marquage DataMatrix, pour améliorer la lecture sur une pièce automobile. Laser MOPA 20 W et qualité de code Grade A.
Cette application automobile prévoit la lecture du code directement sur la pièce. Un décapage préalable prépare la zone avant le marquage du DataMatrix. L’objectif est d’améliorer la lecture en travaillant d’abord sur la surface qui recevra le code.
Le marquage utilise une source laser MOPA de 20 W. Le code obtenu présente une qualité de Grade A pour cette application. La préparation de surface et le réglage du marquage sont étudiés ensemble, puis le résultat est évalué avec les moyens de contrôle adaptés.
PRÉPARER · MARQUER · VÉRIFIER
Le décapage laser avant marquage intervient avant le marquage du code pour améliorer sa lecture. La zone préparée et l’état de surface recherché se définissent sur la pièce réelle, en tenant compte de ses contraintes fonctionnelles.
Le réglage des impulsions et de la fréquence permet d’adapter le marquage à la surface préparée. Le contenu du DataMatrix, le positionnement de la pièce et les conditions de lecture orientent la mise au point du procédé.
Cette réalisation atteint le Grade A. Un grade de qualité se détermine avec un moyen de vérification et un protocole défini ; une simple lecture réussie ou une photographie ne suffisent pas à l’établir.
Sur un plan ou une photographie repérée, indiquez l’emplacement envisagé du DataMatrix et les zones à préserver. Quelles dimensions sont disponibles ? Quels repères permettent d’orienter la pièce ? Quelles contraintes d’accès ou de maintien faut-il examiner avant de consulter le catalogue des machines ?
Pour choisir les pièces d’essai, décrivez leur état au moment prévu du décapage, plutôt que leur seul état à réception. Signalez les différences de surface connues entre les pièces proposées. La sélection des variantes à tester et les précautions concernant les surfaces voisines restent à convenir lors de l’étude.
Fournissez un exemple du contenu attendu, en distinguant les informations fixes des données variables. Précisez l’ordre des champs, les séparateurs éventuels et la manière dont les données seront transmises. Qui valide la correspondance entre le code et la référence de la pièce ?
Identifiez la version du fichier ou de la consigne utilisée pour l’essai. Si plusieurs références sont concernées, indiquez les différences de contenu à examiner. Notez également la place prévue pour le code, son orientation et les éventuelles inscriptions voisines, sans présumer des dimensions qui seront retenues.
Pour exploiter les essais, convenez des observations à relever après le décapage, puis après le marquage. Les critères suivants sont à préciser avec vos interlocuteurs qualité et production ; ils ne constituent pas des résultats annoncés.
Rassemblez les repères de zone, les références des pièces, l’exemple de données et les critères de contrôle dans un dossier cohérent. Distinguez les exigences déjà validées des choix encore ouverts. Indiquez qui peut répondre aux questions de surface, de données et de contrôle.
L’expertise sur la technologie MOPA apporte le contexte du procédé présenté ici. Pour préparer votre étude d’application, formulez séparément les questions sur le décapage et celles sur le marquage : quelles variantes comparer, quels éléments observer et quels critères faire valider avant toute décision ?
ÉTUDE D’APPLICATION
Transmettez la matière, l’état de surface, les données à encoder, la cadence et vos exigences de vérification. L’équipe NWS Laser prépare un essai qui associe marquage et contrôle.