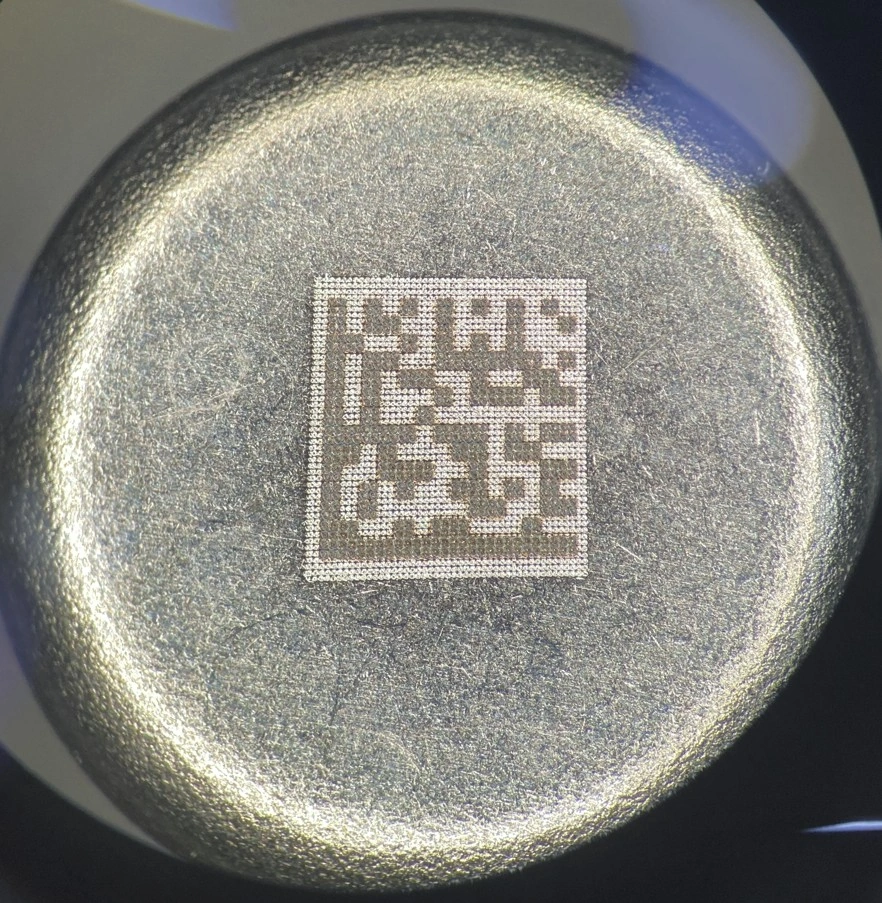
Znakowanie stali nierdzewnej, kwalifikacja rezultatu.
Sposobu znakowania stali nierdzewnej nie należy wybierać wyłącznie na podstawie koloru. Gatunek, wykończenie, kontrast, stan powierzchni, wymagana głębokość, odczyt i warunki użytkowania należy określić łącznie przed próbą.
STAL NIERDZEWNAMOPA 1064powierzchnia, kontrast i odczyt
WYGLĄDZASTOSOWANIEODCZYT
RZECZYWISTA CZĘŚĆ NAJPIERW
01
PUNKT WYJŚCIA
„Stal nierdzewna” nie opisuje jeszcze powierzchni.
Gatunek, stan dostawy, polerowanie, szczotkowanie, obróbka strumieniowo-ścierna, pasywacja, geometria i strefa funkcjonalna wpływają na obserwowany rezultat. Informacje te zapobiegają przenoszeniu ustawień lub efektu z innego detalu bez reprezentatywnej próby.
TRZY DECYZJE
Przed użyciem lasera określ zastosowanie.
Tekst, logo, numer seryjny czy kod 2D niekoniecznie wymagają tego samego procesu. Kluczowe pytanie dotyczy rezultatu, który ma być zachowany na stanowisku produkcyjnym i podczas użytkowania końcowego.
Przykład NWS LASER: DataMatrix o wymiarach 2 × 2 mm na kapsule ze stali nierdzewnej, wykonany źródłem MOPA 20 W. Odczyt i efekt wymagają kwalifikacji dla każdego detalu i kontekstu.01
Zachowanie wizualnej ciągłości powierzchni
Gdy rozważa się kontrast termiczny lub wyżarzanie, liczy się zarówno efekt i stan powierzchni, jak i kolor. Zaobserwowany ciemny lub kolorowy znak sam w sobie nie potwierdza oczekiwanej trwałości.
02
Kontrolowana modyfikacja powierzchni
Modyfikację powierzchni lub lekkie grawerowanie można porównać, gdy wymagają tego kontrast, krawędzie, odczucia dotykowe lub odczyt. Wiąże się to z własnymi kryteriami: chropowatością, strefą oddziaływania, czystością i powtarzalnością.
03
Przygotowanie do wymaganego odczytu
W przypadku DataMatrix o wyniku decydują wspólnie znakowanie, zawartość, moduły, strefa ciszy, oświetlenie, położenie detalu i planowany czytnik. poradnik doboru wymiarów DataMatrix pomaga określić te założenia.
04
Porównanie na rzeczywistej partii
Ta sama stal nierdzewna może reagować odmiennie w zależności od gatunku, wykończenia, dostawcy lub strefy detalu. Próba powinna możliwie wiernie odzwierciedlać docelową geometrię, wygląd i cykl.
WYNIKI DO PORÓWNANIA
Wyżarzanie laserowe, kontrast, lub grawerowanie.
Badany rezultatKiedy warto je rozważyćDo czego dąży procesKwestia wymagająca uwagiPrzydatna kontrola
Kontrast termiczny / wyżarzanie laseroweGdy wygląd powierzchni i widoczny kontrast są kluczowe dla potrzebUzyskanie koloru lub kontrastu bez zakładania w pierwszej kolejności usuwania materiałuOdcień, jednorodność, ostrość, czas cyklu i zachowanie powierzchni zależą od detaluWygląd, strefa oddziaływania, przewidywane zastosowanie i porównanie na próbce
Modyfikacja powierzchniGdy kontrast lub czytelność wymagają kontrolowanego efektu powierzchniowegoUzyskanie czytelnego efektu przy kontroli krawędzi i lokalnego oddziaływaniaNie należy utożsamiać obrazu kontrastu z potwierdzeniem głębokości lub trwałościChropowatość, refleksy, krawędzie i ponowny odczyt w rzeczywistych warunkach
GrawerowanieGdy projekt wymaga śladu na powierzchni lub określenia głębokościKontrolowane usuwanie materiałuNależy określić tempo, nagrzewanie, zadziory, tolerancje i lokalne wykończenieGłębokość, geometria, wygląd, czyszczenie i odporność zgodnie ze specyfikacją
Porównanie MOPA na detaluNowa partia, krytyczne wykończenie, gęsty kod lub potrzeba integracjiPorównanie kilku zakresów ustawień i obserwowalnych wynikówŹródło MOPA rozszerza zakres ustawień lasera światłowodowego 1064 nm; nie gwarantuje efektu bez próbPoznaj technologię MOPA
Te wskazówki nie stanowią tabeli ustawień. Ogniskowanie, czas trwania impulsu, częstotliwość powtarzania impulsów, energia, prędkość skanowania i strategia wypełniania są badane dla reprezentatywnego zestawienia: stal nierdzewna / wykończenie / geometria.
IDENTYFIKOWALNOŚĆ NA STALI NIERDZEWNEJ
Wyraźny kod nie jest jeszcze zatwierdzonym kodem.
Kapsuła ze stali nierdzewnej NWS LASER przedstawia kod DataMatrix o wymiarach 2 × 2 mm, oznakowany źródłem MOPA 20 W. Pokazuje możliwy poziom precyzji w określonym kontekście, ale nie stanowi gotowej receptury dla innego wykończenia, danych ani metody odczytu.
01
Zacznij od rzeczywistych danych
Zawartość określa matrycę i rozmiar modułów. Numer seryjny, partia lub dane GS1 wymagają różnych obszarów roboczych.
Kamerę lub czytnik, jego oświetlenie i odległość oraz sposób prezentacji detalu należy określić przed oceną wyniku. Zobacz przypadek kapsuły ze stali nierdzewnej w kontekście miniaturowego znakowania.
PROTOKÓŁ PRÓBY
Od próbki ze stali nierdzewnej do użytecznego wyniku.
EtapInformacje do zebraniaCo weryfikuje próbaKryterium do ustaleniaPrzydatny wynik
Opisz elementGatunek, jeśli jest znany, wykończenie, obróbka, geometria i obszar roboczyWarianty, które rzeczywiście należy uwzględnić w próbieReprezentatywna próbka lub partiaOdpowiedni zestaw prób
Porównanie efektówOczekiwany tekst, logo, numer seryjny lub kod, kontrast i efekt powierzchniowyOstrość, jednorodność, krawędzie, refleksy i lokalny wpływDopuszczalny wygląd lub głębokośćPorównywalne wyniki
Sprawdzenie warunków użytkowaniaWarunki obserwacji, odczytu, czyszczenia i otoczeniaEwentualny odczyt, kryteria dotyczące powierzchni i powtarzalnośćMetoda kontroli i poziom akceptacjiUdokumentowana decyzja
ZintegrujMocowanie, wysokość, tempo produkcji, automatyzacja, odciąg i odchyłkiZgodność z cyklem produkcyjnymOrganizacja stanowiska lub liniiKierunek integracji, na przykład IK-SERIES MOPA
Każde wymaganie dotyczące odporności na ścieranie, korozję i czyszczenie, zgodności lub trwałości oznakowania należy określić w projekcie, a następnie ocenić zgodnie z właściwymi metodami.
NAJCZĘŚCIEJ ZADAWANE PYTANIA
Zanim ustalisz proces znakowania stali nierdzewnej.
Czy można znakować stal nierdzewną laserem bez usuwania materiału?
Znakowanie termiczne lub wyżarzanie laserowe można rozważyć, gdy projekt zakłada uzyskanie kontrastu bez usuwania materiału. Wynik zależy od gatunku, stanu powierzchni, geometrii, kryteriów użytkowych i parametrów zweryfikowanych na detalu.
Czy do stali nierdzewnej wybrać wyżarzanie laserowe czy grawerowanie?
Wybór zależy od oczekiwanego efektu, dopuszczalnego oddziaływania na powierzchnię, ewentualnej głębokości, czytelności, tempa produkcji i ograniczeń użytkowych. Próba na reprezentatywnej stali nierdzewnej pozwala porównać użyteczne wyniki.
Czy czarne oznakowanie na stali nierdzewnej zawsze jest efektem wyżarzania laserowego?
Nie. Zaobserwowany kolor lub kontrast nie wystarczą, by określić reżim procesu ani potwierdzić integralność powierzchni. Konieczne są kryteria projektu i ocena detalu.
Czy można wykonać kod DataMatrix na stali nierdzewnej?
Tak, ale dane, wymiar modułu, strefę ciszy, stan powierzchni, kontrast, oświetlenie, geometrię i przewidziany czytnik należy rozpatrywać łącznie. Fotografia kodu nie zastępuje reprezentatywnego odczytu.
Co przekazać do próby znakowania laserowego stali nierdzewnej?
Reprezentatywny detal lub kupon, gatunek, jeśli jest znany, wykończenie, obszar znakowania, treść lub oczekiwany efekt, tempo produkcji, warunki użytkowania i przewidziane urządzenie odczytujące pozwalają odpowiednio zaplanować próbę.
BADANIE STALI NIERDZEWNEJ
Prześlij element, kwalifikuje się wynik.
Przekażcie stal nierdzewną lub reprezentatywny kupon, wykończenie, obszar roboczy, oczekiwany efekt, treść do oznakowania, tempo produkcji i warunki użytkowania. NWS LASER przygotuje próbę procesu zamiast składać ogólną obietnicę.
PRZYPOMNIENIE O PROJEKCIE
Zaplanujmy rozmowę o projekcie.
Zostaw swoje dane: przedstawiciel NWS Laser skontaktuje się, by omówić projekt i kolejne przydatne kroki.
ZAPYTANIE WYSŁANE
Dziękujemy. Formularz został pomyślnie wysłany.
Zespół NWS Laser otrzymał Twoje zapytanie i skontaktuje się wkrótce.