Roestvast staal markeren, het resultaat kwalificeren.
Een markering op roestvast staal kiest u niet alleen op basis van de kleur. De kwaliteit, afwerking, het contrast, de oppervlaktoestand, de benodigde diepte, de uitleesbaarheid en de gebruiksomstandigheden moeten vóór de test samen worden bepaald.
ROESTVAST STAALMOPA 1064oppervlak, contrast en uitleesbaarheid
UITERLIJKGEBRUIKUITLEZING
ECHT ONDERDEEL EERST
01
HET UITGANGSPUNT
‘Roestvast staal’ beschrijft niet het oppervlak op dit moment.
Kwaliteit, leveringstoestand, polijsten, borstelen, stralen, passiveren, geometrie en functionele zone beïnvloeden het waargenomen resultaat. Deze informatie voorkomt dat een instelling of resultaat zonder representatieve test wordt overgenomen van een ander werkstuk.
DRIE BESLISSINGEN
Vóór de laser, het gebruik bepalen.
Tekst, logo, serienummer of 2D-code vereisen niet noodzakelijk hetzelfde proces. De relevante vraag is welk resultaat behouden moet blijven op de productiewerkplek en tijdens het uiteindelijke gebruik.
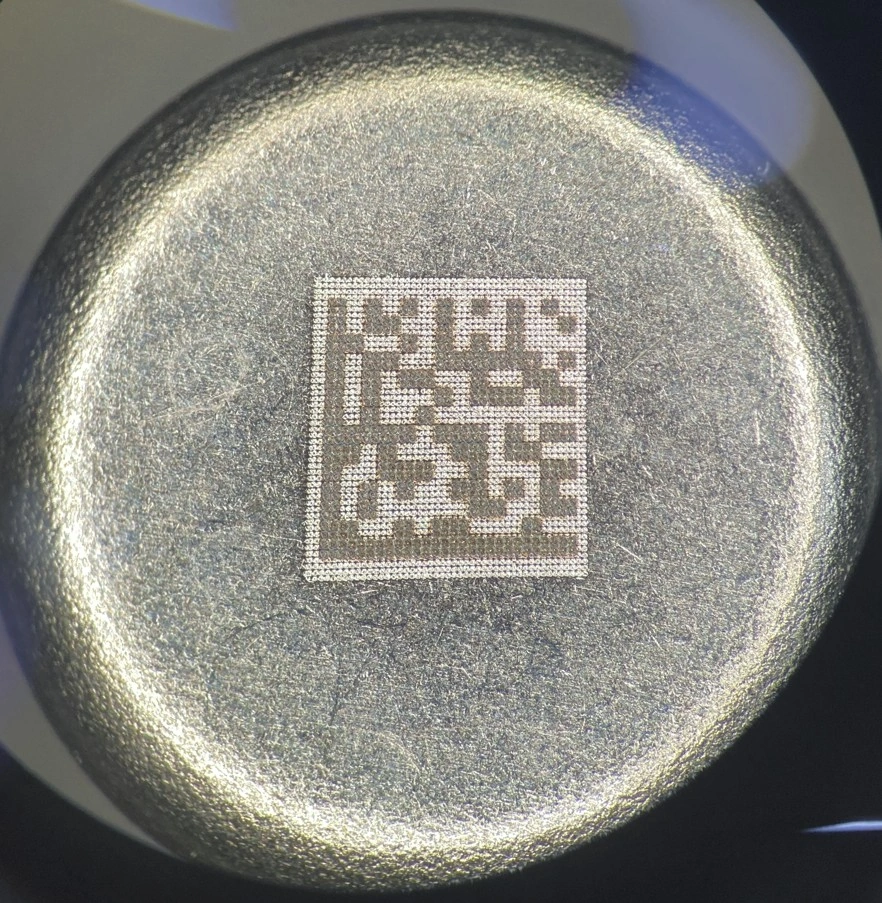
NWS LASER-casus: DataMatrix van 2 × 2 mm op een roestvaststalen capsule met een MOPA 20 W-bron. De uitleesbaarheid en het resultaat moeten voor elk werkstuk en elke context worden gekwalificeerd.01
Een visueel doorlopend oppervlak behouden
Wanneer een thermisch contrast of een gloeimarkering wordt onderzocht, gaat het niet alleen om de kleur, maar ook om het resultaat en de toestand van het oppervlak. Een waargenomen donkere of gekleurde markering bevestigt op zichzelf niet de verwachte bestendigheid.
02
Het oppervlak gecontroleerd veranderen
Een oppervlakteverandering of lichte gravure kan worden vergeleken wanneer het contrast, de randen, de tastwaarneming of de uitleesbaarheid dat vereist. Daarbij gelden eigen criteria: ruwheid, beïnvloede zone, reinheid en herhaalbaarheid.
03
De gewenste uitleesbaarheid voorbereiden
Bij een DataMatrix bepalen de inhoud, de modules, de quiet zone, de verlichting, de positie van het werkstuk en de geplande lezer mede de markering. De gids voor het dimensioneren van DataMatrix-codes helpt deze aannames vast te leggen.
04
Vergelijken op de werkelijke productiebatch
Eenzelfde soort roestvast staal kan verschillend reageren naargelang de kwaliteit, de afwerking, de leverancier of de zone van het werkstuk. De test moet zo dicht mogelijk aansluiten bij de beoogde geometrie, het uiterlijk en de cyclus.
TE VERGELIJKEN RESULTATEN
Gloeimarkering, contrast, of graveren.
Bestudeerd resultaatWanneer te overwegenWat het proces beoogtAandachtspuntNuttige controle
Thermisch contrast / gloeimarkeringWanneer het oppervlak en een zichtbaar contrast centraal staanEen kleur of contrast verkrijgen zonder in de eerste plaats uit te gaan van materiaalafnameTint, homogeniteit, scherpte, cyclustijd en oppervlaktegedrag zijn afhankelijk van het werkstukUiterlijk, beïnvloede zone, beoogd gebruik en vergelijking op een proefstuk
OppervlakteveranderingWanneer contrast of leesbaarheid een gecontroleerd oppervlakte-effect vereisenEen goed leesbaar resultaat creëren door de randen en lokale interactie te beheersenVerwar een contrastbeeld niet met validatie van de diepte of bestendigheidRuwheid, reflecties, randen en opnieuw lezen onder reële omstandigheden
GraverenWanneer het project een oppervlaktespoor of een nader te bepalen diepte vereistMateriaal gecontroleerd verwijderenProductiesnelheid, opwarming, bramen, toleranties en lokale afwerking moeten worden gespecificeerdDiepte, geometrie, uiterlijk, reiniging en bestendigheid volgens de specificaties
MOPA-vergelijking op een werkstukNieuwe batch, kritische afwerking, dichte code of behoefte aan integratieMeerdere instelvensters en waarneembare resultaten met elkaar vergelijkenDe MOPA-bron biedt meer instelmogelijkheden dan een 1064 nm-fiberlaser; een bepaald resultaat is niet gegarandeerd zonder testsDe MOPA-technologie begrijpen
Deze richtlijnen vormen geen instellingstabel. Focus, pulsduur, pulsfrequentie, energie, scansnelheid en vulstrategie worden onderzocht op een representatieve combinatie van roestvast staal, afwerking en geometrie.
TRACEERBAARHEID OP ROESTVAST STAAL
Een scherpe code is niet al een gevalideerde code.
De roestvaststalen capsule van NWS LASER toont een DataMatrix van 2 × 2 mm, gemarkeerd met een MOPA-bron van 20 W. Deze laat de mogelijke precisie in een bepaalde context zien, maar vormt geen recept voor een andere afwerking, gegevensinhoud of leesmethode.
01
Uitgaan van de werkelijke gegevens
De inhoud bepaalt de matrix en de modulegrootte. Een serienummer, batch of GS1-gegevens vereisen niet dezelfde beschikbare ruimte.
02
De zone en module bepalen
De DataMatrix-voorafdimensioneringstool maakt het mogelijk aannames over de zone, module en stille zone zichtbaar te maken voordat het werkstuk wordt bewerkt.
03
Lezen met het beoogde middel
De camera of lezer, de verlichting, de afstand en de positionering van het werkstuk moeten worden vastgelegd voordat het resultaat wordt beoordeeld. Bekijk de casus van de roestvaststalen capsule voor de context van miniatuurmarkering.
TESTPROTOCOL
Van het roestvaststalen proefstuk naar een bruikbaar resultaat.
StapTe verzamelen informatieWat de test controleertTe bepalen criteriumNuttige output
Het werkstuk beschrijvenStaalsoort indien bekend, afwerking, behandeling, geometrie en bruikbare zoneVarianten die daadwerkelijk in de test moeten worden opgenomenRepresentatief proefstuk of batchRelevante testreeks
De resultaten vergelijkenVerwachte tekst, logo, serienummer of code, contrast en oppervlakte-effectScherpte, homogeniteit, randen, reflecties en lokale impactToegestaan uiterlijk of diepteVergelijkbare resultaten
Het gebruik controlerenOmstandigheden voor observatie, lezen, reiniging en omgevingEventuele leesbaarheid, oppervlaktecriteria en herhaalbaarheidControlemiddel en acceptatieniveauGedocumenteerde beslissing
IntegrerenOpspanning, hoogte, productiesnelheid, automatisering, afzuiging en afwijkingenCompatibiliteit met de productiecyclusInrichting van werkplek of productielijnRichting voor integratie, bijvoorbeeld IK-SERIES MOPA
Elke eis inzake slijtvastheid, corrosie, reiniging, conformiteit of duurzaamheid van de markering moet in het project worden vastgelegd en vervolgens volgens de toepasselijke methoden worden beoordeeld.
VEELGESTELDE VRAGEN
Vóór het vastleggen van het proces voor roestvast staal.
Kan roestvast staal met een laser worden gemarkeerd zonder materiaal te verwijderen?
Thermische markering of gloeimarkering kan worden onderzocht wanneer het project een contrast zonder materiaalafname vereist. Het resultaat is afhankelijk van de staalsoort, de oppervlaktestaat, de geometrie, de gebruikscriteria en de parameters die op het werkstuk zijn gevalideerd.
Moet u voor roestvast staal kiezen voor gloeimarkering of graveren?
De keuze hangt af van het gewenste resultaat, het toegestane oppervlakte-effect, een eventuele diepte, de leesbaarheid, de productiesnelheid en de gebruikseisen. Een test op representatief roestvast staal maakt het mogelijk de bruikbare resultaten te vergelijken.
Is een zwarte markering op roestvast staal altijd gloeimarkering?
Nee. Een waargenomen kleur of contrast volstaat niet om het procesregime te identificeren of de integriteit van het oppervlak te valideren. De projectcriteria en een beoordeling op het werkstuk zijn noodzakelijk.
Kan er een DataMatrix op roestvast staal worden aangebracht?
Ja, maar de gegevens, moduleafmeting, stille zone, oppervlaktestaat, contrast, verlichting, geometrie en beoogde lezer moeten samen worden onderzocht. Een foto van de code vervangt geen representatieve uitlezing.
Wat moet u aanleveren voor een lasermarkeertest op roestvast staal?
Een representatief werkstuk of proefcoupon, de staalsoort indien bekend, de afwerking, de te markeren zone, de inhoud of het gewenste resultaat, de productiesnelheid, de gebruiksomstandigheden en het beoogde leesmiddel maken het mogelijk een bruikbare test af te bakenen.
ONDERZOEK ROESTVAST STAAL
Stuur het onderdeel, valideren we het resultaat.
Stuur het roestvast staal of een representatieve proefcoupon, de afwerking, de bruikbare zone, het gewenste resultaat, de te markeren inhoud, de productiesnelheid en de gebruiksomstandigheden op. NWS LASER bereidt een procestest voor in plaats van een algemene belofte.
PROJECTTERUGBELDING
Laten we uw terugbelverzoek voorbereiden.
Laat uw contactgegevens achter: een contactpersoon van NWS Laser neemt contact op om uw project te situeren en de volgende nuttige stap te bepalen.
AANVRAAG VERZONDEN
Dank u. Uw formulier is succesvol verzonden.
Het NWS Laser-team heeft uw aanvraag ontvangen en neemt spoedig contact met u op.