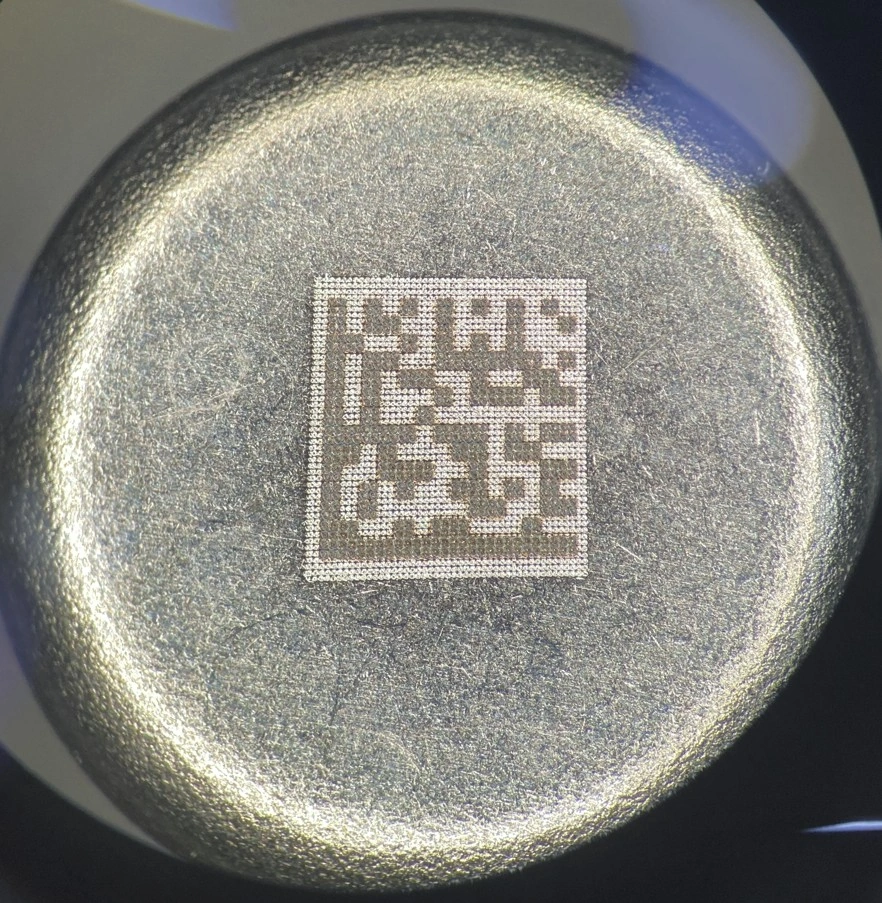
La marcatura sull’acciaio inox non si sceglie in base al solo colore. Grado, finitura, contrasto, stato della superficie, profondità utile, lettura e condizioni d’uso devono essere definiti insieme prima della prova.
ACCIAIO INOXMOPA 1064superficie, contrasto e lettura
ASPETTOUSOLETTURA
PEZZO REALE PER PRIMO
01
IL PUNTO DI PARTENZA
«Acciaio inox» non descrive ancora la superficie.
Grado, stato di fornitura, lucidatura, spazzolatura, micropallinatura, passivazione, geometria e zona funzionale modificano il risultato osservato. Queste informazioni evitano di trasferire un’impostazione o un risultato da un altro pezzo senza una prova rappresentativa.
TRE DECISIONI
Prima del laser, definire l’uso.
Testo, logo, numero di serie o codice 2D non richiedono necessariamente lo stesso processo. La domanda utile è quale risultato mantenere nella postazione di produzione e nell’uso finale.
Caso NWS LASER: DataMatrix di 2 × 2 mm su capsula in acciaio inox con una sorgente MOPA 20 W. La lettura e il risultato restano da qualificare per ogni pezzo e contesto.01
Mantenere una superficie visivamente continua
Quando si studia un contrasto termico o una ricottura, l’esigenza riguarda il risultato e lo stato della superficie tanto quanto il colore. Un segno scuro o colorato osservato, da solo, non convalida la resistenza attesa.
02
Modificare la superficie in modo controllato
Una modifica della superficie o un’incisione leggera possono essere confrontate quando lo richiedono il contrasto, i bordi, la percezione tattile o la lettura. Introducono criteri specifici: rugosità, area interessata, pulizia e ripetibilità.
03
Preparare la lettura necessaria
Per un DataMatrix, contenuto, moduli, zona quieta, illuminazione, posizione del pezzo e lettore previsto sono determinanti tanto quanto la marcatura. La guida al dimensionamento del DataMatrix aiuta a definire queste ipotesi.
04
Confrontare sul lotto reale
Lo stesso acciaio inox può reagire diversamente a seconda del grado, della finitura, del fornitore o della zona del pezzo. La prova deve avvicinarsi alla geometria, all’aspetto e al ciclo effettivamente previsti.
RISULTATI DA CONFRONTARE
Ricottura, contrasto, o incisione.
Risultato esaminatoQuando prenderlo in considerazioneObiettivo del processoAspetto da considerareVerifica utile
Contrasto termico / ricotturaQuando l’aspetto superficiale e un contrasto visibile sono al centro dell’esigenzaOttenere un colore o un contrasto senza basarsi innanzitutto sull’asportazione di materialeTonalità, uniformità, nitidezza, tempo ciclo e comportamento superficiale dipendono dal pezzoAspetto, zona interessata, uso previsto e confronto su campione
Modifica superficialeQuando il contrasto o la leggibilità richiedono un effetto superficiale misuratoCreare un risultato leggibile controllando i bordi e l’interazione localeNon confondere un’immagine di contrasto con la validazione della profondità o della resistenzaRugosità, riflessi, bordi e rilettura nelle condizioni reali
IncisioneQuando il progetto richiede un’impronta superficiale o una profondità da definireRimuovere materiale in modo controllatoCadenza, riscaldamento, bave, tolleranze e finitura locale devono essere specificatiProfondità, geometria, aspetto, pulizia e resistenza secondo le specifiche
Confronto MOPA sul pezzoNuovo lotto, finitura critica, codice denso o esigenza di integrazioneConfrontare diverse finestre di regolazione e i risultati osservabiliLa sorgente MOPA amplia le possibilità di regolazione di una fibra 1064 nm; non garantisce un risultato senza proveCapire la tecnologia MOPA
Questi riferimenti non costituiscono una tabella di regolazione. Messa a fuoco, durata dell’impulso, frequenza di ripetizione, energia, velocità di scansione e strategia di riempimento vengono valutate sulla combinazione rappresentativa acciaio inox / finitura / geometria.
TRACCIABILITÀ SU ACCIAIO INOX
Un codice nitido non è ancora un codice validato.
La capsula in acciaio inox NWS LASER illustra un DataMatrix di 2 × 2 mm marcato con una sorgente MOPA 20 W. Mostra il livello di precisione possibile in un determinato contesto, ma non costituisce una ricetta per un’altra finitura, un altro dato o un altro metodo di lettura.
01
Partire dal dato reale
Il contenuto determina la matrice e la dimensione dei moduli. Un numero di serie, un lotto o un dato GS1 non richiedono la stessa area utile.
02
Definire l’area e il modulo
Il pre-dimensionatore DataMatrix consente di rendere visibili le ipotesi relative all’area, al modulo e alla zona silenziosa prima di passare al pezzo.
03
Leggere con il dispositivo previsto
La telecamera o il lettore, la sua illuminazione, la distanza e il posizionamento del pezzo devono essere definiti prima di valutare il risultato. Consultate il caso della capsula in acciaio inox per il contesto della marcatura miniaturizzata.
PROTOCOLLO DI PROVA
Dal campione in acciaio inox al risultato utile.
FaseInformazioni da raccogliereCosa verifica la provaCriterio da decidereRisultato utile
Descrivere il pezzoQualità, se nota, finitura, trattamento, geometria e area utileVarianti che devono essere effettivamente incluse nella provaCampione o lotto rappresentativoSerie di prove pertinente
Confrontare i risultatiTesto, logo, serie o codice, contrasto ed effetto superficiale attesiNitidezza, uniformità, bordi, riflessi e impatto localeAspetto o profondità ammissibiliRisultati confrontabili
Verificare l’usoCondizioni di osservazione, lettura, pulizia e ambienteEventuale lettura, criteri superficiali e ripetibilitàMetodo di controllo e livello di accettazioneDecisione documentata
IntegrareAttrezzaggio, altezza, cadenza, automazione, aspirazione e scostamentiCompatibilità con il ciclo di produzioneOrganizzazione della postazione o della lineaOrientamento per l’integrazione, ad esempio IK-SERIES MOPA
Qualsiasi requisito di resistenza all’abrasione, alla corrosione, alla pulizia, di conformità o di permanenza della marcatura deve essere definito nel progetto e poi valutato secondo i metodi applicabili.
DOMANDE FREQUENTI
Prima di definire il processo per l’acciaio inox.
È possibile marcare l’acciaio inox al laser senza asportare materiale?
Una marcatura termica o di ricottura può essere presa in considerazione quando il progetto richiede un contrasto senza asportazione di materiale. Il risultato dipende dal grado dell’acciaio inox, dallo stato superficiale, dalla geometria, dai criteri d’uso e dai parametri qualificati sul pezzo.
Per l’acciaio inox, è meglio scegliere la ricottura o l’incisione?
La scelta dipende dal risultato desiderato, dall’effetto superficiale ammissibile, dall’eventuale profondità, dalla leggibilità, dalla cadenza e dai vincoli d’uso. Una prova su un campione rappresentativo di acciaio inox consente di confrontare i risultati utili.
Una marcatura nera sull’acciaio inox è necessariamente una ricottura?
No. Il colore o il contrasto osservato non bastano a identificare il regime di processo né a validare l’integrità della superficie. Sono necessari i criteri del progetto e un esame sul pezzo.
È possibile realizzare un DataMatrix sull’acciaio inox?
Sì, ma il dato, la dimensione del modulo, la zona silenziosa, lo stato superficiale, il contrasto, l’illuminazione, la geometria e il lettore previsto devono essere valutati insieme. Una fotografia del codice non sostituisce una lettura rappresentativa.
Cosa fornire per una prova di marcatura laser su acciaio inox?
Un pezzo o un provino rappresentativo, il grado dell’acciaio inox, se noto, la finitura, la zona da marcare, il contenuto o il risultato desiderato, la cadenza, le condizioni d’uso e il metodo di lettura previsto consentono di definire una prova utile.
STUDIO ACCIAIO INOX
Inviate il pezzo, si qualifica il risultato.
Inviate l’acciaio inox o un provino rappresentativo, la finitura, l’area utile, il risultato richiesto, il contenuto da marcare, la cadenza e le condizioni d’uso. NWS LASER prepara una prova di processo anziché una promessa generica.
RICHIESTA DI RICHIAMATA
Prepariamo il vostro richiamo.
Lasciate i vostri recapiti: un referente NWS Laser vi ricontatterà per inquadrare il progetto e definire il prossimo passo utile.
RICHIESTA INVIATA
Grazie. Il vostro modulo è stato inviato correttamente.
Il team NWS Laser ha ricevuto la vostra richiesta e vi ricontatterà a breve.