Die Kennzeichnung von Edelstahl lässt sich nicht allein anhand einer Farbe auswählen. Güte, Oberfläche, Kontrast, Oberflächenzustand, erforderliche Tiefe, Lesbarkeit und Einsatzbedingungen müssen vor dem Versuch gemeinsam festgelegt werden.
EDELSTAHLMOPA 1064Oberfläche, Kontrast und Lesbarkeit
OPTIKEINSATZLESBARKEIT
ECHTES WERKSTÜCK ZUERST
01
DER AUSGANGSPUNKT
„Edelstahl“ beschreibt nicht bereits die Oberfläche.
Güte, Lieferzustand, Polieren, Bürsten, Glasperlenstrahlen, Passivieren, Geometrie und Funktionsbereich beeinflussen das beobachtete Ergebnis. Diese Informationen verhindern, dass eine Einstellung oder ein Ergebnis ohne repräsentativen Versuch von einem anderen Werkstück übertragen wird.
DREI ENTSCHEIDUNGEN
Vor dem Lasern den Einsatzzweck festlegen.
Text, Logo, Seriennummer oder 2D-Code erfordern nicht unbedingt dasselbe Verfahren. Entscheidend ist, welches Ergebnis am Produktionsarbeitsplatz und im späteren Einsatz erhalten bleiben soll.
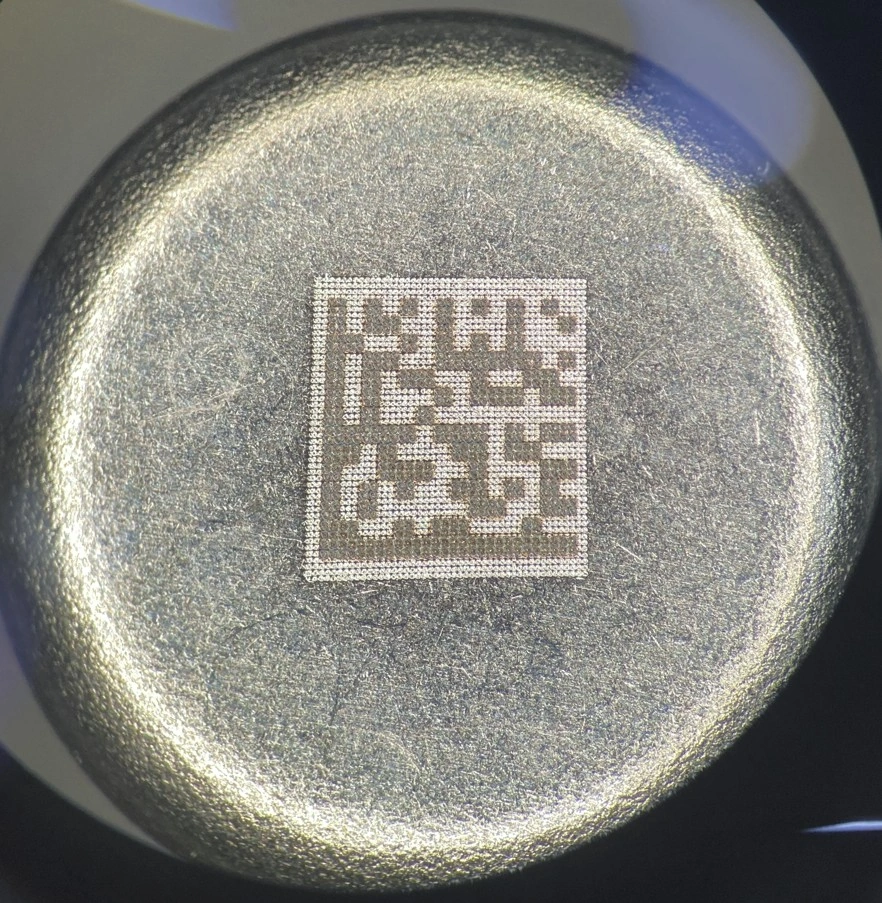
NWS-LASER-Anwendungsfall: DataMatrix-Code von 2 × 2 mm auf einer Edelstahlkapsel mit einer MOPA-Quelle mit 20 W. Lesbarkeit und Ergebnis müssen für jedes Werkstück und jeden Kontext qualifiziert werden.01
Eine optisch durchgehende Oberfläche erhalten
Wird ein thermischer Kontrast oder eine Anlassmarkierung untersucht, sind neben der Farbe auch das Ergebnis und der Zustand der Oberfläche entscheidend. Eine beobachtete dunkle oder farbige Markierung allein bestätigt nicht die erwartete Beständigkeit.
02
Die Oberfläche kontrolliert verändern
Eine Oberflächenveränderung oder leichte Gravur kann verglichen werden, wenn Kontrast, Kanten, haptische Wahrnehmung oder Lesbarkeit es erfordern. Sie bringt eigene Kriterien mit sich: Rauheit, betroffener Bereich, Sauberkeit und Wiederholbarkeit.
03
Die erforderliche Lesbarkeit vorbereiten
Bei einem DataMatrix-Code bestimmen Inhalt, Module, Ruhezone, Beleuchtung, Werkstückposition und vorgesehenes Lesegerät gemeinsam mit der Kennzeichnung das Ergebnis. Der Leitfaden zur DataMatrix-Dimensionierung hilft dabei, diese Annahmen festzulegen.
04
An der tatsächlichen Charge vergleichen
Ein und derselbe Edelstahl kann je nach Güte, Oberfläche, Lieferant oder Werkstückbereich unterschiedlich reagieren. Der Versuch sollte der tatsächlich angestrebten Geometrie, Optik und Zykluszeit möglichst nahekommen.
ERGEBNISSE ZUM VERGLEICH
Anlassen, Kontrast, oder Gravur.
Untersuchtes ErgebnisWann in Betracht ziehenWas das Verfahren erreichen sollZu beachtender PunktSinnvolle Prüfung
Thermischer Kontrast / AnlassenWenn das Oberflächenbild und ein sichtbarer Kontrast im Mittelpunkt der Anforderungen stehenEine Farbe oder einen Kontrast erzielen, ohne zunächst von einem Materialabtrag auszugehenFarbton, Homogenität, Schärfe, Zykluszeit und Oberflächenverhalten hängen vom Werkstück abAussehen, beeinflusster Bereich, vorgesehene Verwendung und Vergleich an einer Probe
OberflächenveränderungWenn der Kontrast oder die Lesbarkeit einen gezielten Oberflächeneffekt erfordernEin gut lesbares Ergebnis erzielen und dabei Kanten und lokale Wechselwirkung kontrollierenEin Kontrastbild nicht mit einer Validierung der Tiefe oder Beständigkeit verwechselnRauheit, Reflexionen, Kanten und erneutes Auslesen unter realen Bedingungen
GravurWenn das Projekt einen Oberflächenabdruck oder eine festzulegende Tiefe erfordertMaterial kontrolliert abtragenTakt, Erwärmung, Grate, Toleranzen und lokale Oberflächenqualität müssen spezifiziert werdenTiefe, Geometrie, Aussehen, Reinigung und Beständigkeit gemäß Lastenheft
MOPA-Vergleich am WerkstückNeue Charge, kritische Oberflächenqualität, dichter Code oder IntegrationsbedarfMehrere Einstellbereiche und beobachtbare Ergebnisse gegenüberstellenDie MOPA-Quelle erweitert die Einstellmöglichkeiten eines 1064-nm-Faserlasers; sie garantiert kein Ergebnis ohne VersuchDie MOPA-Technologie verstehen
Diese Richtwerte sind keine Einstelltabelle. Fokussierung, Impulsdauer, Pulsfrequenz, Energie, Scangeschwindigkeit und Füllstrategie werden an einer repräsentativen Kombination aus Edelstahl, Oberflächenqualität und Geometrie untersucht.
RÜCKVERFOLGBARKEIT AUF EDELSTAHL
Ein klarer Code ist nicht bereits ein validierter Code.
Die Edelstahlkapsel von NWS LASER zeigt einen mit einer MOPA-Quelle mit 20 W markierten DataMatrix von 2 × 2 mm. Sie veranschaulicht die in einem bestimmten Kontext mögliche Präzision, ist jedoch keine Vorlage für eine andere Oberflächenqualität, einen anderen Datensatz oder eine andere Lesemethode.
01
Von den tatsächlichen Daten ausgehen
Der Inhalt bestimmt die Matrix und die Modulgröße. Eine Seriennummer, eine Chargennummer oder GS1-Daten erfordern nicht denselben Nutzbereich.
02
Bereich und Modul festlegen
Der DataMatrix-Vordimensionierer macht die Annahmen zu Bereich, Modul und Ruhezone sichtbar, bevor das Werkstück in Betracht gezogen wird.
03
Mit dem vorgesehenen Gerät auslesen
Kamera oder Lesegerät, Beleuchtung, Abstand und Ausrichtung des Werkstücks müssen festgelegt werden, bevor das Ergebnis beurteilt wird. Sehen Sie sich den Fall der Edelstahlkapsel für den Kontext der Miniaturmarkierung an.
TESTPROTOKOLL
Von der Edelstahlprobe zum brauchbaren Ergebnis.
SchrittZusammenzustellende InformationenWas der Test überprüftFestzulegendes KriteriumNützliches Ergebnis
Das Werkstück beschreibenWerkstoffgüte, falls bekannt, Oberflächenqualität, Behandlung, Geometrie und NutzbereichVarianten, die tatsächlich in den Versuch einbezogen werden müssenRepräsentative Probe oder ChargeAussagekräftige Versuchsreihe
Ergebnisse vergleichenErwarteter Text, Logo, Seriennummer oder Code, Kontrast und OberflächeneffektSchärfe, Homogenität, Kanten, Reflexionen und lokale AuswirkungZulässiges Aussehen oder zulässige TiefeVergleichbare Ergebnisse
Verwendung prüfenBedingungen für Beobachtung, Auslesen, Reinigung und UmgebungGegebenenfalls Lesbarkeit, Oberflächenkriterien und WiederholbarkeitPrüfmethode und AkzeptanzniveauDokumentierte Entscheidung
IntegrierenVorrichtung, Höhe, Takt, Automatisierung, Absaugung und AbweichungenKompatibilität mit dem ProduktionszyklusGestaltung des Arbeitsplatzes oder der FertigungslinieIntegrationsansatz, zum Beispiel IK-SERIES MOPA
Jede Anforderung an Abriebfestigkeit, Korrosionsbeständigkeit, Reinigungsbeständigkeit, Konformität oder Dauerhaftigkeit der Markierung muss im Projekt formuliert und anschließend anhand der geltenden Methoden bewertet werden.
HÄUFIG GESTELLTE FRAGEN
Vor der Festlegung das Edelstahlverfahren.
Kann Edelstahl laserbeschriftet werden, ohne Material abzutragen?
Eine thermische Markierung oder Anlassmarkierung kann untersucht werden, wenn das Projekt einen Kontrast ohne Materialabtrag anstrebt. Das Ergebnis hängt von der Werkstoffgüte, dem Oberflächenzustand, der Geometrie, den Nutzungskriterien und den am Werkstück qualifizierten Parametern ab.
Sollte man bei Edelstahl Anlassen oder Gravieren wählen?
Die Wahl hängt vom gewünschten Ergebnis, dem zulässigen Oberflächeneffekt, einer möglichen Tiefe, der Lesbarkeit, dem Takt und den Nutzungsanforderungen ab. Ein Versuch an repräsentativem Edelstahl ermöglicht den Vergleich relevanter Ergebnisse.
Ist eine schwarze Markierung auf Edelstahl zwangsläufig eine Anlassmarkierung?
Nein. Eine beobachtete Farbe oder ein Kontrast reichen nicht aus, um das Verfahrensregime zu bestimmen oder die Oberflächenintegrität zu validieren. Erforderlich sind die Projektkriterien und eine Prüfung am Werkstück.
Kann man einen DataMatrix auf Edelstahl aufbringen?
Ja, aber die Daten, die Modulgröße, die Ruhezone, der Oberflächenzustand, der Kontrast, die Beleuchtung, die Geometrie und das vorgesehene Lesegerät müssen gemeinsam untersucht werden. Ein Foto des Codes ersetzt kein repräsentatives Auslesen.
Was ist für einen Laserbeschriftungsversuch auf Edelstahl zu übermitteln?
Ein repräsentatives Werkstück oder ein Coupon, die Werkstoffgüte, falls bekannt, die Oberflächenqualität, der zu markierende Bereich, der Inhalt oder das gewünschte Ergebnis, der Takt, die Einsatzbedingungen und das vorgesehene Lesegerät ermöglichen eine sinnvolle Eingrenzung des Versuchs.
EDELSTAHLPRÜFUNG
Senden Sie das Werkstück, qualifizieren wir das Ergebnis.
Übermitteln Sie den Edelstahl oder einen repräsentativen Coupon, die Oberflächenqualität, den Nutzbereich, das gewünschte Ergebnis, den zu markierenden Inhalt, den Takt und die Einsatzbedingungen. NWS LASER bereitet einen Verfahrensversuch statt eines allgemeinen Versprechens vor.
PROJEKTRÜCKRUF
Bereiten wir Ihren Rückruf vor.
Hinterlassen Sie Ihre Kontaktdaten: ein/e Ansprechpartner/in von NWS Laser meldet sich, um Ihr Projekt einzuordnen und den sinnvollen nächsten Schritt zu besprechen.
ANFRAGE GESENDET
Danke. Ihr Formular wurde erfolgreich übermittelt.
Das NWS Laser-Team hat Ihre Anfrage erhalten und wird sich zeitnah bei Ihnen melden.