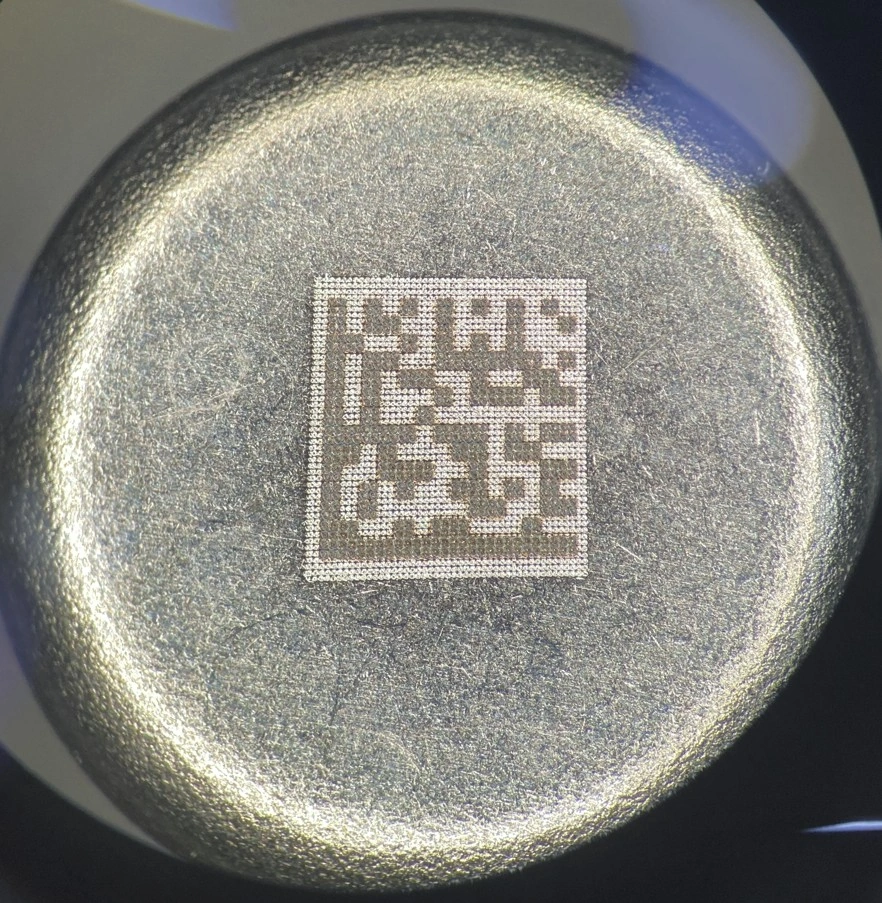
El marcado sobre acero inoxidable no se elige basándose únicamente en el color. El grado, el acabado, el contraste, el estado de la superficie, la profundidad útil, la lectura y las condiciones de uso deben definirse conjuntamente antes de la prueba.
ACERO INOXIDABLEMOPA 1064superficie, contraste y lectura
ASPECTOUSOLECTURA
PIEZA REAL PRIMERO
01
EL PUNTO DE PARTIDA
«Acero inoxidable» no describe aún la superficie.
El grado, el estado de suministro, el pulido, el cepillado, el microgranallado, el pasivado, la geometría y la zona funcional modifican el resultado observado. Esta información evita aplicar a otra pieza un ajuste o un resultado sin realizar una prueba representativa.
TRES DECISIONES
Antes del láser, definir el uso.
El texto, el logotipo, el número de serie o el código 2D no requieren necesariamente el mismo proceso. La pregunta clave es qué resultado debe conservarse en el puesto de producción y durante el uso final.
Caso NWS LASER: DataMatrix de 2 × 2 mm sobre una cápsula de acero inoxidable con una fuente MOPA 20 W. La lectura y el resultado deben cualificarse para cada pieza y contexto.01
Conservar una superficie visualmente continua
Cuando se estudia un contraste térmico o un marcado por recocido, la necesidad se refiere tanto al resultado y al estado de la superficie como al color. La observación de una marca oscura o coloreada no valida por sí sola la durabilidad esperada.
02
Modificar la superficie de forma controlada
Se puede comparar una modificación de la superficie o un grabado ligero cuando lo exigen el contraste, los bordes, la percepción táctil o la lectura. Esto introduce sus propios criterios: rugosidad, zona afectada, limpieza y repetibilidad.
03
Preparar la lectura necesaria
Para un DataMatrix, el contenido, los módulos, la zona de silencio, la iluminación, la posición de la pieza y el lector previsto se definen junto con el marcado. La guía de dimensionamiento de DataMatrix ayuda a establecer estas hipótesis.
04
Comparar en el lote real
Un mismo acero inoxidable puede reaccionar de manera diferente según el grado, el acabado, el proveedor o la zona de la pieza. La prueba debe reproducir lo más fielmente posible la geometría, el aspecto y el ciclo realmente previstos.
RESULTADOS A COMPARAR
Recocido, contraste, o grabado.
Resultado estudiadoCuándo plantearloQué busca el procesoPunto de atenciónControl útil
Contraste térmico / recocidoCuando el aspecto superficial y un contraste visible son el centro de la necesidadObtener un color o un contraste sin plantear primero la eliminación de materialEl tono, la homogeneidad, la nitidez, el tiempo de ciclo y el comportamiento de la superficie dependen de la piezaAspecto, zona afectada, uso previsto y comparación sobre muestra
Modificación de la superficieCuando el contraste o la lectura requieren un efecto superficial controladoCrear un resultado legible controlando los bordes y la interacción localNo confundir una imagen de contraste con la validación de la profundidad o de la resistenciaRugosidad, reflejos, bordes y nueva lectura en condiciones reales
GrabadoCuando el proyecto requiere una huella superficial o una profundidad por definirRetirar material de forma controladaDeben especificarse el ritmo de producción, el calentamiento, las rebabas, las tolerancias y el acabado localProfundidad, geometría, aspecto, limpieza y resistencia según las especificaciones
Comparativa MOPA sobre piezaNuevo lote, acabado crítico, código denso o necesidad de integraciónComparar varias ventanas de ajuste y los resultados observablesLa fuente MOPA amplía los ajustes de un láser de fibra de 1064 nm; no garantiza un resultado sin realizar pruebasComprender la tecnología MOPA
Estas referencias no constituyen una tabla de ajustes. El enfoque, la duración del pulso, la frecuencia de repetición, la energía, la velocidad de escaneo y la estrategia de relleno se estudian en la combinación representativa de acero inoxidable / acabado / geometría.
TRAZABILIDAD EN ACERO INOXIDABLE
Un código nítido no es todavía un código validado.
La cápsula de acero inoxidable de NWS LASER ilustra un DataMatrix de 2 × 2 mm marcado con una fuente MOPA 20 W. Muestra el nivel de precisión posible en un contexto determinado, pero no constituye una receta para otro acabado, dato o método de lectura.
01
Partir del dato real
El contenido determina la matriz y el tamaño de los módulos. Un número de serie, un lote o un dato GS1 no requieren la misma zona útil.
02
Reservar la zona y el módulo
El predimensionador de DataMatrix permite visualizar las hipótesis de zona, módulo y zona muda antes de pasar a la pieza.
03
Leer con el dispositivo previsto
La cámara o el lector, su iluminación, la distancia y la presentación de la pieza deben definirse antes de evaluar el resultado. Consulte el caso de la cápsula de acero inoxidable por su contexto de marcado en miniatura.
PROTOCOLO DE PRUEBA
De la muestra de acero inoxidable al resultado útil.
EtapaInformación que debe recopilarseQué verifica la pruebaCriterio que debe decidirseResultado útil
Describir la piezaGrado, si se conoce, acabado, tratamiento, geometría y zona útilVariantes que deben incluirse realmente en la pruebaMuestra o lote representativoConjunto de ensayos pertinente
Comparar los resultadosTexto, logotipo, serie o código, contraste y efecto superficial esperadosNitidez, homogeneidad, bordes, reflejos e impacto localAspecto o profundidad admisibleResultados comparables
Comprobar el usoCondiciones de observación, lectura, limpieza y entornoLectura, si procede, criterios de superficie y repetibilidadMedio de control y nivel de aceptaciónDecisión documentada
IntegrarFijación, altura, ritmo de producción, automatización, extracción y desviacionesCompatibilidad con el ciclo de producciónOrganización del puesto o de la líneaOrientación para la integración, por ejemplo IK-SERIES MOPA
Todo requisito de resistencia a la abrasión, a la corrosión, a la limpieza, de conformidad o de permanencia del marcado debe formularse en el proyecto y evaluarse después según los métodos aplicables.
PREGUNTAS FRECUENTES
Antes de fijar el proceso en acero inoxidable.
¿Se puede marcar acero inoxidable con láser sin eliminar material?
Se puede estudiar un marcado térmico o por recocido cuando el proyecto busca un contraste sin eliminar material. El resultado depende del grado, el estado de la superficie, la geometría, los criterios de uso y los parámetros cualificados sobre la pieza.
¿Hay que elegir el recocido o el grabado para el acero inoxidable?
La elección depende del resultado buscado, del efecto superficial admisible, de la posible profundidad, de la lectura, del ritmo de producción y de las limitaciones de uso. Una prueba sobre acero inoxidable representativo permite comparar los resultados útiles.
¿Un marcado negro sobre acero inoxidable es necesariamente un recocido?
No. Un color o un contraste observado no bastan para identificar el régimen del proceso ni para validar la integridad de la superficie. Se necesitan los criterios del proyecto y una evaluación de la pieza.
¿Se puede hacer un DataMatrix en acero inoxidable?
Sí, pero el dato, la dimensión del módulo, la zona muda, el estado de la superficie, el contraste, la iluminación, la geometría y el lector previsto deben estudiarse conjuntamente. Una fotografía del código no sustituye a una lectura representativa.
¿Qué hay que enviar para una prueba de marcado láser en acero inoxidable?
Una pieza o una probeta representativa, el grado si se conoce, el acabado, la zona que se va a marcar, el contenido o el resultado, el ritmo de producción, las condiciones de uso y el medio de lectura previsto permiten definir una prueba útil.
ESTUDIO DE ACERO INOXIDABLE
Envíe la pieza, se cualifica el resultado.
Envíenos el acero inoxidable o una probeta representativa, el acabado, la zona útil, el resultado solicitado, el contenido que se va a marcar, el ritmo de producción y las condiciones de uso. NWS LASER prepara una prueba del proceso en lugar de hacer una promesa genérica.
RECORDATORIO DEL PROYECTO
Preparemos su recordatorio.
Deje sus datos: un interlocutor de NWS Laser le contactará para situar su proyecto y la siguiente etapa útil.
SOLICITUD ENVIADA
Gracias. Su formulario ha sido enviado correctamente.
El equipo de NWS Laser ha recibido su solicitud y le volverá a contactar en breve.