A marcação em aço inoxidável não se escolhe apenas com base na cor. A liga, o acabamento, o contraste, o estado da superfície, a profundidade útil, a leitura e as condições de utilização devem ser definidos em conjunto antes do ensaio.
AÇO INOXIDÁVELMOPA 1064superfície, contraste e leitura
ASPETOUTILIZAÇÃOLEITURA
PEÇA REAL PRIMEIRO
01
O PONTO DE PARTIDA
«Aço inoxidável» não descreve ainda a superfície.
A liga, o estado de fornecimento, o polimento, a escovagem, o jateamento com microesferas, a passivação, a geometria e a zona funcional alteram o resultado observado. Estas informações evitam transferir um parâmetro ou um resultado de outra peça sem um ensaio representativo.
TRÊS DECISÕES
Antes do laser, defina a utilização.
Texto, logótipo, número de série ou código 2D não exigem necessariamente o mesmo processo. A questão importante é saber que resultado deve ser mantido no posto de produção e na utilização final.
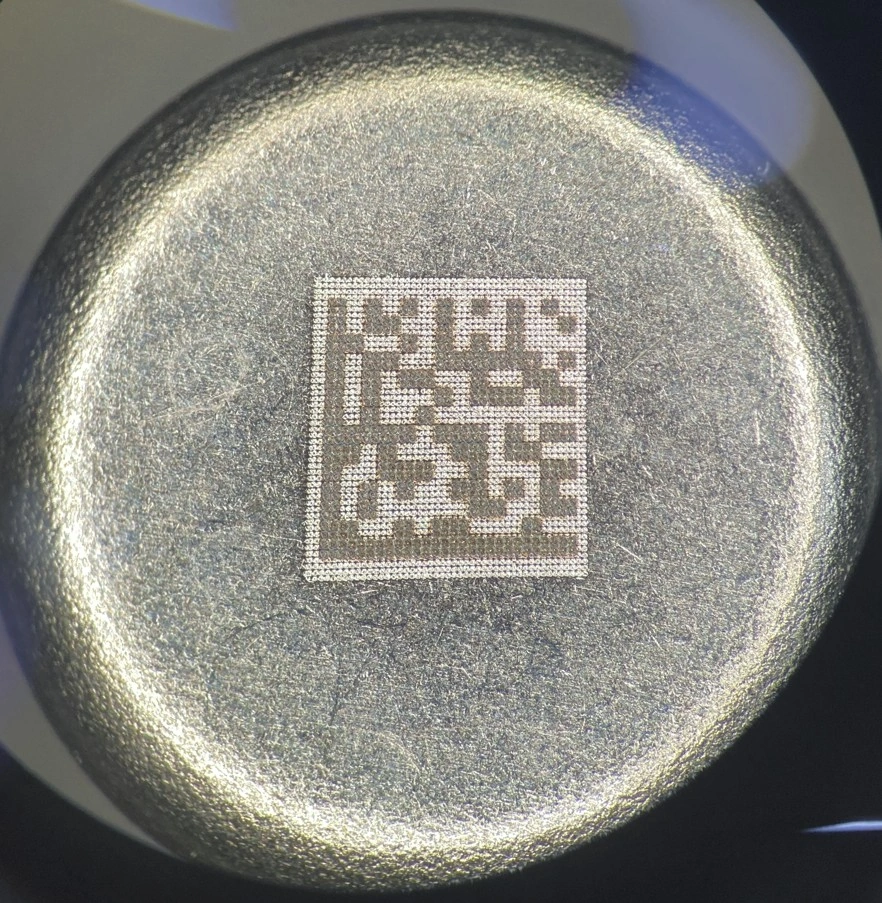
Caso NWS LASER: DataMatrix de 2 × 2 mm numa cápsula de aço inoxidável com uma fonte MOPA 20 W. A leitura e o resultado têm de ser qualificados para cada peça e contexto.01
Manter uma superfície visualmente contínua
Quando se estuda um contraste térmico ou um recozimento, importa considerar tanto o resultado e o estado da superfície como a cor. Uma marca escura ou colorida observada, por si só, não valida a resistência esperada.
02
Modificar a superfície de forma controlada
Pode comparar-se uma modificação da superfície ou uma gravação ligeira quando o contraste, os contornos, a perceção tátil ou a leitura o exigem. Esta opção introduz os seus próprios critérios: rugosidade, zona afetada, limpeza e repetibilidade.
03
Preparar a leitura necessária
Para um DataMatrix, o conteúdo, os módulos, a zona de silêncio, a iluminação, a posição da peça e o leitor previsto devem ser considerados em conjunto com a marcação. O guia de dimensionamento do DataMatrix ajuda a definir estas hipóteses.
04
Comparar no lote real
Um mesmo aço inoxidável pode reagir de forma diferente consoante a qualidade, o acabamento, o fornecedor ou a zona da peça. O ensaio deve aproximar-se da geometria, do aspeto e do ciclo realmente pretendidos.
RESULTADOS A COMPARAR
Recozimento, contraste, ou gravação.
Resultado estudadoQuando considerarO que o processo procuraAspeto a ter em contaVerificação útil
Contraste térmico / recozimentoQuando o aspeto da superfície e um contraste visível são o foco da necessidadeObter uma cor ou um contraste sem pensar primeiro na remoção de materialA tonalidade, a homogeneidade, a nitidez, o tempo de ciclo e o comportamento da superfície dependem da peçaAspeto, zona afetada, utilização prevista e comparação numa amostra
Modificação da superfícieQuando o contraste ou a leitura exigem um efeito de superfície controladoCriar um resultado legível, controlando os contornos e a interação localNão confundir uma imagem de contraste com a validação da profundidade ou da resistênciaRugosidade, reflexos, contornos e releitura em condições reais
GravaçãoQuando o projeto exige uma marca na superfície ou uma profundidade a definirRemover material de forma controladaA cadência, o aquecimento, as rebarbas, as tolerâncias e o acabamento local devem ser especificadosProfundidade, geometria, aspeto, limpeza e resistência de acordo com o caderno de encargos
Comparação MOPA na peçaNovo lote, acabamento crítico, código denso ou necessidade de integraçãoComparar várias janelas de parâmetros e resultados observáveisA fonte MOPA amplia as possibilidades de regulação de uma fibra de 1064 nm; não garante um resultado sem ensaioCompreender a tecnologia MOPA
Estas referências não constituem uma tabela de parâmetros. A focagem, a duração do impulso, a frequência de repetição, a energia, a velocidade de varrimento e a estratégia de preenchimento são estudadas no conjunto representativo de inox / acabamento / geometria.
RASTREABILIDADE EM INOX
Um código nítido não é ainda um código validado.
A cápsula de inox da NWS LASER ilustra um DataMatrix de 2 × 2 mm marcado com uma fonte MOPA 20 W. Mostra o nível de precisão possível num determinado contexto, mas não constitui uma receita para outro acabamento, dado ou método de leitura.
01
Partir dos dados reais
O conteúdo determina a matriz e o tamanho dos módulos. Um número de série, um lote ou um dado GS1 não exigem a mesma área útil.
02
Reservar a área e o módulo
O pré-dimensionador DataMatrix permite tornar visíveis as hipóteses relativas à área, ao módulo e à zona de silêncio antes de passar à peça.
03
Ler com o dispositivo previsto
A câmara ou o leitor, a respetiva iluminação, a distância e o posicionamento da peça devem ser definidos antes de avaliar o resultado. Consulte o caso da cápsula de inox para conhecer o contexto da marcação em miniatura.
PROTOCOLO DE ENSAIO
Da amostra de inox ao resultado útil.
EtapaInformações a reunirO que o ensaio verificaCritério a decidirResultado útil
Descrever a peçaLiga, se conhecida, acabamento, tratamento, geometria e área útilVariantes que devem realmente ser incluídas no ensaioAmostra ou lote representativoConjunto de ensaios pertinente
Comparar os resultadosTexto, logótipo, série ou código, contraste e efeito de superfície esperadosNitidez, homogeneidade, contornos, reflexos e impacto localAspeto ou profundidade admissívelResultados comparáveis
Verificar a utilizaçãoCondições de observação, leitura, limpeza e ambienteEventual leitura, critérios de superfície e repetibilidadeMétodo de controlo e nível de aceitaçãoDecisão documentada
IntegrarDispositivo de fixação, altura, cadência, automatização, extração e desviosCompatibilidade com o ciclo de produçãoOrganização do posto ou da linhaOrientação para integração, por exemplo IK-SERIES MOPA
Qualquer requisito de resistência à abrasão, à corrosão, à limpeza, de conformidade ou de permanência da marcação deve ser especificado no projeto e, em seguida, avaliado segundo os métodos aplicáveis.
PERGUNTAS FREQUENTES
Antes de definir o processo em inox.
É possível marcar inox a laser sem remover material?
Pode estudar-se uma marcação térmica ou por recozimento quando o projeto procura um contraste sem remoção de material. O resultado depende da liga, do estado da superfície, da geometria, dos critérios de utilização e dos parâmetros qualificados na peça.
Deve escolher-se o recozimento ou a gravação para o inox?
A escolha depende do resultado pretendido, do efeito de superfície admissível, da eventual profundidade, da leitura, da cadência e dos requisitos de utilização. Um ensaio em inox representativo permite comparar os resultados relevantes.
Uma marcação preta em inox é necessariamente um recozimento?
Não. Uma cor ou um contraste observado não são suficientes para identificar o regime do processo nem para validar a integridade da superfície. São necessários os critérios do projeto e uma análise da peça.
É possível fazer um DataMatrix em inox?
Sim, mas os dados, a dimensão do módulo, a zona de silêncio, o estado da superfície, o contraste, a iluminação, a geometria e o leitor previsto devem ser estudados em conjunto. Uma fotografia do código não substitui uma leitura representativa.
O que enviar para um ensaio de marcação a laser em inox?
Uma peça ou cupão representativo, a liga se for conhecida, o acabamento, a zona a marcar, o conteúdo ou o resultado pretendido, a cadência, as condições de utilização e o método de leitura previsto permitem definir um ensaio útil.
ESTUDO DE INOX
Envie a peça, qualificamos o resultado.
Envie o inox ou um cupão representativo, o acabamento, a área útil, o resultado pretendido, o conteúdo a marcar, a cadência e as condições de utilização. A NWS LASER prepara um ensaio de processo, em vez de uma promessa genérica.
PEDIDO DE CONTACTO
Preparemos o seu contacto.
Deixe os seus contactos: um interlocutor NWS Laser entrará em contacto para situar o seu projeto e a próxima etapa útil.
PEDIDO ENVIADO
Obrigado. O seu formulário foi enviado com sucesso.
A equipa NWS Laser recebeu o seu pedido e contactá‑lo‑á brevemente.