De code dimensioneren, de leesbaarheid kwalificeren.
De grootte van een DataMatrix wordt niet op zichzelf bepaald. De te coderen gegevens, de beschikbare zone, het materiaal, het contrast, de reader, de doorvoersnelheid en de controle vormen samen één project voor directe markering op een onderdeel.
INDUSTRIËLE DATAMATRIX2Dcode, onderdeel en uitlezing
GegevensZoneUitlezing
LEESBAAR ≠ GEVALIDEERD
01
VERTREKPUNT
De code staat niet alleen op het onderdeel.
Een industriële DataMatrix moet op de juiste plaats, op het juiste moment en met het middel worden gelezen dat daadwerkelijk in de productiestroom is voorzien. De symboolgrootte is daarom het resultaat van een combinatie van eisen: gegevens, beschikbare zone, afwerking, markeerproces, leesomgeving en het vereiste controleniveau.
VIER AANDACHTSPUNTEN
Begin bij de bruikbare uitlezing.
De juiste dimensionering bestaat niet uit het zoeken naar de kleinst mogelijke code. Het gaat erom vast te stellen wat leesbaar moet blijven op een echt onderdeel, onder omstandigheden die representatief zijn voor de productie.
01
De gegevens bepalen
Een referentie, serienummer, lot, datum of variabele gegevens nemen niet evenveel ruimte in. De exacte inhoud moet worden vastgelegd voordat de markeerzone wordt bepaald.
Vlakheid, radii, afschuiningen, reliëf, behandelingen en optische toegankelijkheid maken deel uit van de zone die daadwerkelijk bruikbaar is voor de laser en de reader.
Een vaste reader, handreader, visioncamera of kwaliteitsstation stelt eisen aan afstand, verlichting, positionering en resolutie die moeten worden gekwalificeerd.
Het materiaal, de afwerking, het bruikbare contrast en de productiesnelheid moeten worden gecontroleerd met een onderdeel of representatief monster en het beoogde uitleessysteem.
ElementTe stellen vraagOp het onderdeel te validerenImpact op het projectAan te leveren
Gecodeerde gegevensWelke informatie is vast of variabel?Structuur, dichtheid en eventuele behoefte aan leesbare tekstFormaat en grootte van het symboolVoorbeeld van gegevens of toepasselijke specificatie
Beschikbare zoneWelk oppervlak is daadwerkelijk bruikbaar?Geometrie, oriëntatie, omtrek en toegankelijkheidLocatie en ruimte rondom de codeTekening of foto van de zone met maatvoering
Materiaal en afwerkingWelke weergave is aanvaardbaar op het oppervlak?Contrast, integriteit, ruwheid, reflecties en bestendigheid bij gebruikTe onderzoeken proces en kwaliteitscriteriaMateriaalkwaliteit, behandeling en monster Een DataMatrix op koper en busbar valideren
Beoogde uitlezingMet welk systeem moet de code worden gelezen?Afstand, verlichting, positie en gezichtsveldModule, resolutie en controlelogicaReferentie van de lezer of camera
ProductiesnelheidWanneer wordt de code gemarkeerd en vervolgens gecontroleerd?Opspanning, cyclus, hantering en afhandeling van foutenIntegratie en herhaalbaarheid van het resultaatProductiesnelheid en beschrijving van de workflow
Binnen het kader van GS1 DataMatrix vormt de quiet zone een ontwerprichtlijn rondom het symbool. De toepasselijke norm, de verificatiemethode en de acceptatiecriteria moeten nog door het project worden bepaald.
LEZEN EN CONTROLEREN
Een code die één keer is gelezen is nog niet gevalideerd.
Een bruikbaar resultaat is meer dan alleen het uiterlijk van de markering. Het komt tot stand met herhaalbare uitlezing en een controleprotocol dat aansluit op het product, de productie en de specificaties.
01
Lezen onder reële omstandigheden
De positie van het onderdeel, de verlichting, de afstand, olie, stof, oxidatie of reflecties kunnen het gedrag van de lezer beïnvloeden. De test moet de beoogde workflow zo goed mogelijk benaderen.
02
De juiste controle bepalen
Een eenmalige decodering vervangt niet automatisch een verificatiemethode. Het vereiste niveau moet worden bepaald aan de hand van de specificaties en het gekozen controlemiddel.
In de productie voorziet het project in controle, de afhandeling van een niet-gelezen code, traceerbaarheid van het resultaat en het bewaren van de instellingen.
OP HET ONDERDEEL
Het bewijs is af te lezen in zijn context.
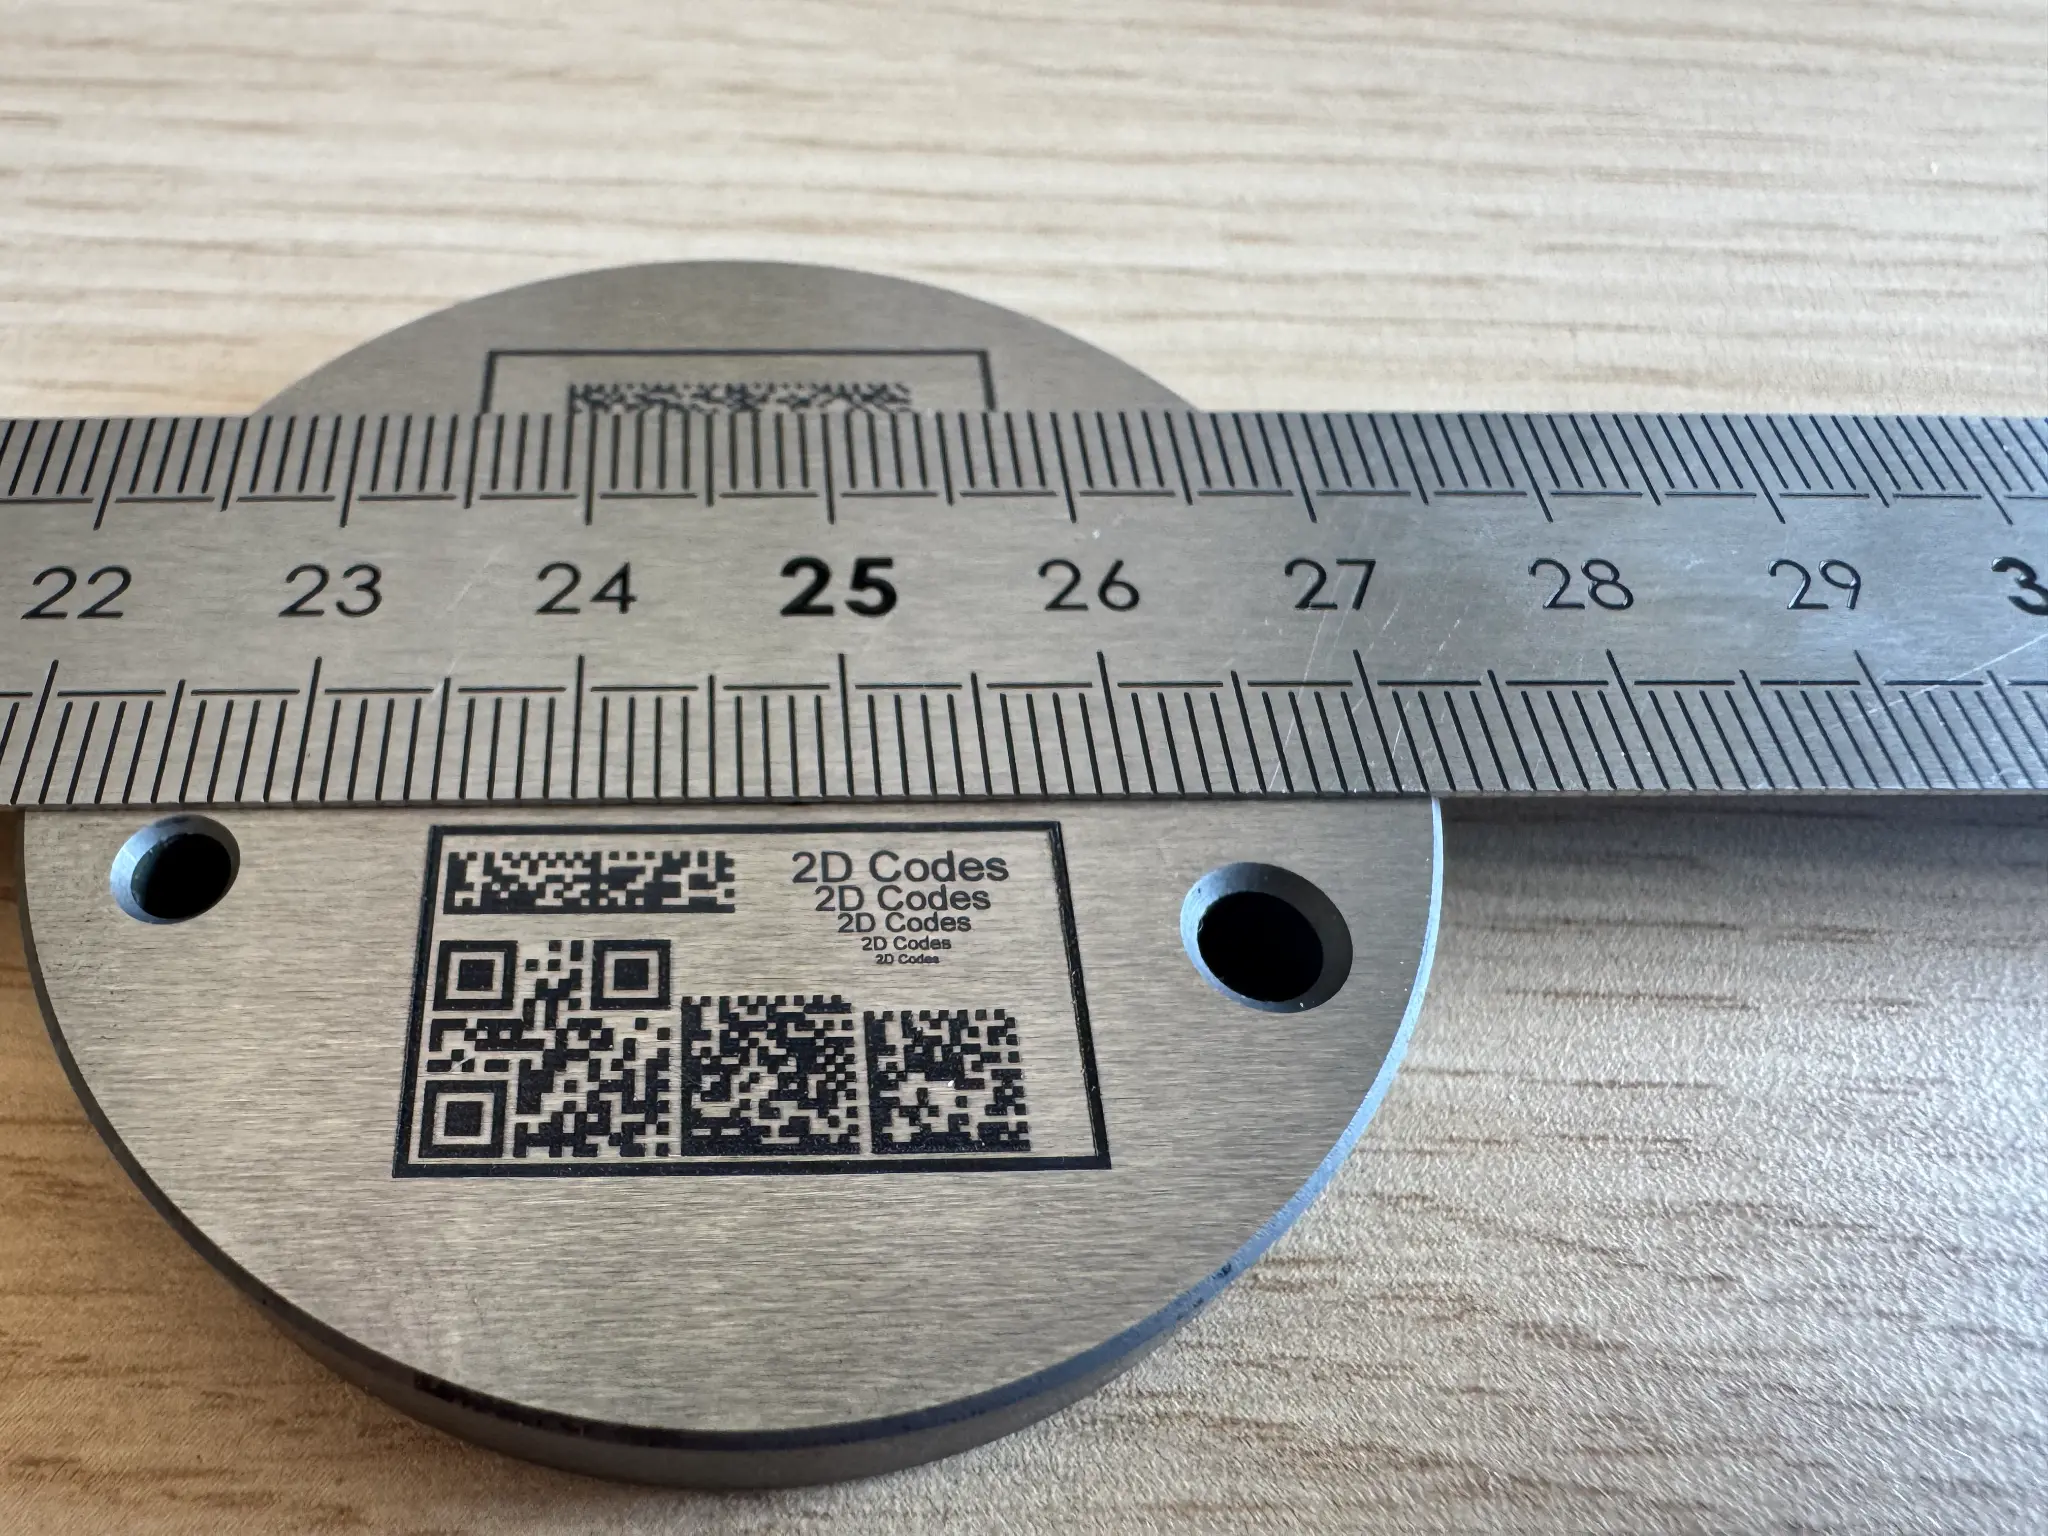
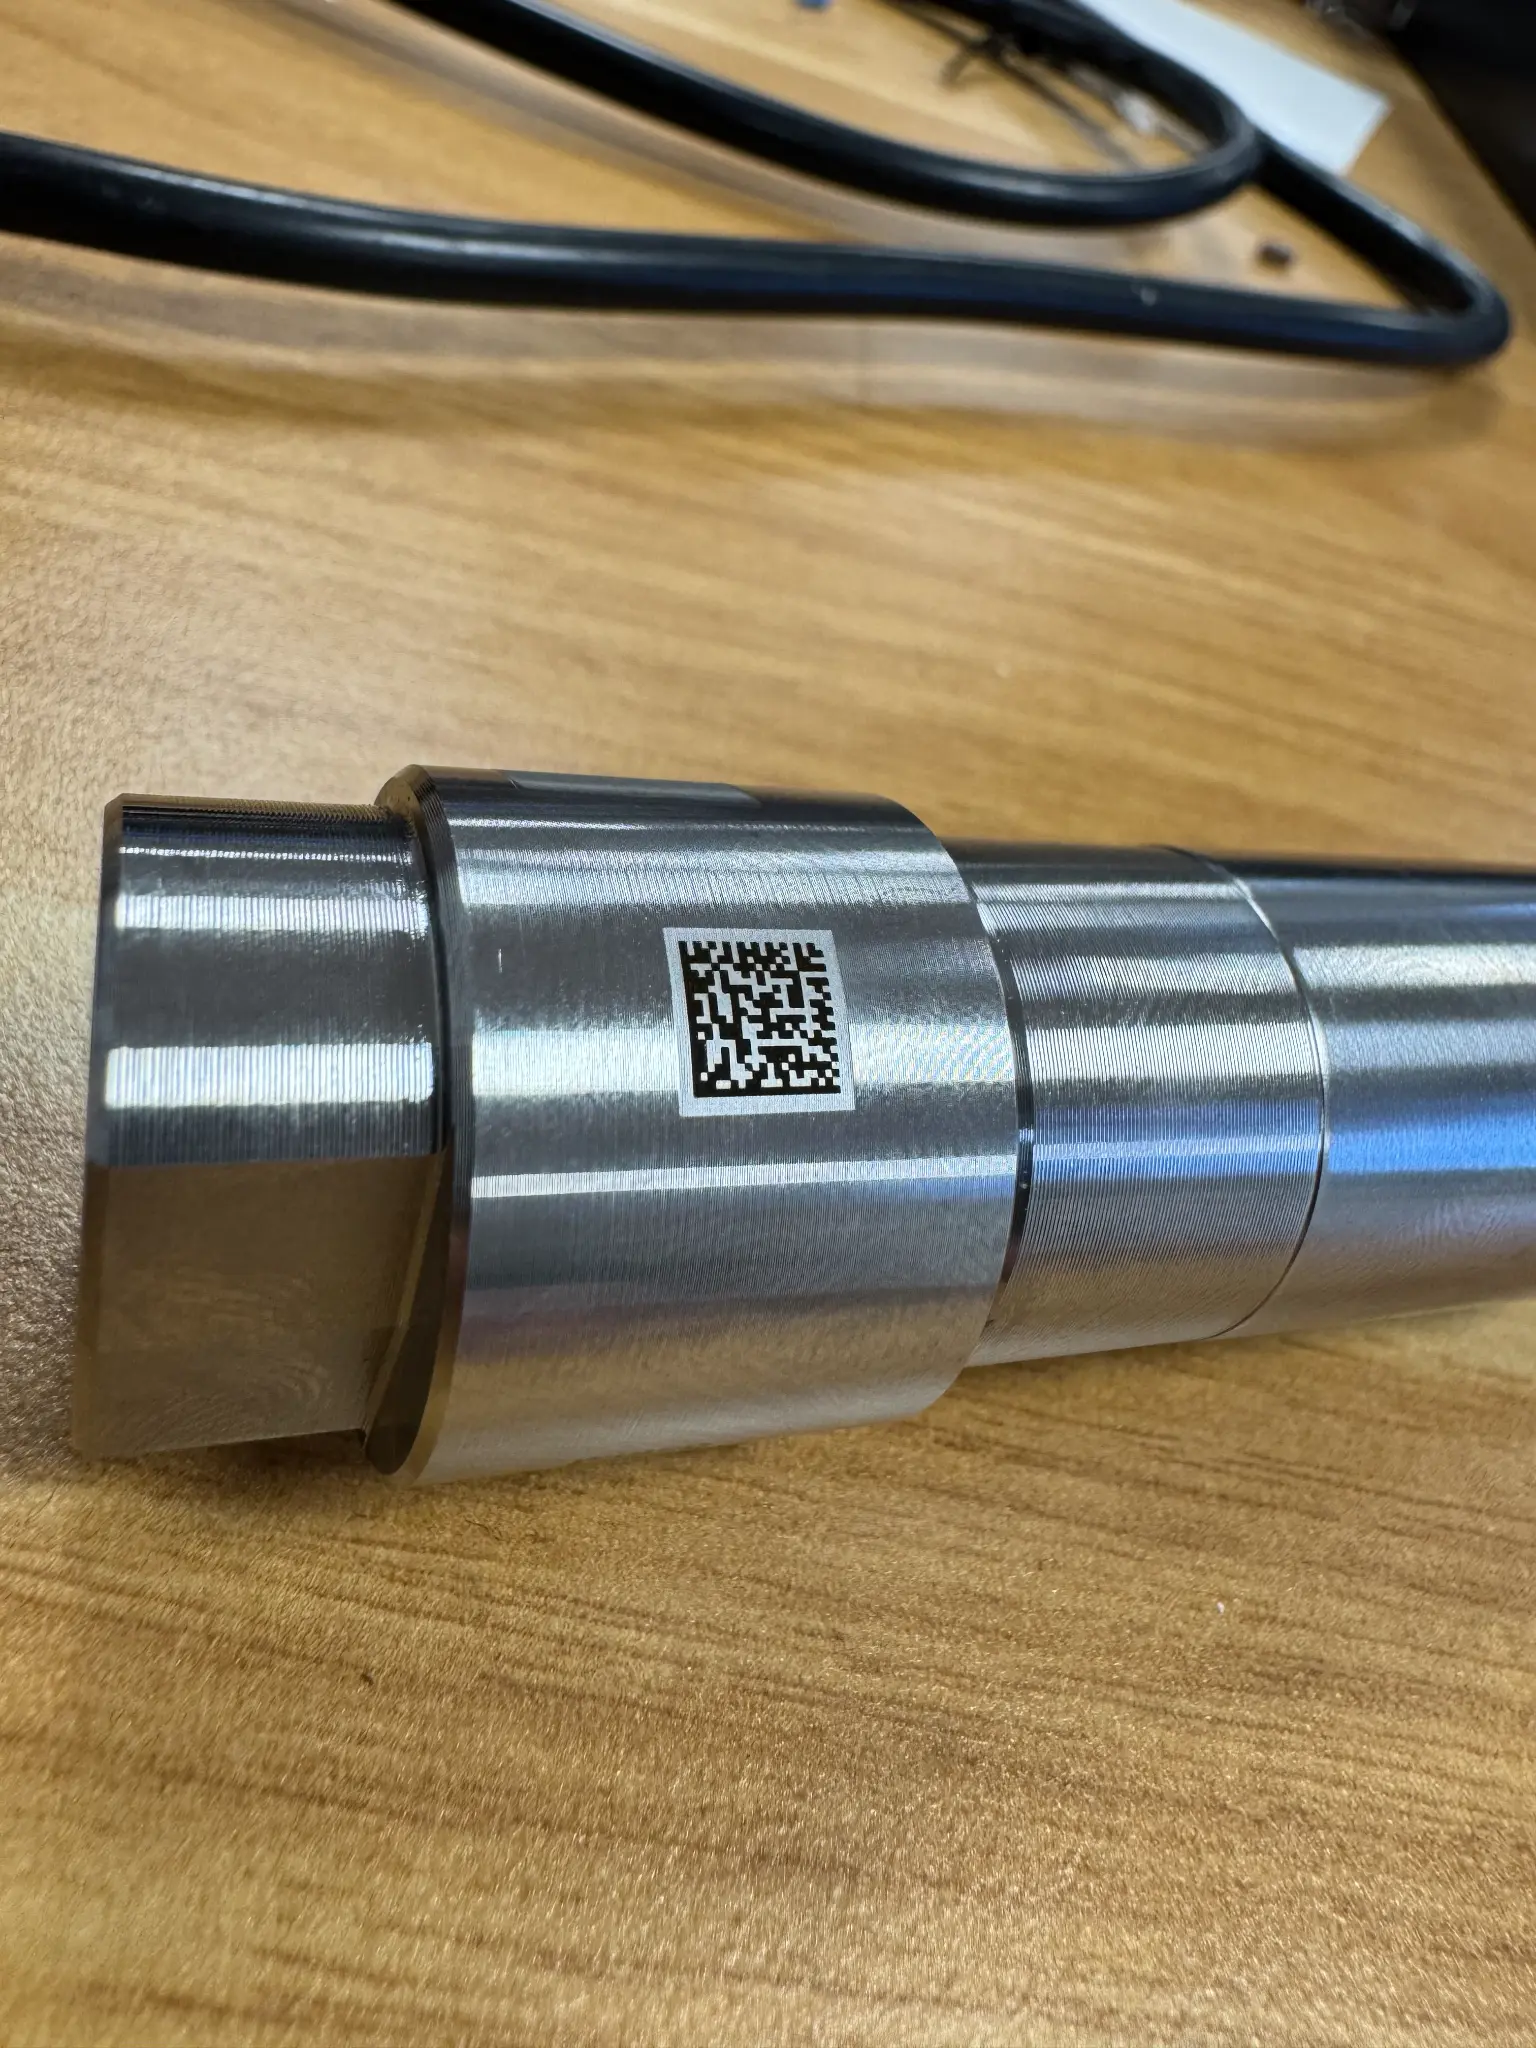
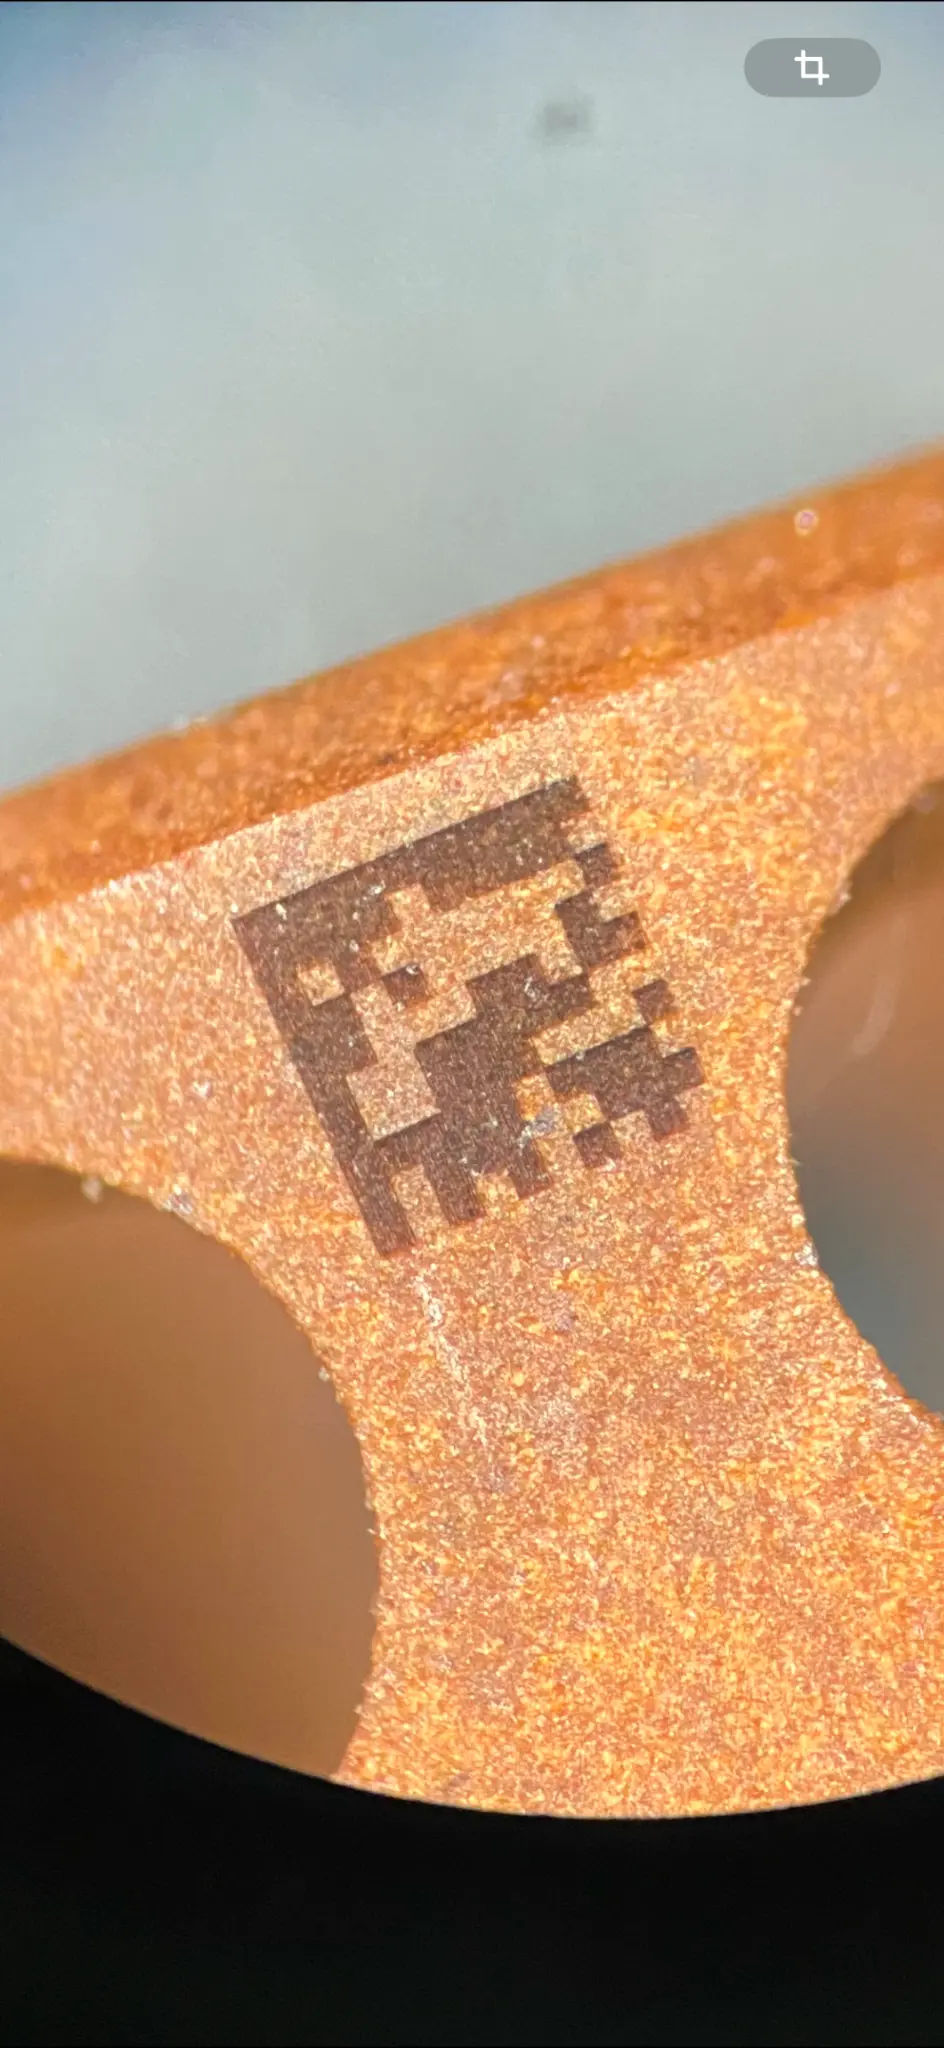
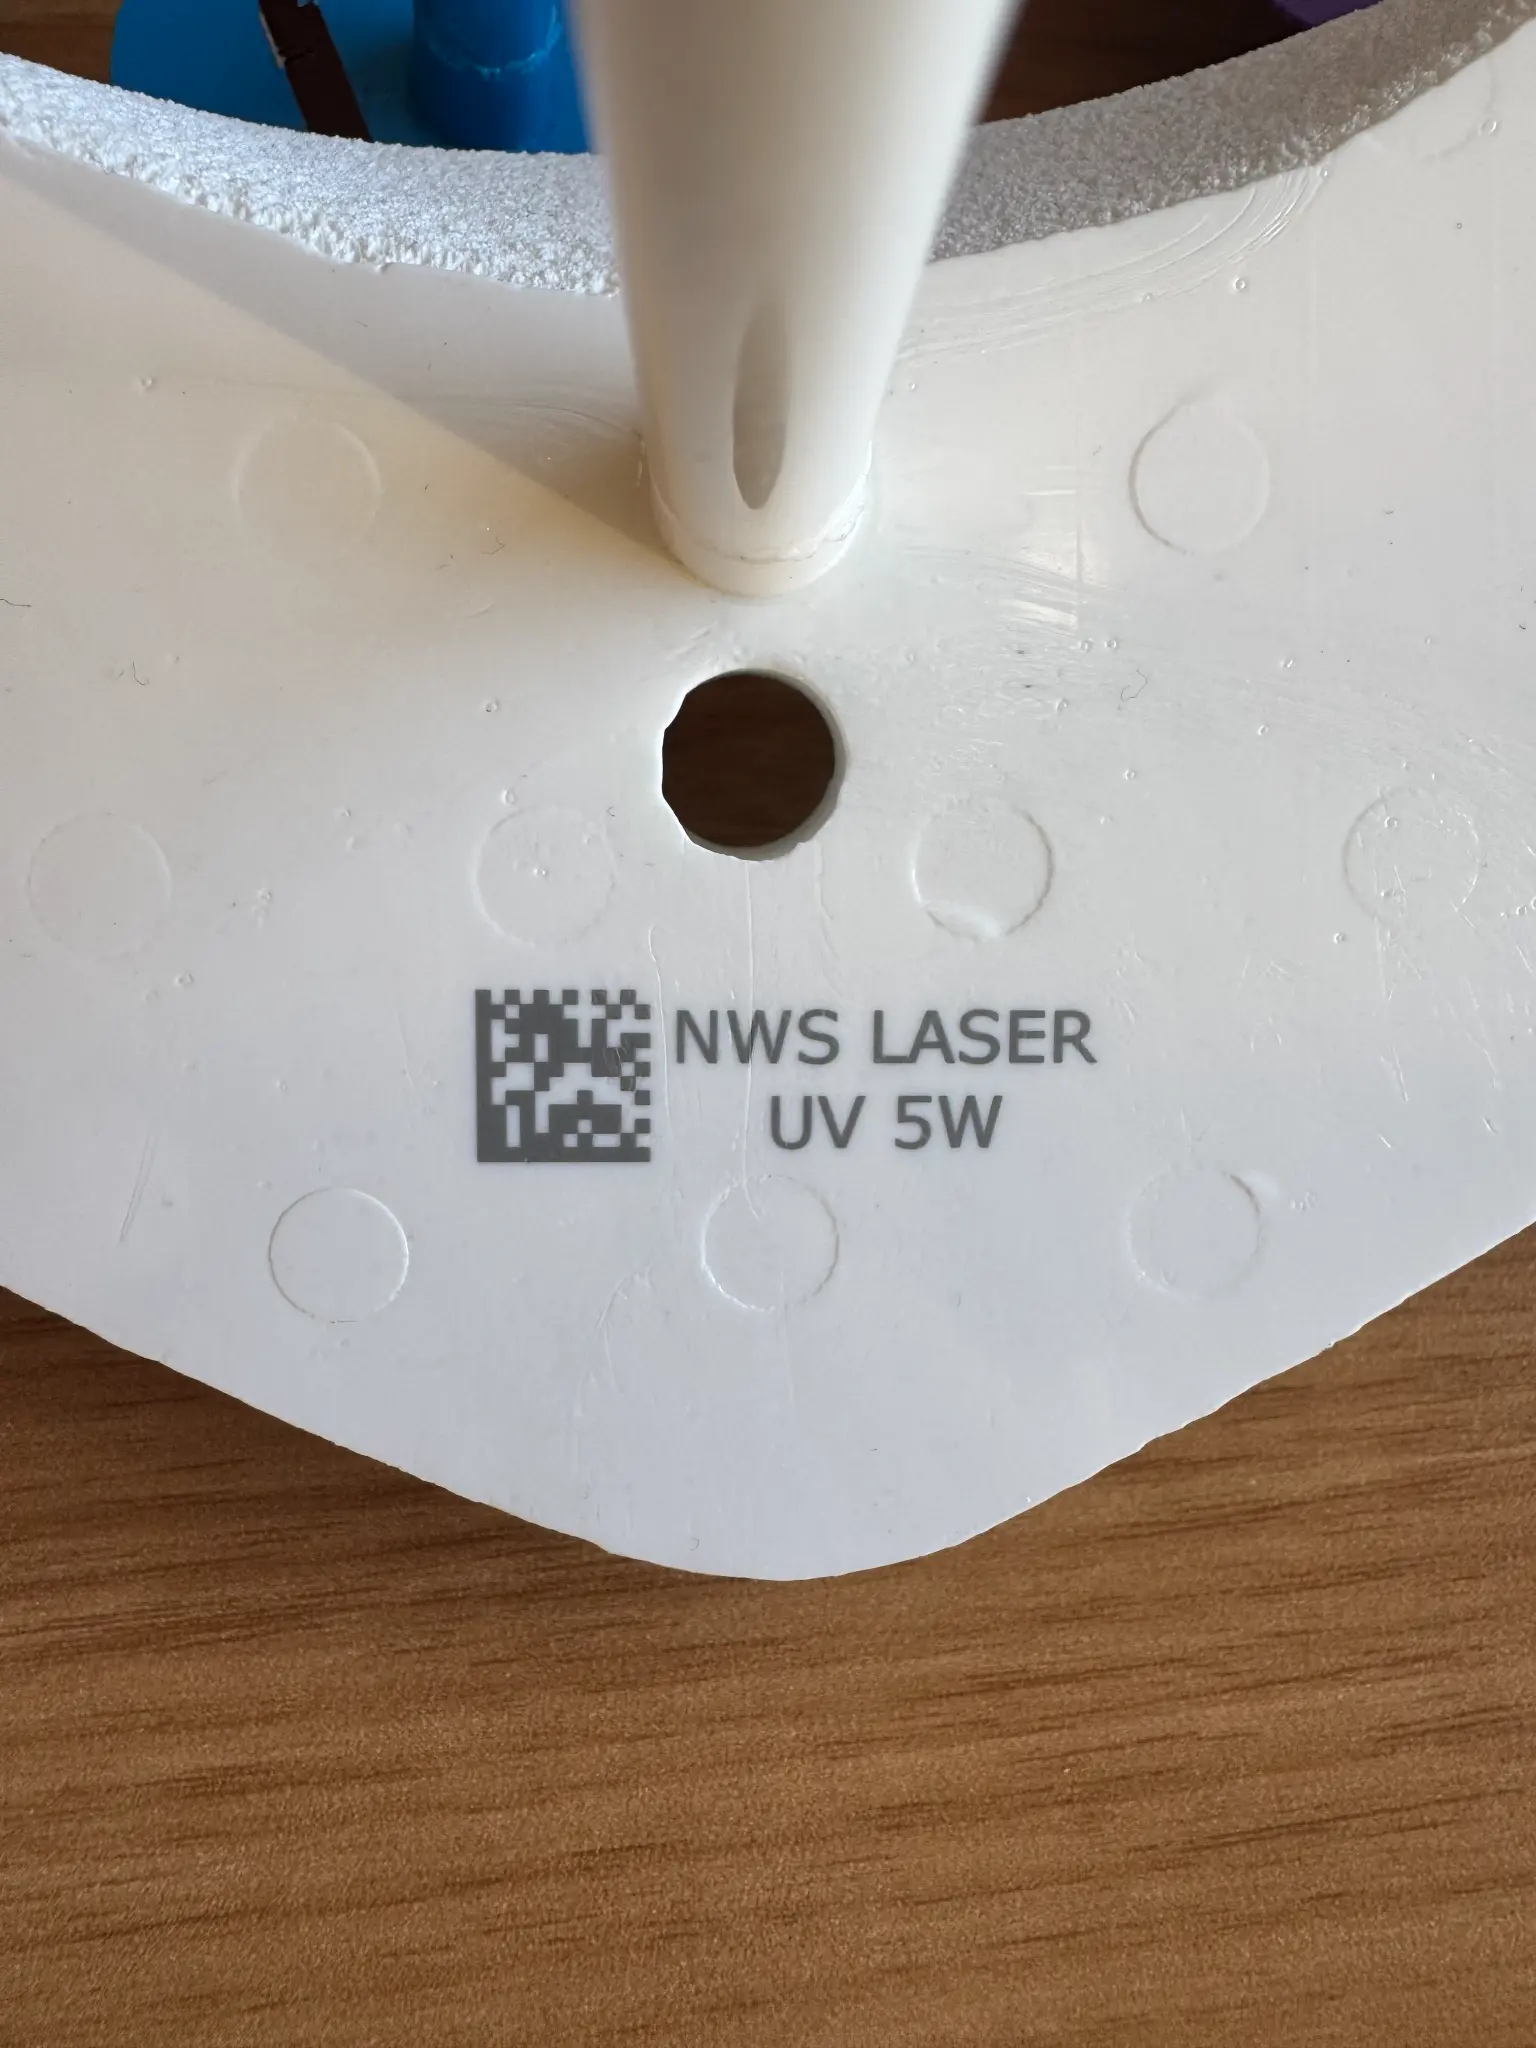
Een foto van een code vervangt geen verificatie. De foto helpt om de interactie tussen onderdeel, markering en uitlezing af te stemmen vóór de representatieve test.
DataMatrix op een cilindrisch onderdeel — de kromming en de presentatie aan de lezer maken deel uit van het onderzoek.Micro-DataMatrix van 0,4 × 0,4 mm op polymeer — fijnheid, contrast en uitlezing moeten op het onderdeel worden gevalideerd.DataMatrix en tekst op een polymeeronderdeel — het codeformaat, het materiaal en de uitlezing hangen met elkaar samen.
VALIDATIEPROTOCOL
Van de test tot de bruikbare cyclus.
StapProjectinvoerWat de test controleertTe nemen beslissingVerwachte output
VoorbereidenOnderdeel, afwerking, zone, gegevens en productiesnelheidHaalbaarheid van de zone en procesbeperkingenRepresentatieve testomstandighedenGedeeld monster en protocol
MarkerenOnderdeel opgesteld onder omstandigheden die de praktijk benaderenWeergave, contrast en herhaalbaarheid van de markeringParameters om nader te onderzoeken, zonder generiek receptReeks vergelijkbare tests
UitlezenBeoogde lezer of camera en bijbehorende omgevingDecodering en gedrag onder de beoogde omstandighedenPositie, verlichting en uitleesstrategieBruikbare uitleesresultaten
ControlerenKwaliteitscriteria en door het project gekozen methodeAcceptatiecriteria, drempelwaarden en traceerbaarheidTe integreren controlemethodeVastgesteld validatieprotocol
IntegrerenOpspanning, productiesnelheid, afzuiging en afhandeling van afwijkingenVolledige cyclus, niet-conforme producten en operationele robuustheidArchitectuur van het station of de lijnProcesrichting en integratie
Normen en aanbevelingen dienen als richtlijnen; ze vervangen niet de specificaties die gelden voor het onderdeel, de sector of de klant. Een DPM-aanpak kan met name steunen op de voor het project gekozen methode.
VEELGESTELDE VRAGEN
Vóór het vastleggen van de DataMatrix-code.
Welke afmetingen moet een lasergecodeerde DataMatrix hebben?
Er bestaat geen universele afmeting. De te coderen gegevens, de beschikbare ruimte, het materiaal, het proces en het beoogde uitleesmiddel moeten samen worden onderzocht op een representatief onderdeel.
Is een visueel scherpe DataMatrix-code per definitie leesbaar?
Nee. Ook het contrast, de geometrie van de modules, de verlichting, de positionering van het onderdeel en de scanner of camera beïnvloeden het bruikbare resultaat.
Moet de scanner worden bepaald voordat de laser wordt gekozen?
Het uitleesmiddel maakt deel uit van het project. De afstand, verlichting, het gezichtsveld en de productieomstandigheden helpen bij het bepalen van de code en het kwalificeren van het markeringsproces.
Wat is de quiet zone van een DataMatrix-code?
De quiet zone is de vrije ruimte rond het symbool. Binnen GS1 DataMatrix geldt als ontwerprichtlijn minimaal één module aan elke zijde; de specificaties en de controlemethode van het project blijven doorslaggevend.
Welke informatie moet worden aangeleverd om een DataMatrix-test voor te bereiden?
Een representatief onderdeel of monster, het materiaal en de afwerking, de beschikbare ruimte, de te coderen gegevens, de productiesnelheid en het beoogde uitleesmiddel maken het mogelijk een eerste nuttige studie voor te bereiden.
DATAMATRIX-STUDIE
Stuur ons uw onderdeel om de leesbaarheid van de markering rechtstreeks te kwalificeren.
Geef het materiaal en de afwerking door, een foto of tekening van de zone, de te coderen gegevens, de productiesnelheid en het beoogde uitleesmiddel. NWS Laser stelt een procesadvies op in plaats van een algemene belofte.
PROJECTTERUGBELDING
Laten we uw terugbelverzoek voorbereiden.
Laat uw contactgegevens achter: een contactpersoon van NWS Laser neemt contact op om uw project te situeren en de volgende nuttige stap te bepalen.
AANVRAAG VERZONDEN
Dank u. Uw formulier is succesvol verzonden.
Het NWS Laser-team heeft uw aanvraag ontvangen en neemt spoedig contact met u op.