Ein Kunststoff ist niemals ein einzelner Werkstoff. Polymer, Pigmente, Füllstoffe, Fasern, Oberfläche, Geometrie und vorgesehene Lesbarkeit beeinflussen gemeinsam den Kontrast, das Erscheinungsbild und die Reproduzierbarkeit einer Laserbeschriftung.
TECHNISCHE KUNSTSTOFFEUV MOPAMaterial, Kontrast und Lesbarkeit
WERKSTOFFSORTEERGEBNISLESBARKEIT
ECHTES WERKSTÜCK ZUERST
01
DER AUSGANGSPUNKT
Das Polymer allein reicht nicht aus.
Eine Bezeichnung wie PA, POM, PBT, PEEK, PC oder ABS beschreibt noch nicht, wie das Werkstück auf den Laser reagiert. Rezeptur, Farbe, Füllstoffe, Fasern, Additive, Oberflächenbeschaffenheit und Dicke gehören zur zu qualifizierenden Anwendung.
FÜNF ANHALTSPUNKTE
Vom Material zur zuverlässigen Lesbarkeit.
Ein Rückverfolgbarkeitsprojekt auf Kunststoff verbindet die Werkstoffsorte mit einem konkreten Bedarf: Text, Seriennummer, 2D-Code, Logo oder variable Daten. Diese Gesamtheit bestimmt den Versuch und die Wahl der Quelle.
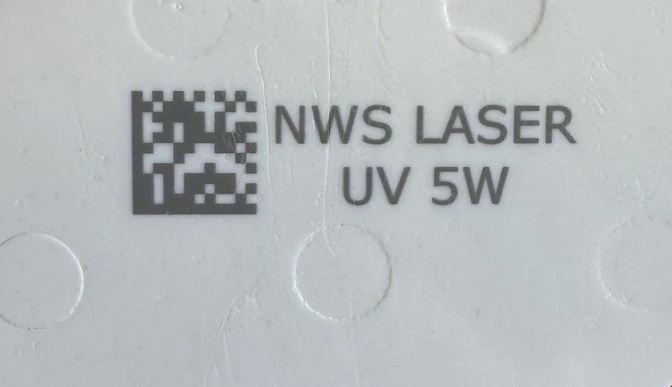
NWS LASER-Fall: Bei derselben Verbundwerkstofffamilie kann eine Validierung für jede Farbe erforderlich sein.01
Die tatsächliche Werkstoffsorte angeben
Werkstoffnummer, Farbe, Fasern, mineralische Füllstoffe, Flammschutzmittel und Oberflächenbeschaffenheit verändern die Wechselwirkung mit dem Strahl. Eine repräsentative Probe ist aussagekräftiger als eine allgemeine Polymerbezeichnung.
Der UV-Laser 355 nm kommt infrage, wenn die Oberflächenwechselwirkung und die Feinheit entscheidend sind. Ein MOPA-Faserlaser bietet bei 1064 nm einen Einstellbereich für Puls, Pulsfrequenz und Energie. Keine Quelle ersetzt den Materialversuch.
03
Das zulässige Ergebnis festlegen
Kontrast, Farbton, Rauheit, mögliche oberflächliche Schmelzung, saubere Kanten und Erhalt des Erscheinungsbilds sind Produktkriterien. Sie müssen festgelegt werden, bevor der maximale Produktionsdurchsatz angestrebt wird.
Vorrichtung, Geometrie, Höhe, Ausrichtung, Scanvorgang, Absaugung, Durchsatz und Lesegerät beeinflussen das Produktionsergebnis. Sie werden mit dem tatsächlichen Werkstück und Produktionsfluss validiert, nicht nur anhand eines Fotos.
UV 355 nmZu qualifizierende OberflächenwechselwirkungEmpfindliche Teile, feine Informationen, Verbundwerkstoffe, Oberflächen, bei denen das Erscheinungsbild zähltKontrast, Oberflächenintegrität, Präzision und Beständigkeit je nach MaterialtypeTest an jeder repräsentativen Referenz UV-Technologie erkunden
Faser MOPA 1064 nmEinstellbare Pulsdauer, Pulsfrequenz und EnergieBestimmte im nahen Infrarot markierbare Formulierungen, Bedarf an erweitertem Einstellbereich für Kontrast oder ZyklusMarkierergebnis, lokale Erwärmung, Schmelzen oder Farbänderung je nach CompoundParameter an der tatsächlichen Formulierung testen MOPA-Einstellungen ansehen
Vergleich am WerkstückDas Materialverhalten ist entscheidendNeues Projekt, Produktreihe mit mehreren Farben, kritische Oberfläche, dichter Code oder ZykluszeitkriteriumDie Quelle nicht allein anhand des Polymernamens auswählenGemeinsames Protokoll für Material, Markierergebnis, Lesbarkeit und Durchsatz
Diese Richtwerte sind keine Einstelltabelle. Wellenlänge, Fokussierung, Pulsdauer, Energie, Pulsfrequenz und Scanstrategie werden an einem repräsentativen Werkstück festgelegt.
TEXT, LOGO ODER 2D-CODE
Kontrast allein reicht für die Lesbarkeit nicht aus.
Eine Markierung kann optisch sauber sein und dennoch an der Kontrollstation unzuverlässig gelesen werden. Bei einem DataMatrix hängen Inhalt, Module, Beleuchtung, Lesegerät und Präsentation des Werkstücks zusammen.
01
Von den exakten Daten ausgehen
Referenz, Seriennummer, Charge oder variabler Inhalt erfordern nicht dieselbe Kapazität. Durch das Vermeiden unnötiger Felder lassen sich möglicherweise die Modulgröße und der verfügbare Bereich erhalten.
02
Den passenden Bereich vorsehen
Der Nutzbereich umfasst die Geometrie des Werkstücks, Kanten, Radien, Erhebungen und den Randbereich des Symbols. Verwenden Sie den DataMatrix-Vordimensionierer um die Annahmen vor dem Test sichtbar zu machen.
03
Mit dem vorgesehenen Lesegerät validieren
Eine vergrößerte Abbildung bildet die Produktionskamera oder das Lesegerät nicht nach. Abstand, Beleuchtung, Bewegung, Schärfentiefe und Ausrichtung müssen den tatsächlichen Bedingungen angenähert werden.
Das Ergebnis wird beurteilt in seinem jeweiligen Kontext.
Diese Anwendungsfälle veranschaulichen unterschiedliche Teile, Markierergebnisse und Feinheitsgrade. Sie ersetzen keinen Test mit Ihrer Materialtype und Ihrer Oberflächenbeschaffenheit.
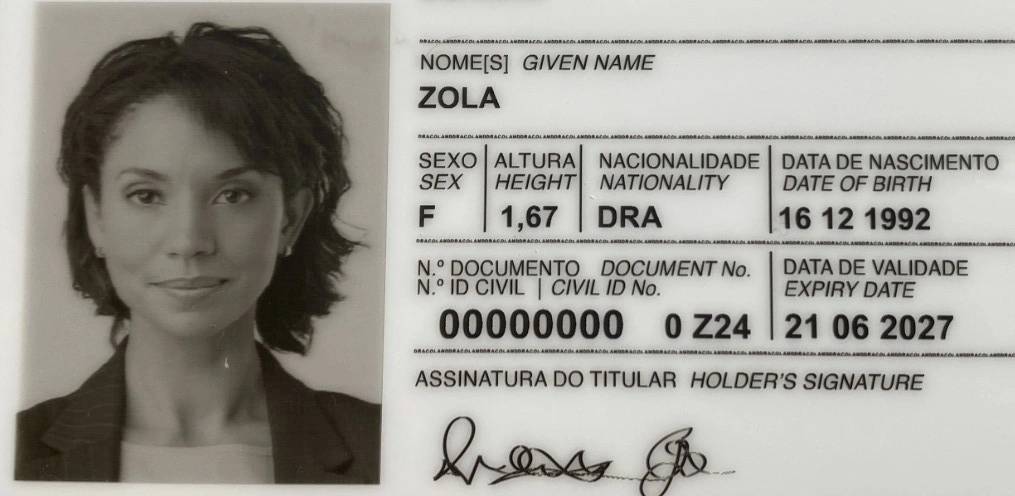
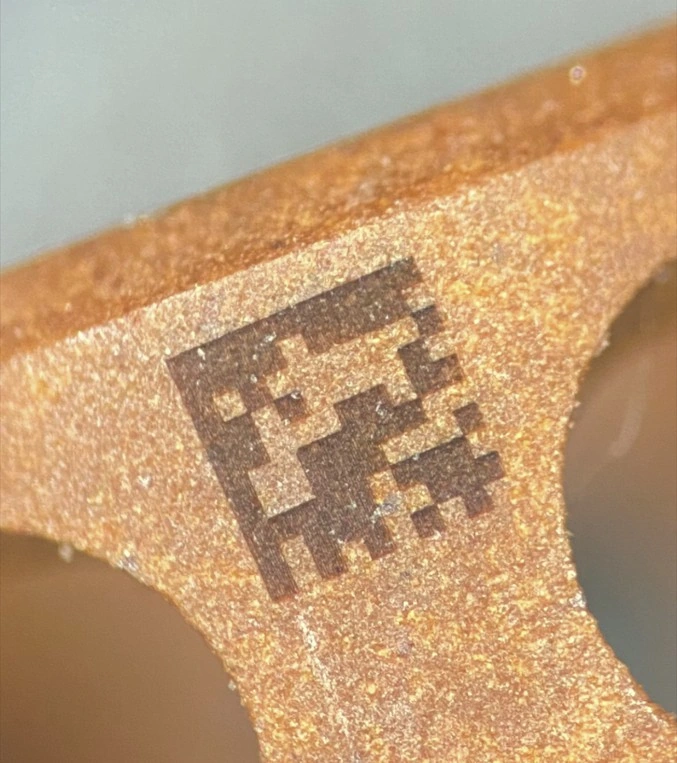
UV-Verbundwerkstoff: Pigmente, Füllstoffe, Farben und Oberflächenzustand können eine Validierung für jede Referenz erforderlich machen.Kunststoffkarte: Informationsdarstellung, Feinheit und Oberflächenerscheinungsbild sind gemeinsam zu betrachten.Micro-DataMatrix von 0,4 × 0,4 mm auf Verbundwerkstoff: Vorrichtung, Module und erneutes Auslesen sind Teil des Projekts.
TESTPROTOKOLL
Von der Materialtype bis zum nutzbaren Zyklus.
SchrittProjektdatenWas der Test überprüftZu treffende EntscheidungErwartetes Ergebnis
ErfassenMaterialtype, Farbe, Füllstoffe, Oberflächenbeschaffenheit und MusterTatsächlich in der Produktreihe vorhandene VariantenIn den Test einzubeziehende ReferenzenRepräsentativer Mustersatz
MarkierenText, Logo, Code, Bereich und erwartetes ErscheinungsbildKontrast, Feinheit, Kanten und OberflächenwechselwirkungZu vertiefendes Verfahren und einzustellende ParameterVergleichbare Testreihe
LesenExakte Daten, Lesegerät oder Kamera und UmgebungDekodierung und Wiederholbarkeit unter den vorgesehenen BedingungenModul, Kontrast und LesestrategieVerwertbare Leseergebnisse
IntegrierenVorrichtung, Zyklus, Handhabung, Absaugung und Umgang mit AbweichungenKompatibilität mit dem ProduktionsflussAufbau der Station oder LinieIntegrationsausrichtung
Die Kriterien für Beständigkeit, Erscheinungsbild und Lesbarkeit müssen projektbezogen und gegebenenfalls anhand der für das Endprodukt geltenden Spezifikation festgelegt werden.
HÄUFIG GESTELLTE FRAGEN
Vor der Festlegung eines Kunststoffverfahrens.
Lassen sich alle technischen Kunststoffe laserbeschriften?
Das Ergebnis hängt vom Polymer oder Compound, seinen Pigmenten, Füllstoffen, Fasern und Additiven sowie seinem Oberflächenzustand ab. Eine Qualifizierung mit der tatsächlich eingesetzten Type und Farbe ist erforderlich.
Sollte man einen UV-Laser oder einen MOPA-Faserlaser wählen?
Die Wahl hängt von der gewünschten Wechselwirkung, dem Material, der Feinheit, dem Kontrast, dem zulässigen Oberflächenbild und der Taktzeit ab. MOPA erweitert die Einstellmöglichkeiten eines 1064 nm-Faserlasers; 355 nm UV eignet sich für andere Fälle der Oberflächenwechselwirkung.
Ist ein auf einem Foto klar erkennbarer DataMatrix-Code damit validiert?
Nein. Inhalt, Modulgröße, verfügbarer Bereich, Kontrast, Beleuchtung, Positionierung und der vorgesehene Leser oder die Kamera müssen gemeinsam qualifiziert werden.
Muss jede Farbe validiert werden?
Wenn sich Pigmente, Formulierung oder Oberfläche ändern, kann sich auch das Verhalten beim Lasern ändern. Der Versuch zeigt, ob ein gemeinsamer Parametersatz ausreicht oder unterschiedliche Einstellungen erforderlich sind.
Welche Informationen sind für einen Versuch zu übermitteln?
Die Materialtype oder Compound-Referenz, die Farben, die Oberfläche, repräsentative Muster, der zu markierende Bereich, die einzutragenden Daten, die Taktzeit und das vorgesehene Lesegerät ermöglichen die Vorbereitung eines aussagekräftigen Versuchs.
UNTERSUCHUNG TECHNISCHER KUNSTSTOFFE
Senden Sie uns die Materialtype, damit wir das Bauteil qualifizieren können.
Übermitteln Sie die Material- oder Compound-Referenz, die Farben, die Muster, die Oberfläche, den zu markierenden Bereich, den Inhalt, die Taktzeit und das vorgesehene Lesegerät. NWS LASER erarbeitet eine Verfahrensempfehlung statt eines pauschalen Versprechens.
PROJEKTRÜCKRUF
Bereiten wir Ihren Rückruf vor.
Hinterlassen Sie Ihre Kontaktdaten: ein/e Ansprechpartner/in von NWS Laser meldet sich, um Ihr Projekt einzuordnen und den sinnvollen nächsten Schritt zu besprechen.
ANFRAGE GESENDET
Danke. Ihr Formular wurde erfolgreich übermittelt.
Das NWS Laser-Team hat Ihre Anfrage erhalten und wird sich zeitnah bei Ihnen melden.