Kunststof markeren, de materiaalvariant valideren.
Kunststof is nooit één enkel materiaal. Polymeer, pigmenten, vulstoffen, vezels, afwerking, geometrie en de beoogde uitlezing beïnvloeden samen het contrast, het uiterlijk en de herhaalbaarheid van een lasermarkering.
TECHNISCHE KUNSTSTOFFENUV MOPAmateriaal, contrast en uitlezing
MATERIAALVARIANTRESULTAATUITLEZING
ECHT ONDERDEEL EERST
01
HET UITGANGSPUNT
Alleen het polymeer is niet voldoende.
Een aanduiding zoals PA, POM, PBT, PEEK, PC of ABS beschrijft nog niet hoe het onderdeel op de laser reageert. De samenstelling, kleur, vulstoffen, vezels, additieven, oppervlaktestaat en dikte maken deel uit van de toepassing die moet worden gekwalificeerd.
VIJF AANDACHTSPUNTEN
Van materiaal tot bruikbare uitlezing.
Een traceerbaarheidsproject op kunststof koppelt de materiaalvariant aan een concrete behoefte: tekst, serienummer, 2D-code, logo of variabele gegevens. Dit geheel stuurt de proef en de keuze van de laserbron.
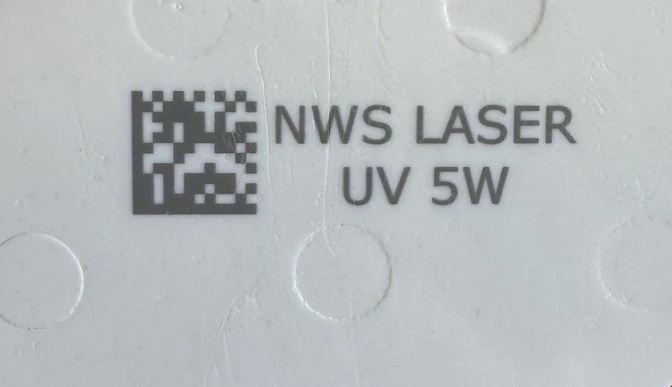
NWS LASER-voorbeeld: bij één en dezelfde composietfamilie kan validatie per kleur nodig zijn.01
Benoem de werkelijke materiaalvariant
Materiaalreferentie, kleur, vezels, minerale vulstoffen, vlamvertragers en afwerking veranderen de interactie met de laserstraal. Een representatief monster is nuttiger dan een algemene polymeeraanduiding.
De UV-laser van 355 nm is het overwegen waard wanneer de oppervlakte-interactie en fijne details centraal staan. Een MOPA-fiberlaser biedt bij 1064 nm instelmogelijkheden voor puls, pulsfrequentie en energie. Geen enkele laserbron vervangt een materiaalproef.
03
Bepaal het toegestane resultaat
Contrast, tint, ruwheid, eventuele oppervlakkige versmelting, nette randen en behoud van het uiterlijk zijn productcriteria. Die moeten worden vastgelegd voordat naar de maximale productie-output wordt gezocht.
Bij een 2D-code bepalen de te coderen gegevens de modules, de stille zone en de beschikbare ruimte. De gids Een DataMatrix voor lasermarkering dimensioneren helpt deze aannames vast te leggen.
05
De werkelijke cyclus meenemen
Opspanning, geometrie, hoogte, oriëntatie, scanbeweging, afzuiging, productiecadans en lezer maken deel uit van het productieresultaat. Deze worden gevalideerd met het werkelijke onderdeel en de werkelijke productiestroom, niet alleen aan de hand van een foto.
UV 355 nmTe kwalificeren oppervlakte-interactieGevoelige onderdelen, fijne informatie, composieten, oppervlakken waarbij het uiterlijk van belang isContrast, oppervlakte-integriteit, precisie en bestendigheid afhankelijk van de gradeTest op elke representatieve materiaalreferentie Ontdek de UV-technologie
MOPA-fiber 1064 nmInstelbare pulsduur, pulsfrequentie en energieSommige formuleringen zijn markeerbaar met nabij-infrarood; behoefte aan uitgebreide instelling van het contrast of de cyclusUiterlijk, lokale opwarming, smelten of kleurverandering afhankelijk van de compoundTest van de parameters op de werkelijke formulering Bekijk de MOPA-instellingen
Vergelijking op het onderdeelDe materiaalrespons is doorslaggevendNieuw project, assortiment met meerdere kleuren, kritische afwerking, dichte code of cycluscriteriumKies de bron niet uitsluitend op basis van de naam van het polymeerGedeeld protocol voor materiaal, uiterlijk, uitlezing en productiecadans
Deze richtlijnen vormen geen instellingstabel. De golflengte, focussering, pulsduur, energie, pulsfrequentie en scanstrategie worden bepaald op een representatief onderdeel.
TEKST, LOGO OF 2D-CODE
Het contrast volstaat niet voor het uitlezen.
Een markering kan er esthetisch scherp uitzien en toch kwetsbaar zijn bij de controlepost. Bij een DataMatrix hangen de inhoud, modules, verlichting, lezer en positionering van het onderdeel met elkaar samen.
01
Uitgaan van de exacte gegevens
Een referentie, serienummer, lotnummer of variabele inhoud vereist niet dezelfde capaciteit. Door onnodige velden te vermijden, kunnen de modulegrootte en de beschikbare zone behouden blijven.
02
De juiste zone reserveren
De bruikbare zone omvat de geometrie van het onderdeel, randen, radii, reliëf en de perifere ruimte rond het symbool. Gebruik de DataMatrix-voorafdimensioneringstool om de aannames vóór de test zichtbaar te maken.
03
Valideren met de beoogde lezer
Een uitvergrote afbeelding geeft de productiecamera of -lezer niet weer. Afstand, verlichting, beweging, scherptediepte en oriëntatie moeten overeenkomen met de werkelijke omstandigheden.
Het resultaat moet worden beoordeeld in zijn context.
Deze toepassingsvoorbeelden tonen onderdelen, uiterlijken en fijnheidsniveaus die van elkaar verschillen. Ze vervangen geen test op uw grade en afwerking.
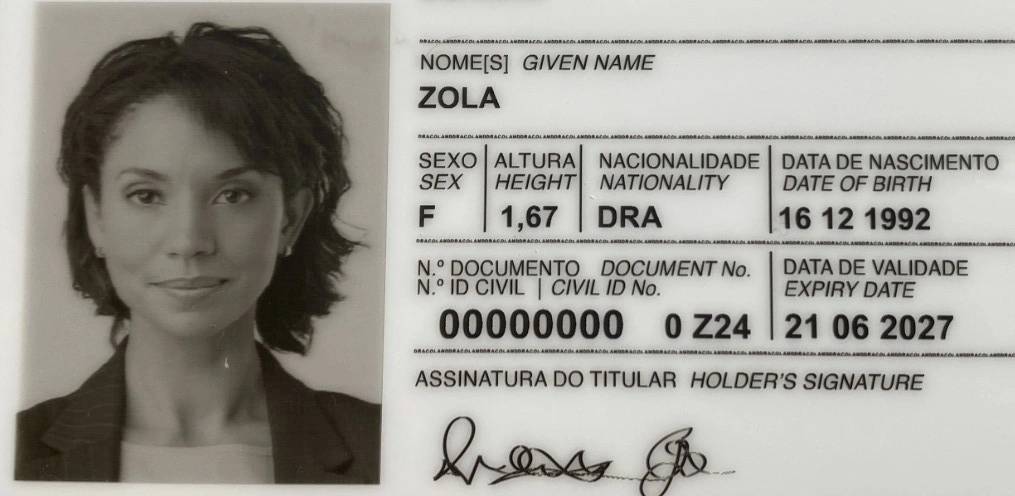
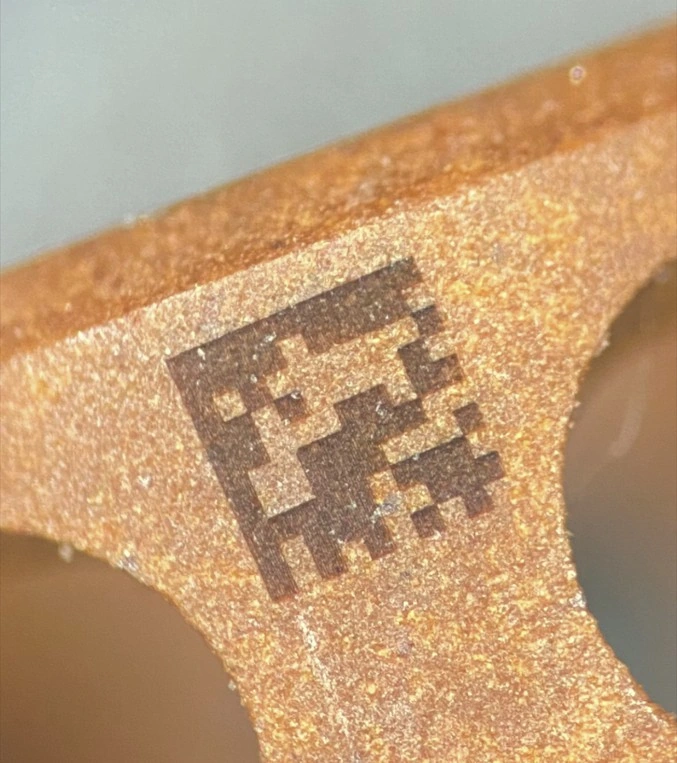
UV-composiet: pigmenten, vulstoffen, kleuren en de toestand van het oppervlak kunnen validatie per referentie vereisen.Plastic kaart: de informatie-inhoud, fijnheid en het uiterlijk van het oppervlak moeten samen worden beoordeeld.Micro-DataMatrix van 0,4 × 0,4 mm op composiet: opspanning, modules en opnieuw uitlezen maken deel uit van het project.
TESTPROTOCOL
Van de materiaalvariant tot de bruikbare cyclus.
StapProjectinvoerWat de test controleertTe nemen beslissingVerwachte output
InventariserenGrade, kleur, vulstoffen, afwerking en monstersVarianten die daadwerkelijk in het assortiment voorkomenReferenties die in de test moeten worden opgenomenRepresentatieve set monsters
MarkerenTekst, logo, code, zone en verwacht uiterlijkContrast, fijnheid, randen en oppervlakte-interactieProces en instellingen die verder moeten worden onderzochtVergelijkbare testreeks
UitlezenExacte gegevens, lezer of camera en omgevingDecodering en reproduceerbaarheid onder de beoogde omstandighedenModule, contrast en uitleesstrategieBruikbare uitleesresultaten
IntegrerenOpspanning, cyclus, handling, afzuiging en afwijkingsbeheerCompatibiliteit met de productiestroomArchitectuur van de werkplek of productielijnIntegratierichting
De criteria voor bestendigheid, uiterlijk en leesbaarheid moeten per project worden bepaald en, indien nodig, aan de hand van de specificaties die voor het eindproduct gelden.
VEELGESTELDE VRAGEN
Vóór het vastleggen van een kunststofproces.
Kunnen alle technische kunststoffen met laser worden gemarkeerd?
Het resultaat hangt af van het polymeer of compound, de pigmenten, vulstoffen, vezels en additieven, en de toestand van het oppervlak. Validatie met de daadwerkelijk geproduceerde materiaalvariant en kleur is noodzakelijk.
Moet u kiezen voor een UV-laser of een MOPA-fiberlaser?
De keuze hangt af van de gewenste interactie, het materiaal, de fijnheid, het contrast, het toegestane uiterlijk van het oppervlak en de productiesnelheid. MOPA biedt meer instelmogelijkheden voor een fiberlaser van 1064 nm; UV 355 nm is geschikt voor andere soorten oppervlakte-interactie.
Is een scherpe DataMatrix op een foto gevalideerd?
Nee. De inhoud, modulegrootte, beschikbare zone, het contrast, de verlichting, de positionering en de beoogde lezer of camera moeten samen worden gevalideerd.
Moet elke kleur worden gevalideerd?
Wanneer pigmenten, samenstelling of afwerking veranderen, kan de reactie op de laser veranderen. De test bepaalt of één gemeenschappelijk recept volstaat of dat verschillende instellingen nodig zijn.
Welke informatie moet u voor een test aanleveren?
De materiaalgrade of compoundreferentie, de kleuren, de afwerking, representatieve monsters, de te markeren zone, de te registreren gegevens, de productiesnelheid en de beoogde leesmethode helpen om een zinvolle test voor te bereiden.
STUDIE TECHNISCHE KUNSTSTOFFEN
Stuur ons de materiaalgrade om het onderdeel te valideren.
Geef de materiaal- of compoundreferentie, de kleuren, de monsters, de afwerking, de te markeren zone, de inhoud, de productiesnelheid en de beoogde leesmethode door. NWS LASER stelt een procesrichting voor in plaats van een generieke belofte.
PROJECTTERUGBELDING
Laten we uw terugbelverzoek voorbereiden.
Laat uw contactgegevens achter: een contactpersoon van NWS Laser neemt contact op om uw project te situeren en de volgende nuttige stap te bepalen.
AANVRAAG VERZONDEN
Dank u. Uw formulier is succesvol verzonden.
Het NWS Laser-team heeft uw aanvraag ontvangen en neemt spoedig contact met u op.