Die Daten
Referenz, Charge, Seriennummer oder andere variable Information: Der genaue Inhalt beeinflusst die Symbolgröße. Im GS1-Kontext gehören auch FNC1 und etwaige Trennzeichen zur Codierung.

NWS LASER RESSOURCEN · LEITFADEN · KUPFER & BUSBAR
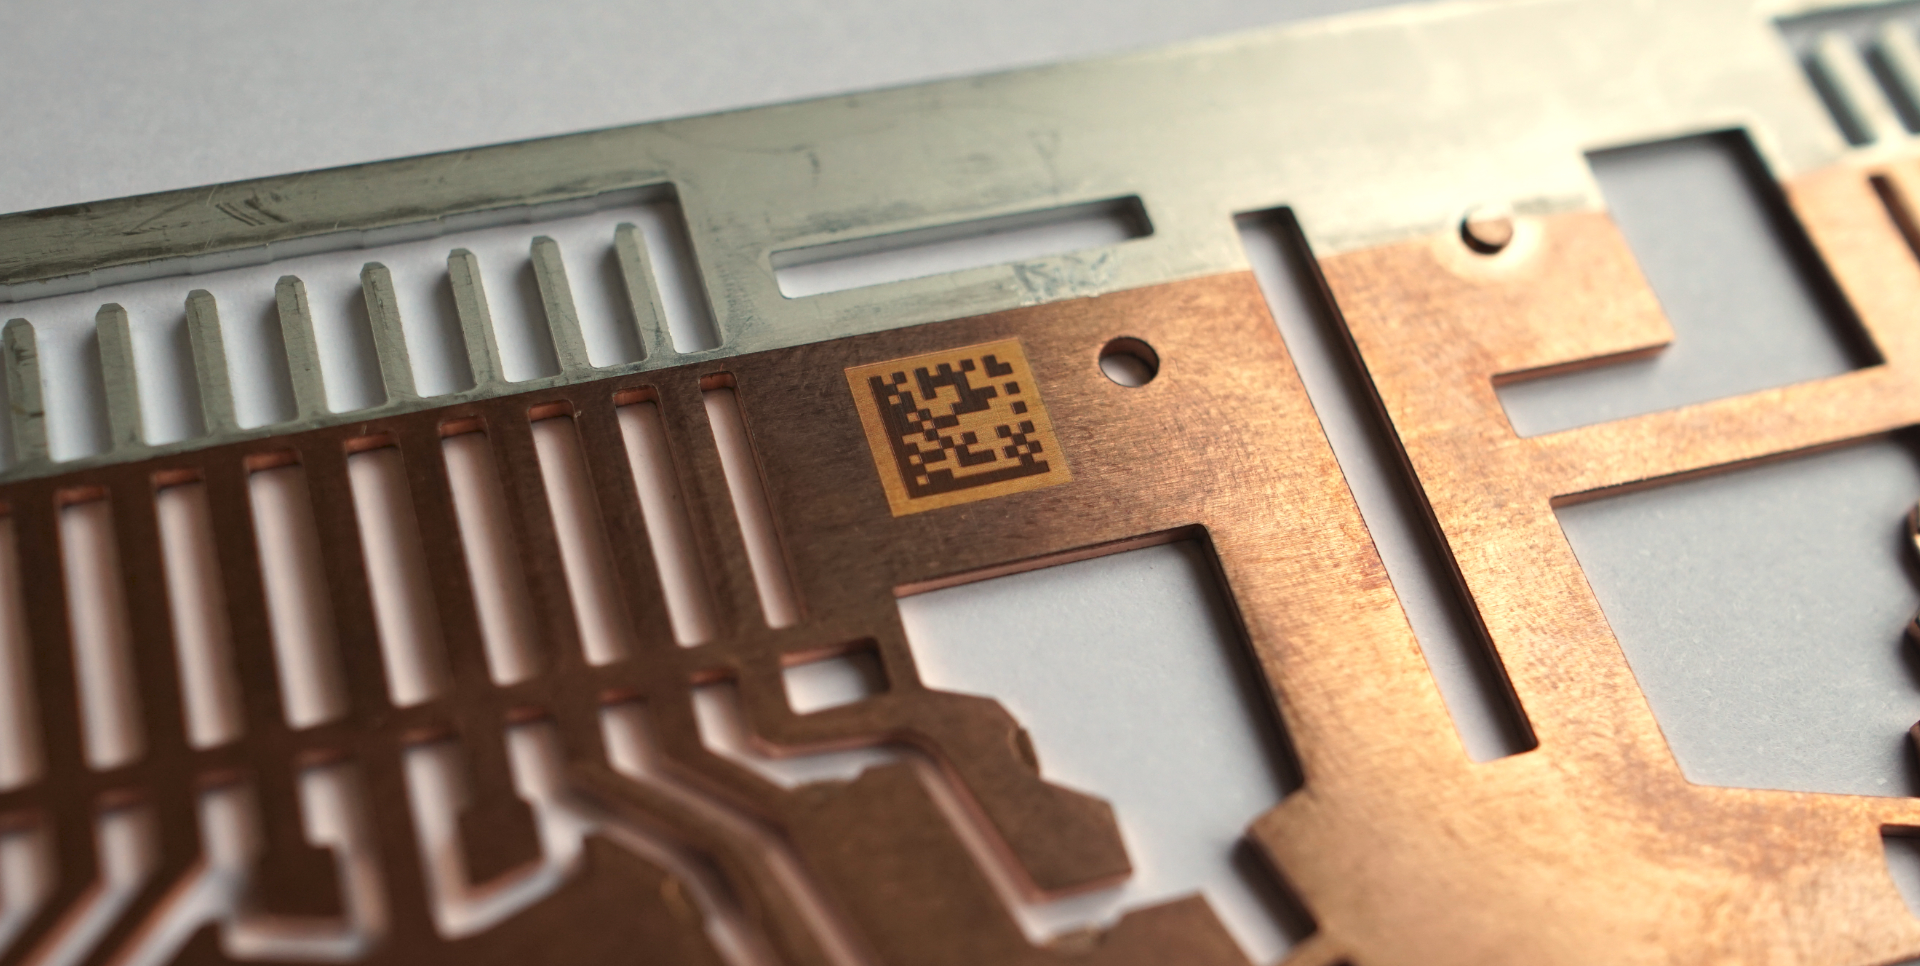
Ein DataMatrix-Code auf Kupfer oder einer Busbar wird nicht allein nach seinem Aussehen beurteilt. Werkstück, Daten, Bereich, Modul, Lesegerät und Prüfung müssen ein gemeinsames Rückverfolgbarkeitsprojekt bilden.
01 · DAS WERKSTÜCK VOR DER EINSTELLUNG
Reflexionsvermögen, Oberflächenbeschaffenheit, Oxidation, Sauberkeit, Beschichtung, Ebenheit und die Umgebung des Codebereichs können das für das Lesegerät nutzbare Ergebnis beeinflussen. Bei einer Busbar gehören auch der Funktionsbereich und die Integrationsanforderungen zur Untersuchung.
Ziel ist also nicht, eine allgemeine Einstellung zu reproduzieren. Vielmehr soll ein Code erzielt werden, der zum Werkstück, zum Lesefluss und zum für das Projekt festgelegten Akzeptanzniveau passt.
Anwendungsfall DataMatrix auf einer Kupferbusbar ansehen
Den Ablauf der industriellen DataMatrix-Laserbeschriftung ansehen
02 · DIE VIER ORIENTIERUNGSPUNKTE
Referenz, Charge, Seriennummer oder andere variable Information: Der genaue Inhalt beeinflusst die Symbolgröße. Im GS1-Kontext gehören auch FNC1 und etwaige Trennzeichen zur Codierung.
Der verfügbare Bereich umfasst das Symbol, seinen freizuhaltenden Rand sowie die erforderlichen Abstände zu Kanten, Erhebungen oder anderen Markierungen. Eine Ruhezone von 1 Modul pro Seite ist der GS1-Richtwert.
Laserquelle, Pulsform, Fokussierung, Abtastung, Werkstückfixierung und Oberflächenzustand sind im Hinblick auf das gewünschte Ergebnis zu untersuchen, ohne sie von der Lesbarkeit losgelöst zu betrachten.
Lesegerät oder Kamera, Beleuchtung, Abstand, Winkel und Einsatzzyklus müssen bekannt sein, bevor entschieden werden kann, ob ein Code für die Produktion geeignet ist.
VORBEREITUNGSMETHODE
Diese Tabelle ersetzt keinen Versuchsplan. Sie dient dazu, die Informationen zusammenzustellen, anhand derer entschieden werden kann, was an einem repräsentativen Werkstück zu testen ist.
Zwei Kupferwerkstücke, die identisch beschrieben werden, können sich je nach Güte, Oberflächenbeschaffenheit, Charge oder Leseumgebung unterschiedlich verhalten. Der Versuch bleibt ausschlaggebend.
03 · DIMENSIONIEREN, OHNE ZU VIEL HINEINZULEGEN
Die Symbolgröße hängt von den genauen Daten und ihrer Codierung ab. Der GS1 DataMatrix-Leitfaden weist darauf hin, dass die Ruhezone ein freier Bereich um den Code ist, der auf allen vier Seiten eine X-Dimension breit sein muss.
Der vorzusehende Bereich muss daher das Symbol und seinen Rand umfassen. Außerdem muss er mit der Werkstückgeometrie, nahegelegenen Kanten, Erhebungen und der Lesevorrichtung vereinbar sein.
Einen DataMatrix-Code vor dem Versuch auf Kupfer dimensionieren
Bereich vorläufig dimensionierenGS1-RICHTWERT
1XDie endgültige Größe lässt sich nicht allein anhand der Zeichenanzahl bestätigen. Der genaue Inhalt, das Datenformat und das Lesesystem bleiben entscheidend.
GS1 DataMatrix-Leitfaden ansehen04 · LESEN IST NICHT PRÜFEN
Liefert ein Lesegerät in einer bestimmten Konfiguration die erwarteten Daten? Das ist eine nützliche Information, beschreibt für sich allein jedoch nicht die Robustheitsreserve der Markierung.
Die DPM-Qualitätsmethode muss mit der Spezifikation festgelegt werden. ISO/IEC 29158:2025 behandelt die Beleuchtungsbedingungen, die Messparameter und die Berichterstattung der Ergebnisse für direkt auf Bauteilen aufgebrachte Markierungen.
Die Position des Werkstücks, die Präsentation vor dem Lesegerät, die Taktung, Ausschuss und die tatsächlichen Umgebungsbedingungen bestimmen die Produktionsentscheidung.
Die Norm ISO/IEC 29158:2025 bietet einen methodischen Rahmen für die DPM-Qualität; sie definiert nicht allein den für jede Anwendung geforderten Qualitätsgrad. Siehe Datenblatt ISO/IEC 29158:2025 DataMatrix-Lesen in der Produktion organisieren
TESTPROTOKOLL
Werkstück oder repräsentative Probe, Material und Oberfläche, Zonenplan, Dateninhalt, Taktung und vorgesehenes Lesegerät.
Das für das Lesegerät relevante Ergebnis und die Oberflächenanforderungen dokumentieren, statt ausschließlich das optische Erscheinungsbild zu berücksichtigen.
Mit Beleuchtung, Abstand, Winkel, Positionierung und Geschwindigkeit testen, die den Produktionsbedingungen nahekommen.
Annahmekriterien, Umgang mit Abweichungen und die am Arbeitsplatz oder an der Linie einzuhaltenden Bedingungen formalisieren.
HÄUFIG GESTELLTE FRAGEN
DATAMATRIX-UNTERSUCHUNG AUF KUPFER
Übermitteln Sie Material, Oberfläche, Zonenplan, zu codierenden Inhalt, Taktung und vorgesehenes Lesegerät. NWS LASER erstellt eine Prozessstudie an einem repräsentativen Werkstück.