Fibre proche infrarouge
Souvent étudiée pour les métaux et certains plastiques. Selon la pièce et les paramètres, le résultat peut relever d’une modification de surface, d’un recuit, d’une ablation ou d’une gravure.
Voir l’intégration IK-SERIES
RESSOURCES NWS LASER · GUIDE · MARQUAGE INDUSTRIEL
Fibre, MOPA, UV ou CO₂ : la source n’est pas un verdict de catalogue. Matière, finition, rendu attendu, cadence et contrôle de lecture doivent être étudiés comme un même procédé.
POINT DE DÉPART
Un marquage peut sembler convaincant et pourtant ne pas répondre au besoin de production. La matière, son état de surface, le rendu attendu, la cadence et les conditions de lecture ou de contrôle définissent l’étude. Le faisceau, l’optique, les paramètres, le posage, l’extraction et la lecture forment un même procédé à qualifier.
QUATRE REPÈRES
Le bon choix ne consiste pas à désigner un « meilleur laser ». Il consiste à définir l’interaction utile avec une pièce réelle et le résultat à obtenir.

Souvent étudiée pour les métaux et certains plastiques. Selon la pièce et les paramètres, le résultat peut relever d’une modification de surface, d’un recuit, d’une ablation ou d’une gravure.
Voir l’intégration IK-SERIESUne source proche infrarouge avec davantage de latitude sur les réglages d’impulsion. Contraste, finesse, comportement d’un plastique ou densité d’un code restent à qualifier sur pièce.
Comprendre le MOPA 1064 nmÀ étudier lorsque la finesse, l’interaction avec une couche de surface ou la maîtrise de l’impact thermique sont déterminantes. Aucun résultat d’intégrité de surface ne doit être supposé sans essai.
Explorer l’UV 355 nmUne piste pour des matériaux organiques et certains polymères, ainsi que pour le carton, le caoutchouc, le cuir, le bois, le PMMA ou certains verres selon l’effet recherché.
Décrire mon matériauSUR LA PIÈCE
Deux matériaux nommés de la même manière peuvent réagir différemment selon leur grade, leur traitement ou leur lot. Ce tableau prépare l’étude ; il ne remplace ni essai ni recommandation de configuration.
RÉSULTAT ATTENDU
Contraste, profondeur, rugosité, changement de teinte, lecture d’un code et cadence sont des objectifs distincts. Les formuler clairement évite de comparer des procédés sur de mauvaises bases.
Un marquage noir sur métal, une gravure profonde ou une ablation locale ne se règlent pas de la même façon. L’usage final — nettoyage, abrasion, température, corrosion ou stérilisation — complète le cahier des charges.
Un code n’est pas validé parce qu’il ressemble à un code. Zone, donnée encodée, dimension de module, contraste, optique, éclairage et moyen de lecture se définissent ensemble.
Voir le marquage DataMatrixPositionnement, accès, variation de hauteur, convoyage, robotisation, contrôle et gestion des non-conformes peuvent modifier la solution retenue. Le cycle complet compte autant que le temps de faisceau.
EXEMPLES D’APPLICATION
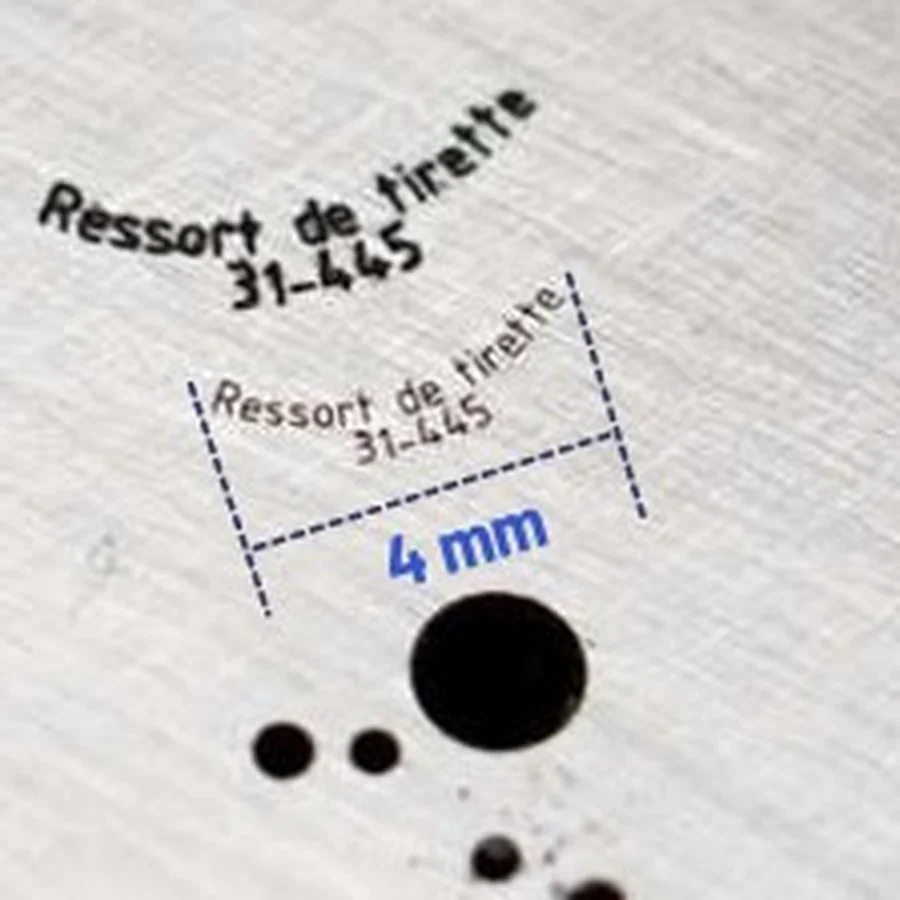
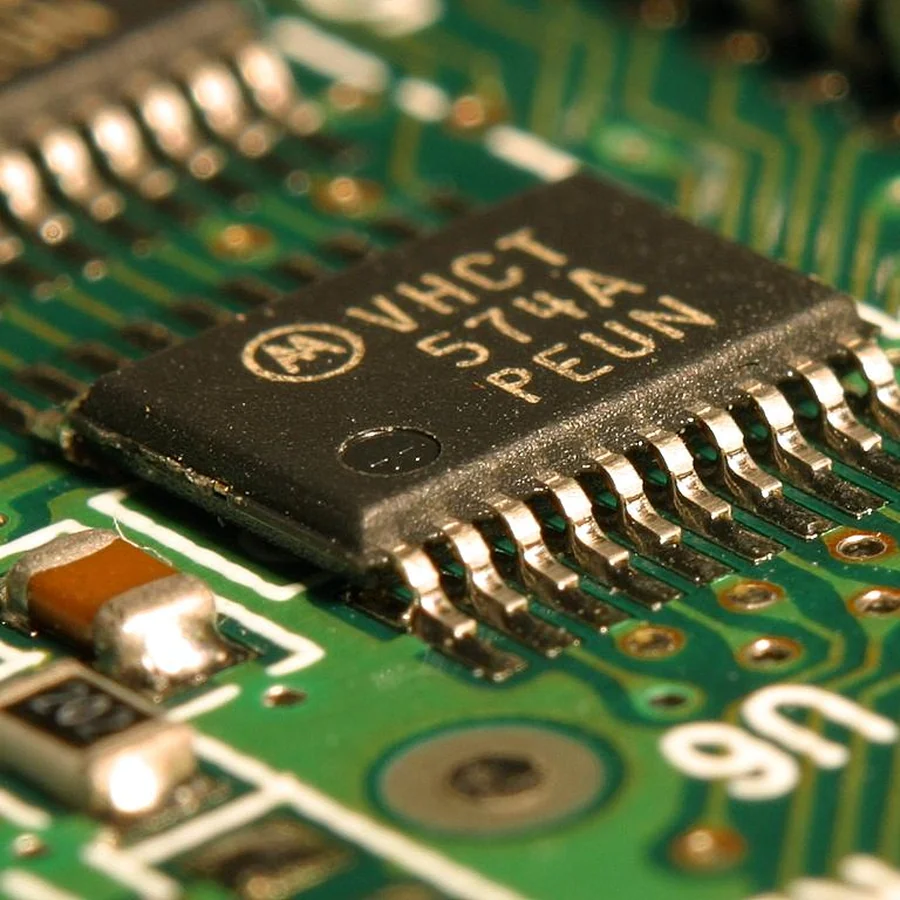
Les photos illustrent des situations de marquage. Elles ne constituent ni une recette de réglage ni une garantie de résultat sur une autre pièce.

COMPARATIF INDICATIF
Les longueurs d’onde sont des repères techniques. Elles ne suffisent pas à déduire la qualité, la profondeur, la vitesse ou la durabilité d’un résultat sur une pièce donnée.
VALIDER LE PROCÉDÉ
Un échantillon représentatif aide à relier la matière, la finition, la géométrie, le rendu recherché et le cycle de production à une solution réellement exploitable.
L’essai doit rapprocher autant que possible matière, finition, géométrie, zone disponible et contraintes d’usage. Pour un code, le moyen de lecture prévu doit participer à l’essai.
Aspect, dimensions, lecture, intégrité de revêtement, résistance à l’environnement ou autre critère qualité sont à fixer par le projet avant de retenir le procédé.
La matière et le procédé peuvent générer fumées, particules ou résidus. Captage à la source, filtration, enceinte et sécurité font partie de la solution.
Comprendre les fumées et particulesQUESTIONS FRÉQUENTES
ÉTUDE D’APPLICATION
Indiquez matière ou grade, finition, visuel ou code demandé, zone disponible, cadence et critères d’acceptation. NWS Laser prépare une orientation de procédé plutôt qu’une promesse de catalogue.