Un marquage sur inox ne se choisit pas à partir d’une couleur seule. Nuance, finition, contraste, état de surface, profondeur utile, lecture et conditions d’usage doivent être définis ensemble avant l’essai.
Nuance, état de livraison, polissage, brossage, microbillage, passivation, géométrie et zone fonctionnelle modifient le résultat observé. Ces informations évitent de transférer un réglage ou un rendu depuis une autre pièce sans essai représentatif.
TROIS DÉCISIONS
Avant le laser, définir l’usage.
Texte, logo, numéro de série ou code 2D ne demandent pas forcément le même procédé. La question utile est celle du résultat à conserver au poste de production et dans l’usage final.
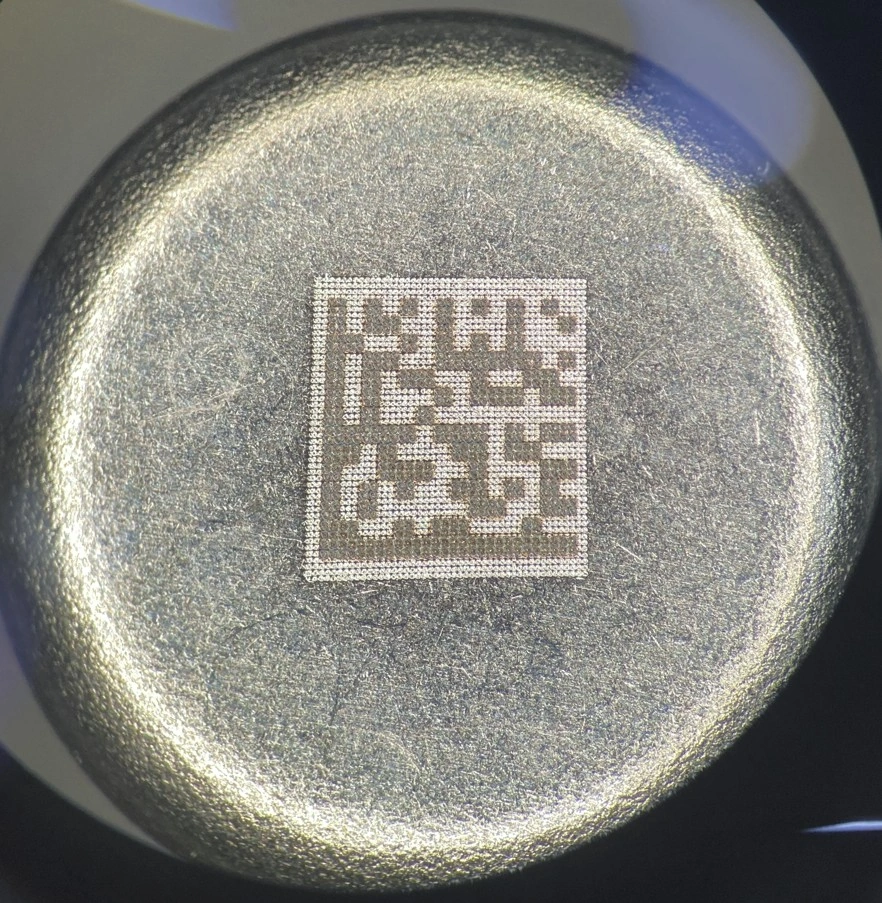
Cas NWS LASER : DataMatrix de 2 × 2 mm sur capsule inox avec une source MOPA 20 W. La lecture et le rendu restent à qualifier pour chaque pièce et contexte.01
Conserver une surface visuellement continue
Lorsqu’un contraste thermique ou un recuit est étudié, le besoin porte sur le rendu et l’état de la surface autant que sur la couleur. Une marque sombre ou colorée observée ne valide pas à elle seule la tenue attendue.
02
Modifier la surface de façon maîtrisée
Une modification de surface ou une gravure légère peut être comparée quand le contraste, les bords, la perception tactile ou la lecture l’exigent. Elle introduit ses propres critères : rugosité, zone affectée, propreté et répétabilité.
03
Préparer la lecture utile
Pour un DataMatrix, le contenu, les modules, la zone calme, l’éclairage, la position de la pièce et le lecteur prévu décident avec le marquage. Le guide de dimensionnement DataMatrix aide à poser ces hypothèses.
04
Comparer sur le lot réel
Un même inox peut réagir différemment selon la nuance, la finition, le fournisseur ou la zone de pièce. L’essai doit se rapprocher de la géométrie, de l’aspect et du cycle réellement visés.
RÉSULTATS À COMPARER
Recuit, contraste, ou gravure.
Résultat étudiéQuand l’envisagerCe que le procédé cherchePoint de vigilanceContrôle utile
Contraste thermique / recuitLorsque l’aspect de surface et un contraste visible sont au centre du besoinObtenir une couleur ou un contraste sans raisonner d’abord en enlèvement de matièreTeinte, homogénéité, netteté, temps de cycle et comportement de surface dépendent de la pièceAspect, zone affectée, usage prévu et comparaison sur échantillon
Modification de surfaceLorsque le contraste ou la lecture appellent un effet de surface mesuréCréer un rendu lisible en maîtrisant les bords et l’interaction localeNe pas confondre une image de contraste avec une validation de la profondeur ou de la tenueRugosité, reflets, bords et relecture dans les conditions réelles
GravureLorsque le projet exige une empreinte de surface ou une profondeur à définirRetirer de la matière de manière maîtriséeCadence, échauffement, bavures, tolérances et finition locale doivent être spécifiésProfondeur, géométrie, aspect, nettoyage et résistance selon cahier des charges
Comparatif MOPA sur pièceNouveau lot, finition critique, code dense ou besoin d’intégrationMettre en regard plusieurs fenêtres de réglage et résultats observablesLa source MOPA étend les réglages d’une fibre 1064 nm ; elle ne garantit pas un rendu sans essaiComprendre la technologie MOPA
Ces repères ne constituent pas une table de réglages. Focalisation, durée d’impulsion, cadence, énergie, vitesse de scan et stratégie de remplissage sont étudiées sur le couple inox / finition / géométrie représentatif.
TRAÇABILITÉ SUR INOX
Un code net n’est pas encore un code validé.
La capsule inox NWS LASER illustre un DataMatrix de 2 × 2 mm marqué avec une source MOPA 20 W. Elle montre le niveau de précision possible dans un contexte donné, mais ne tient pas lieu de recette pour une autre finition, donnée ou méthode de lecture.
01
Partir de la donnée réelle
Le contenu détermine la matrice et la taille des modules. Un numéro de série, un lot ou une donnée GS1 ne demandent pas la même zone utile.
02
Réserver la zone et le module
Le pré-dimensionneur DataMatrix permet de rendre visibles les hypothèses de zone, de module et de zone calme avant de passer à la pièce.
03
Lire avec le moyen prévu
La caméra ou le lecteur, son éclairage, sa distance et la présentation de la pièce doivent être définis avant de juger le résultat. Consultez le cas de capsule inox pour son contexte de marquage miniature.
PROTOCOLE D’ESSAI
De l’échantillon inox au résultat utile.
ÉtapeInformations à réunirCe que l’essai vérifieCritère à déciderSortie utile
Décrire la pièceNuance si connue, finition, traitement, géométrie et zone utileVariantes qui doivent réellement figurer dans l’essaiÉchantillon ou lot représentatifJeu d’essais pertinent
Comparer les rendusTexte, logo, série ou code, contraste et effet de surface attendusNetteté, homogénéité, bords, reflets et impact localAspect ou profondeur admissibleRésultats comparables
Contrôler l’usageConditions d’observation, de lecture, de nettoyage et d’environnementLecture éventuelle, critères de surface et répétabilitéMoyen de contrôle et niveau d’acceptationDécision documentée
IntégrerPosage, hauteur, cadence, automatisme, captage et écartsCompatibilité avec le cycle de productionOrganisation de poste ou de ligneOrientation d’intégration, par exemple IK-SERIES MOPA
Toute exigence de résistance à l’abrasion, de corrosion, de nettoyage, de conformité ou de permanence du marquage doit être formulée dans le projet puis évaluée selon les méthodes applicables.
QUESTIONS FRÉQUENTES
Avant de figer le procédé inox.
Peut-on marquer l’inox au laser sans enlever de matière ?
Un marquage thermique ou de recuit peut être étudié lorsque le projet recherche un contraste sans enlèvement de matière. Le résultat dépend de la nuance, de l’état de surface, de la géométrie, des critères d’usage et des paramètres qualifiés sur pièce.
Faut-il choisir le recuit ou la gravure pour l’inox ?
Le choix dépend du rendu recherché, de l’effet de surface admissible, de la profondeur éventuelle, de la lecture, de la cadence et des contraintes d’usage. Un essai sur l’inox représentatif permet de comparer les résultats utiles.
Un marquage noir sur inox est-il forcément un recuit ?
Non. Une couleur ou un contraste observé ne suffit pas à identifier le régime de procédé ni à valider l’intégrité de la surface. Les critères du projet et un examen sur pièce sont nécessaires.
Peut-on faire un DataMatrix sur inox ?
Oui, mais la donnée, la dimension de module, la zone calme, l’état de surface, le contraste, l’éclairage, la géométrie et le lecteur prévu doivent être étudiés ensemble. Une photographie du code ne remplace pas une lecture représentative.
Que transmettre pour un essai de marquage laser sur inox ?
Une pièce ou un coupon représentatif, la nuance si elle est connue, la finition, la zone à marquer, le contenu ou le rendu, la cadence, les conditions d’usage et le moyen de lecture prévu permettent de cadrer un essai utile.
ÉTUDE INOX
Envoyez la pièce, on qualifie le résultat.
Transmettez l’inox ou un coupon représentatif, la finition, la zone utile, le rendu demandé, le contenu à marquer, la cadence et les conditions d’usage. NWS LASER prépare un essai de procédé plutôt qu’une promesse générique.
RAPPEL PROJET
Préparons votre rappel.
Laissez vos coordonnées : un interlocuteur NWS Laser vous recontacte pour situer votre projet et la prochaine étape utile.
DEMANDE ENVOYÉE
Merci. Votre formulaire a bien été envoyé.
L’équipe NWS Laser a bien reçu votre demande et vous recontactera rapidement.